
what-test-procedures-should-permanent-magnet-motor-pmsm-complete-before-factory-delivery-for-industrial-clients, what-test-procedures-should-permanent-magnet-motor-pmsm-complete-before-factory-delivery-for-industrial-clients, /blog
EN

2026/10/28
Dla zakupowego klienta przemysłowego dostawa z fabryki powinna oznaczać więcej niż tylko tabliczkę znamionową i listę opakowań. Silnik z magnesami trwałymi PMSM powinien opuszczać fabrykę z dowodami, że jego budowa mechaniczna, układ uzwojeń, cechy elektryczne oraz zachowanie podczas pracy odpowiadają uzgodnionej konfiguracji. Dokładny plan testów akceptacyjnych fabrycznych (FAT) zależy od napięcia, mocy, chłodzenia, układu falownika VFD, zastosowania oraz wymagań umownych. Niemniej jednak dyscyplinowana kolejność działań znacznie ułatwia zespołom inżynieryjnym, zakupowym oraz działającym na miejscu przegląd silnika przed jego wysyłką.
Użytecznym pytaniem nie jest po prostu: „Czy silnik został przetestowany?”, lecz: „Jakie sprawdzenia zostały wykonane, wobec jakich uzgodnionych wartości i z jakimi zarejestrowanymi wynikami?”. To rozróżnienie ma znaczenie w przypadku silnika synchronicznego z magnesami trwałymi (PMSM), ponieważ magnesy wirnika, projekt uzwojeń, urządzenia sprzężenia zwrotnego oraz kompatybilność z napędem wpływają na końcową wydajność systemu.
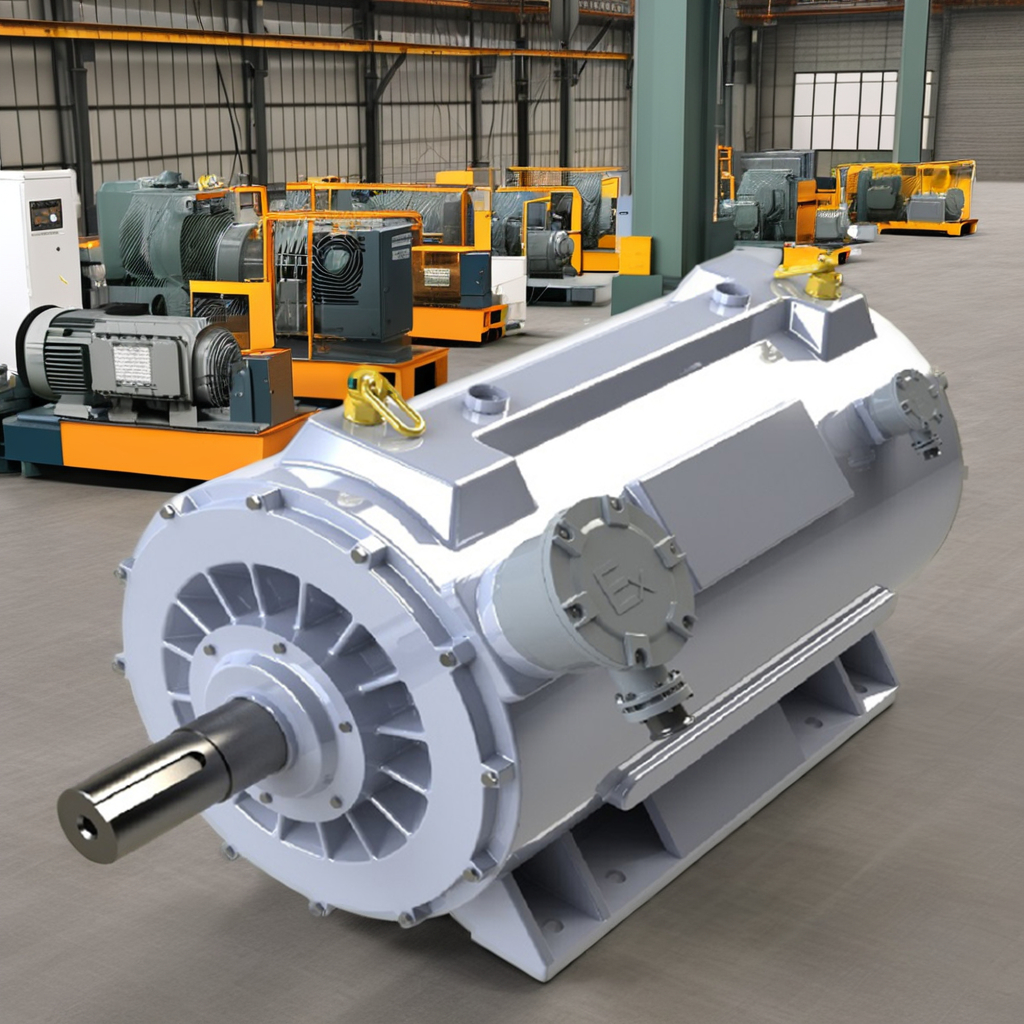
Przed podłączeniem do zasilania silnika z magnesami trwałymi (PMSM) zakład powinien porównać dokumentację produkcji z danymi zatwierdzonego zamówienia. Przegląd ten zwykle potwierdza moc znamionową, zakres prędkości obrotowych, napięcie, częstotliwość lub zasilanie przekształtnikowe, cykl pracy, typ obudowy i układ chłodzenia, klasę izolacji, sposób montażu, wymiary wału i kołnierza, orientację skrzynki zaciskowej, czujniki, opcję enkodera lub rezolwera oraz wszelkie szczególne wymagania środowiskowe.
Powinien również zapewnić śledzalność. Numer seryjny, dokumentacja produkcji, serie kluczowych komponentów oraz wybrane opcje powinny odnosić się do tego samego dostarczonego urządzenia. Nie zastępuje to testów elektrycznych, ale zapobiega typowemu problemowi akceptacji: silnikowi technicznie poprawnemu, który został wyprodukowany w niewłaściwej konfiguracji mechanicznej lub elektrycznej.
Kontrole mechaniczne zwykle rozpoczynają się od oceny jakości wykonania i stanu fizycznego. Przeprowadź inspekcję korpusu, powłoki, skrzynki zaciskowej, wejść kablowych, elementów chłodzenia, etykiet ostrzegawczych, elementów złącznych, uszczelek, wpustu wału oraz wszelkich środków ochrony przed korozją określonych w zamówieniu. Upewnij się, że zabezpieczenia transportowe są zamontowane tam, gdzie są wymagane, oraz że wirnik można bezpiecznie obrócić bez nieprawidłowego tarcia lub kontaktu.
Dla PMSM z magnesami trwałymi przeznaczony jako element zamienny lub OEM, weryfikacja wymiarów ma szczególne znaczenie. Klienci często wymagają potwierdzenia długości wystającego wału, wpustu, otworów montażowych, średnicy tarczy mocującej, wysokości osi oraz ogólnych wymiarów interfejsu przed wydaniem zamówienia. Raport wymiarowy powinien zawierać numer rewizji rysunku oraz informacje o użytych przyrządach pomiarowych lub suwmiarkach, jeśli te elementy mają kluczowe znaczenie umowne.
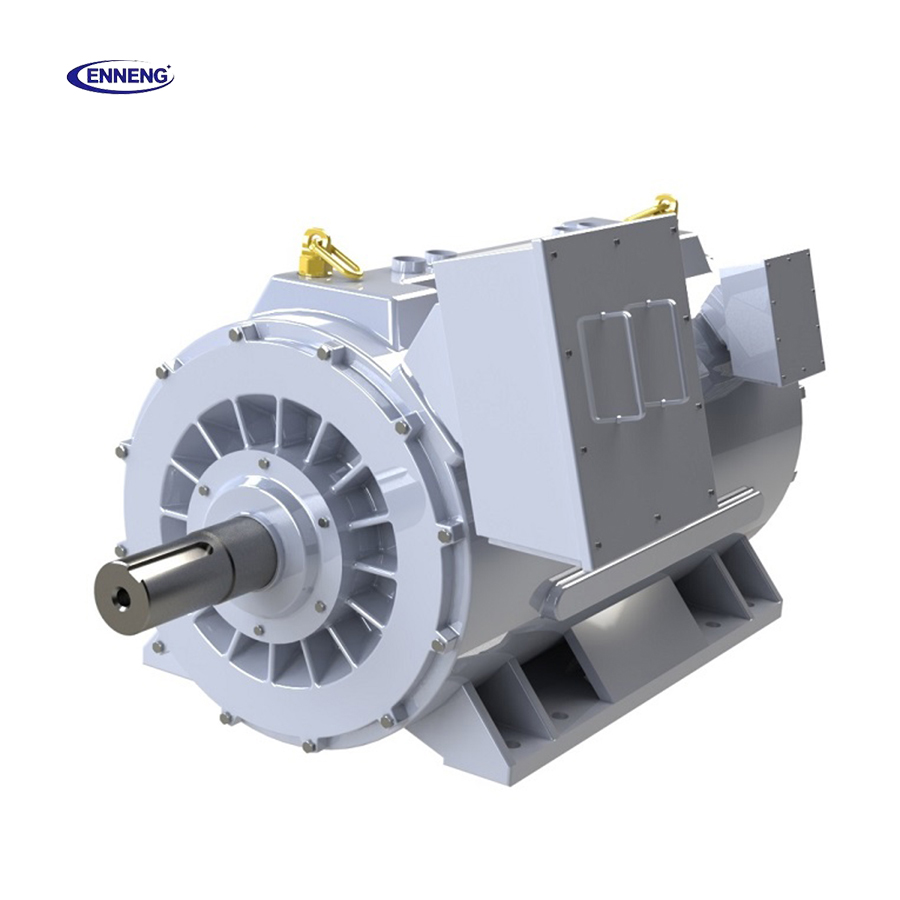
Następna grupa testów sprawdza, czy układ uzwojenia stojana jest sprawny i poprawnie połączony. Typowymi rutynowymi dowodami są: porównanie oporów uzwojeń międzyfazowych, pomiar oporu izolacji oraz – w przypadku, gdy specyfikacja tego wymaga – próba wytrzymałości dielektrycznej (próba wysokiego napięcia). Wartości akceptacyjne, poziom napięcia, czas trwania próby, korekcja temperaturowa oraz procedury bezpieczeństwa muszą zostać ustalone indywidualnie dla danej maszyny, a nie skopiowane z ogólnego zestawu kontrolnego.
Procedury pomiaru oporności izolacji oraz indeksu polaryzacji są określone w rodzinie norm IEC 60034 dotyczących oceny izolacji maszyn wirujących. W praktyce raport powinien zawierać informacje o warunkach przeprowadzenia badań, w tym – tam, gdzie jest to istotne – o temperaturze uzwojenia, ponieważ wyniki pomiarów mają sens jedynie wtedy, gdy ich warunki są jasno określone. A Silnik synchroniczny z magnesami trwałymi z opcjonalnymi czujnikami temperatury powinna również podlegać sprawdzeniu ciągłość obwodu czujników oraz ich identyfikacja przed zapakowaniem.
Fabryki mogą dodatkowo wykonywać testy porównawcze przebiegów przepięć, wyładowań cząstkowych lub inne specjalistyczne badania izolacji dla określonych klas napięcia, konstrukcji uzwojeń lub wymagań zamawiającego. Nie są to jednak powszechne testy rutynowe. Poprawnym podejściem jest wyraźne wymienienie takich testów w macierzy FAT wraz z wskazaniem strony odpowiedzialnej oraz kryterium akceptacji/odrzutu.
Kontrolowany przebieg bez obciążenia daje fabryce praktyczną możliwość oceny zmontowanego silnika synchronicznego z magnesami trwałymi (PMSM). Rejestr przebiegu może zawierać kierunek obrotów, prędkość obrotową, napięcie sieciowe lub napięcie szyny DC oraz ustawienia napędu – w zależności od przypadku – prąd, drgania, obserwacje poziomu hałasu oraz trend temperatury łożysk lub obudowy. Może on również ujawnić nietypowe hałasy mechaniczne, niestabilność obrotów, zakłócenia spowodowane wentylatorem, problemy z sygnałem zwrotnym enkodera lub niestabilne zachowanie układu sterowania, których nie wykryje test statyczny.
Dla silników zasilanych przekształtnikowo konfiguracja stanowiska testowego ma znaczenie. Silnik synchroniczny z magnesami trwałymi (PM) musi zostać wprowadzony do eksploatacji przy użyciu kompatybilnego trybu sterowania oraz prawidłowej konfiguracji sprzężenia zwrotnego. Jeśli nabywca będzie używał określonego falownika (VFD), odpowiedni może okazać się test integracji pod nadzorem; w przeciwnym razie fabryka powinna udokumentować użyty falownik oraz podstawowe parametry sterowania podczas testów, zamiast sugerować uniwersalną kompatybilność z dowolnym falownikiem (VFD).
Standardowe testy fabryczne mogą nie obejmować testów na hamowni przy pełnym obciążeniu. Jednak klient może wymagać sprawdzenia punktów obciążenia, weryfikacji momentu obrotowego i prędkości obrotowej, określenia sprawności, oceny wzrostu temperatury, zachowania się przy przeciążeniu lub symulacji określonego cyklu pracy. Takie testy należy planować wcześnie, ponieważ wymagają one odpowiedniego sprzętu do obciążania, stabilnych warunków oraz ustalonej metody.
Norma IEC 60034-2-1:2024 opisuje standardowe metody określania strat i sprawności na podstawie badań maszyn elektrycznych wirujących poza zastosowaniami trakcyjnymi. W przypadku silnika z magnesami trwałymi (PMSM) ta norma stanowi pomocne odniesienie do dyskusji, jednak w zamówieniu zakupowym nadal należy jednoznacznie określić wymaganą metodę, dopuszczalne tolerancje, metodę korekcji oraz warunki pomiaru w punktach testowych. Raport stwierdzający jedynie „zbadano wysoką sprawność” jest znacznie mniej przydatny niż raport zawierający informacje o zmierzonych wielkościach oraz zastosowanej metodzie testu.
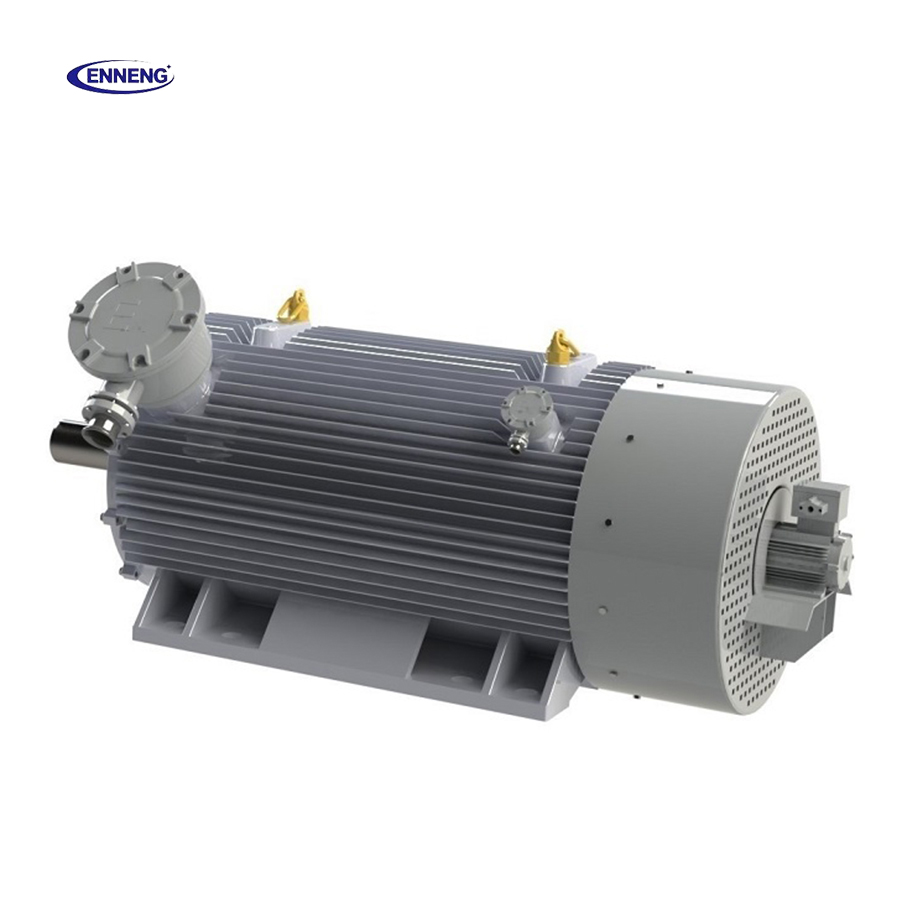
Pomiary drgań należy wykonać w określonych warunkach testowych i porównać z uzgodnionym wymaganiem akceptacyjnym. W raporcie należy podać lokalizacje pomiarów, sposób zamocowania silnika, prędkość obrotową oraz podstawę pomiaru przy użyciu instrumentu. W przypadku zamówienia klasy wyważania, specjalnego układu łożysk, łożysk izolowanych lub wymagań dotyczących niskiego poziomu hałasu, poszczególne pozycje te powinny być wymienione osobno w protokole FAT, a nie ukryte w ogólnym stwierdzeniu „zaliczone”.
Jest to szczególnie istotne, gdy silnik będzie napędzał pompy, wentylatory, sprężarki lub inne urządzenia wymagające precyzyjnego sprzęgania i dokładnego wycentrowania. Drgania silnika mierzone w zakładzie produkcyjnym nie stanowią certyfikatu gotowego, zainstalowanego układu napędowego, ale zapewniają punkt odniesienia dla uruchomienia na miejscu.
Wiele przemysłowych projektów silników PMSM kończy się niepowodzeniem podczas akceptacji nie dlatego, że rdzeń silnika nie jest w stanie się obracać, lecz dlatego, że pominięto któryś z elementów dodatkowych. Potwierdź zaciski i obwody dla czujników PTC, czujników RTD, grzałek przestrzennych, urządzeń zapobiegających kondensacji, czujników łożysk, hamulców, enkoderów, resolverów, wentylatorów chłodzenia wymuszonego oraz dodatkowych elementów w skrzynce zaciskowej, które zostały rzeczywiście określone w zamówieniu. Sprawdź oznakowanie oraz, tam gdzie to istotne, kierunek sygnału zwrotnego i integralność sygnału.
Jeśli PMSM z magnesami trwałymi jeśli dostarczane są silniki przeznaczone do pracy w środowiskach zagrożonych wybuchem, korozyjnych, na dużych wysokościach nad poziomem morza, pylnych lub przy wysokiej temperaturze otoczenia, test końcowy w zakładzie (FAT) powinien odnosić się do dokładnych cech konstrukcyjnych i dokumentacji określonych w zamówieniu. Nie należy traktować ogólnego przeglądu fabrycznego jako dowodu zgodności z przepisami obowiązującymi na konkretnej lokalizacji, chyba że taka zgodność została wyraźnie określona i zweryfikowana.
Ostateczna przeglądarka wydania przekształca prace wykonane na linii produkcyjnej w użyteczne dowody akceptacji. Przynajmniej minimalnie klienci przemysłowi powinni żądać zatwierdzonej specyfikacji lub arkusza danych, zapisu z tabliczki znamionowej, rysunku wymiarowego (jeśli dotyczy), raportu z badań rutynowych, protokołu próbnego uruchomienia bez obciążenia, wszelkich umownych raportów dotyczących obciążenia lub temperatury, listy kontrolnej akcesoriów, dokumentu zezwalającego na inspekcję, listy pakowania oraz dokumentów dotyczących obsługi lub instalacji. Możliwe jest również żądanie śladu kalibracji dla kluczowego sprzętu pomiarowego w przypadku FAT z obecnością klienta lub FAT kontrolowanych w ramach projektu.
ENNENG może omawiać oczekiwania dotyczące dokumentacji testów już na etapie opracowywania specyfikacji, aby kupujący mogli dostosować plan fabryczny do swojego zastosowania, napędu oraz procesu akceptacji. Najskuteczniejszy FAT uzgadnia się przed rozpoczęciem produkcji: określa, co będzie poddane testom, jak będą rejestrowane wyniki oraz które testy wymagają obecności kupującego.
Gdy te elementy są widoczne w dokumencie FAT, silnik z magnesami trwałymi (PMSM) przybywa jako audytowalny komponent przemysłowy, a nie jako niezweryfikowana przesyłka. To poprawia jakość przekazania i zapewnia zespołowi uruchomieniowemu dobrze określony punkt odniesienia do montażu i uruchomienia.


 EN