
what-test-procedures-should-permanent-magnet-motor-pmsm-complete-before-factory-delivery-for-industrial-clients, what-test-procedures-should-permanent-magnet-motor-pmsm-complete-before-factory-delivery-for-industrial-clients, /blog
EN

2026/10/28
Para un comprador industrial, la entrega desde fábrica debe significar más que una placa identificativa y una lista de embalaje. Un motor de imán permanente PMSM debe salir de la fábrica con evidencia de que su construcción mecánica, su sistema de devanados, sus características eléctricas y su comportamiento en funcionamiento coinciden con la configuración acordada. El plan exacto de prueba de aceptación en fábrica (FAT) depende del voltaje, la potencia, el sistema de refrigeración, la disposición del variador de frecuencia (VFD), la aplicación y los requisitos contractuales. No obstante, una secuencia disciplinada facilita mucho a los equipos de ingeniería, adquisiciones y sitio la revisión del motor antes de su envío.
La pregunta útil no es simplemente «¿Se probó el motor?», sino «¿Qué comprobaciones se realizaron, frente a qué valores acordados y con qué resultados registrados?». Para un motor síncrono de imanes permanentes, esa distinción es importante porque los imanes del rotor, el diseño del devanado, los dispositivos de retroalimentación y la compatibilidad con el variador afectan al sistema entregado.
Antes de energizar un motor de imanes permanentes (PMSM), la fábrica debe comparar el registro de producción con los datos de la orden aprobada. Esta revisión normalmente confirma la potencia nominal, el rango de velocidad, la tensión, la frecuencia o la alimentación del convertidor, el régimen de servicio, el tipo de carcasa y el sistema de refrigeración, la clase de aislamiento, la forma de montaje, las dimensiones del eje y de la brida, la orientación de la caja de bornes, los sensores, la opción de codificador o resolver, y cualquier requisito especial relacionado con el entorno.
También debe establecer la trazabilidad. El número de serie, el registro de fabricación, los lotes de componentes clave y las opciones seleccionadas deben corresponder a la misma unidad entregada. Esto no sustituye las pruebas eléctricas, pero evita un problema frecuente de aceptación: un motor técnicamente correcto que se fabricó con una configuración mecánica o eléctrica incorrecta.
Las inspecciones mecánicas suelen comenzar con la evaluación de la calidad de fabricación y del estado físico. Examinar el bastidor, el recubrimiento, la caja de bornes, las entradas de cable, las características de refrigeración, las etiquetas de advertencia, los elementos de fijación, las juntas, la chaveta del eje y cualquier medida de protección contra la corrosión especificada en el pedido. Confirmar que la protección durante el transporte está instalada donde sea necesario y que el rotor puede girarse con seguridad sin rozamiento ni contacto anormales.
Para una Motor de imán permanente PMSM destinado como componente de sustitución o de fabricante original, la verificación dimensional resulta especialmente valiosa. Con frecuencia, los compradores necesitan confirmación de la longitud de la prolongación del eje, la ranura para chaveta, los orificios de fijación, el registro de la brida, la altura al centro y las dimensiones generales de la interfaz antes de su liberación. El informe dimensional debe indicar la revisión del plano y los instrumentos o calibradores utilizados, siempre que dichos elementos sean críticos contractualmente.
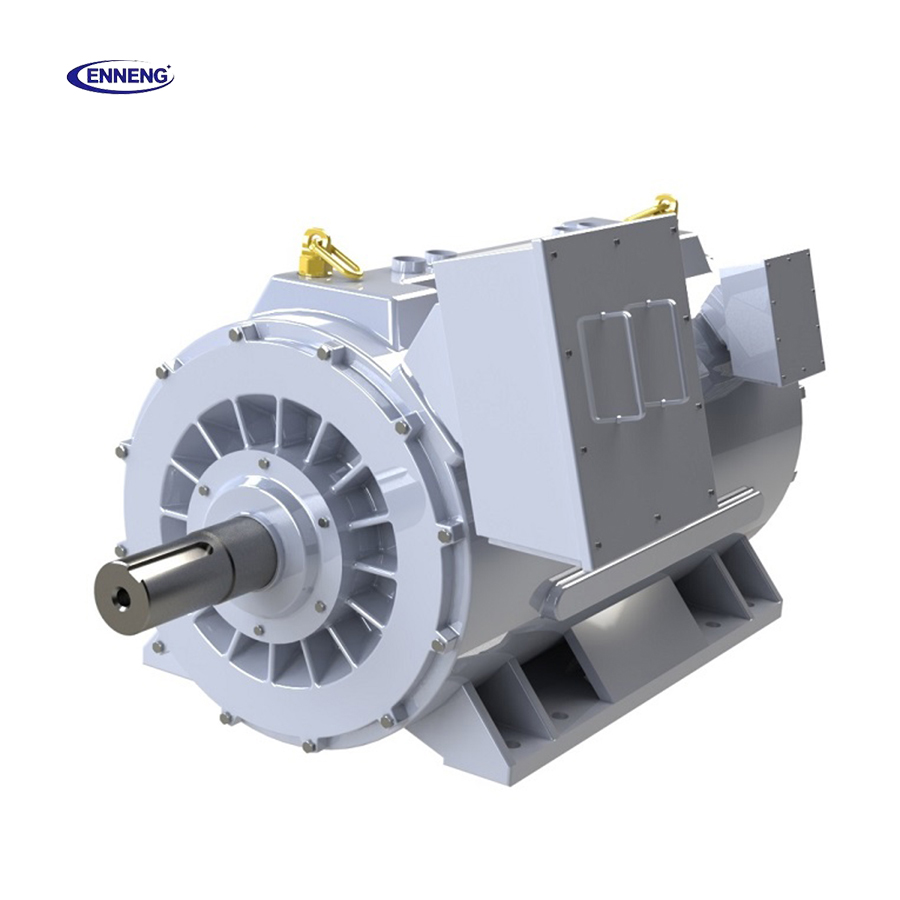
El siguiente grupo de ensayos comprueba si el sistema de devanado del estátor está en buen estado y correctamente conectado. La evidencia habitual incluye la comparación de la resistencia de los devanados entre fases, la medición de la resistencia de aislamiento y, cuando lo exija la especificación, una prueba de rigidez dieléctrica o de alto potencial. Los valores de aceptación, el nivel de tensión, la duración, la corrección por temperatura y el procedimiento de seguridad deben acordarse específicamente para la máquina, y no copiarse de una lista genérica de comprobación.
Los procedimientos de resistencia de aislamiento y del índice de polarización se abordan en la familia de normas IEC 60034 para la evaluación del aislamiento de máquinas rotativas. En la práctica, el informe debe identificar las condiciones de ensayo, incluida la temperatura del devanado cuando sea relevante, ya que las lecturas solo son útiles si sus condiciones son claras. A Motor síncrono de imanes permanentes con sensores de temperatura opcionales también debe verificar la continuidad del circuito de los sensores y su identificación antes del embalaje.
Las fábricas pueden añadir ensayos especializados de aislamiento, como comparación de sobretensiones, descargas parciales u otros, según la clase de tensión, la construcción de los devanados o los requisitos del comprador. Estos no son ensayos rutinarios universales. El enfoque adecuado consiste en enumerarlos explícitamente en la matriz de FAT, junto con la parte responsable y el criterio de aprobación/rechazo.
Una prueba de funcionamiento sin carga controlada brinda a la fábrica una oportunidad práctica para evaluar el motor síncrono de imanes permanentes (PMSM) ensamblado. El registro de la prueba puede capturar la dirección de rotación, la velocidad, el voltaje de línea o el bus de corriente continua (DC bus) y los ajustes del variador, así como la corriente, las vibraciones, las observaciones acústicas y la tendencia de temperatura de los cojinetes o de la carcasa. También puede revelar ruidos mecánicos inusuales, desequilibrios, interferencias del ventilador, problemas con la retroalimentación del codificador o comportamientos inestables del control que una prueba estática no podría detectar.
Para los motores alimentados por convertidores, la configuración de la prueba es fundamental. Un motor síncrono de imanes permanentes (PM Synchronous Motor) debe ponerse en servicio utilizando un modo de control compatible y una configuración correcta de retroalimentación. Si el comprador utilizará un variador de frecuencia (VFD) específico, puede resultar apropiada una prueba de integración presenciada; si no es así, la fábrica debe documentar el variador y los parámetros básicos de control empleados durante la prueba, en lugar de sugerir una compatibilidad universal con cualquier VFD.
Las pruebas de fábrica rutinarias pueden no incluir pruebas en dinamómetro a carga completa. Sin embargo, un cliente puede requerir puntos de carga, verificación de par-velocidad, determinación de eficiencia, comportamiento del aumento de temperatura, comportamiento bajo sobrecarga o una simulación específica del ciclo de servicio. Estas pruebas deben planificarse con anticipación, ya que requieren equipos de carga adecuados, condiciones estabilizadas y un método acordado.
IEC 60034-2-1:2024 describe métodos estándar para determinar pérdidas y eficiencia mediante ensayos en máquinas eléctricas rotativas fuera de aplicaciones de tracción. Para un motor de imanes permanentes (PMSM), dicha referencia ayuda a enmarcar la discusión, pero la orden de compra debe especificar claramente el método requerido, las tolerancias, el método de corrección y las condiciones de los puntos de ensayo. Un informe que simplemente indique «eficiencia elevada comprobada» resulta mucho menos útil que uno que identifique las magnitudes medidas y el método de ensayo utilizado.
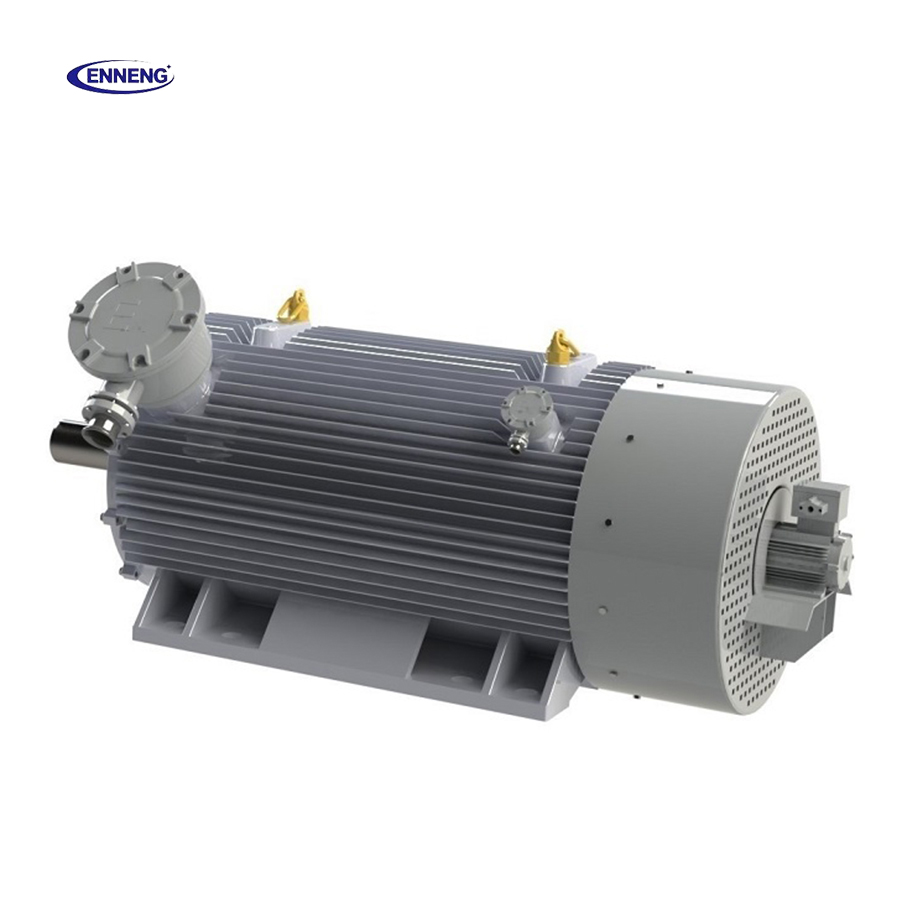
La medición de la vibración debe realizarse en las condiciones de ensayo especificadas y compararse con el requisito de aceptación acordado. El informe debe identificar las ubicaciones de medición, el estado de montaje del motor, la velocidad y la base del instrumento. Cuando se haya pedido un grado de equilibrado, una disposición especial de rodamientos, un rodamiento aislado o un requisito de bajo ruido, esos elementos deben aparecer como líneas individuales de FAT, en lugar de quedar incluidos de forma genérica en una declaración de aprobación.
Esto es especialmente importante cuando el motor impulsará bombas, ventiladores, compresores u otro equipo que exija acoplamiento y alineación precisos. La vibración del motor en fábrica no certifica el conjunto final instalado, pero sí proporciona una línea base para la puesta en servicio en el sitio.
Muchos proyectos industriales de motores síncronos de imanes permanentes (PMSM) no superan la aceptación no porque el motor principal no pueda girar, sino porque se omitió un accesorio. Confirme los terminales y los circuitos para los sensores PTC, los detectores de temperatura por resistencia (RTD), los calentadores espaciales, los dispositivos anticondensación, los sensores de rodamientos, los frenos, los codificadores, los resolutores, los ventiladores de refrigeración forzada y los accesorios del caja de bornes que efectivamente se especificaron. Verifique las etiquetas y, cuando corresponda, la dirección de la señal de retroalimentación y la integridad de la señal.
Si el Motor de imán permanente PMSM si el equipo se suministra para servicio en ambientes peligrosos, corrosivos, de gran altitud, polvorientos o con alta temperatura ambiente, la prueba de aceptación en fábrica (FAT) debe remitirse a las características de diseño y a la documentación exactas solicitadas. No considere una inspección general en fábrica como prueba de cumplimiento con una normativa específica del sitio, a menos que dicho cumplimiento se haya especificado y verificado expresamente.
La revisión final de liberación convierte el trabajo realizado en la planta en pruebas aceptables y utilizables. Como mínimo, los clientes industriales deben solicitar la especificación aprobada o la hoja de datos, el registro de la placa de identificación, el dibujo dimensional (cuando corresponda), el informe de ensayos de rutina, el registro de funcionamiento en vacío, cualquier informe acordado sobre carga o temperatura, la lista de comprobación de accesorios, la liberación de inspección, la lista de empaque y los documentos de operación o instalación. Asimismo, puede solicitarse la trazabilidad de calibración para equipos críticos de ensayo, especialmente en ensayos de aceptación en fábrica (FAT) presenciados o controlados por proyecto.
ENNENG puede analizar las expectativas respecto a los registros de ensayo durante la etapa de especificación, para que los compradores puedan alinear el plan de fábrica con su aplicación, su sistema de accionamiento y su proceso de aceptación. El ensayo de aceptación en fábrica (FAT) más eficaz se acuerda antes del inicio de la producción: define qué se ensayará, cómo se registrarán los resultados y qué ensayos requieren la presencia del comprador.
Cuando estos elementos figuran de forma visible en el registro de FAT, un motor de imanes permanentes (PMSM) llega como un componente industrial auditado, y no como un envío sin verificar. Esto mejora la calidad de la entrega y proporciona al equipo de puesta en marcha una base definida para la instalación y el arranque.


 EN