
what-test-procedures-should-permanent-magnet-motor-pmsm-complete-before-factory-delivery-for-industrial-clients, what-test-procedures-should-permanent-magnet-motor-pmsm-complete-before-factory-delivery-for-industrial-clients, /blog
EN

2026/10/28
Per un acquirente industriale, la consegna dalla fabbrica dovrebbe significare molto più di una targhetta identificativa e di un elenco imballo. Un motore a magneti permanenti PMSM dovrebbe lasciare la fabbrica accompagnato da prove che la sua costruzione meccanica, il sistema di avvolgimento, le caratteristiche elettriche e il comportamento in funzionamento corrispondono alla configurazione concordata. Il piano specifico di collaudo di accettazione in fabbrica (FAT) dipende da tensione, potenza, raffreddamento, disposizione del variatore di frequenza (VFD), applicazione e requisiti contrattuali. Tuttavia, una sequenza disciplinata semplifica notevolmente la revisione del motore da parte dei team di ingegneria, approvvigionamento e cantiere prima della spedizione.
La domanda utile non è semplicemente: «Il motore è stato sottoposto a prova?», ma piuttosto: «Quali controlli sono stati eseguiti, rispetto a quali valori concordati e con quali risultati registrati?». Questa distinzione è fondamentale per un motore sincrono a magneti permanenti, poiché i magneti del rotore, la progettazione degli avvolgimenti, i dispositivi di retroazione e la compatibilità con l’inverter influenzano tutti il sistema finale fornito.
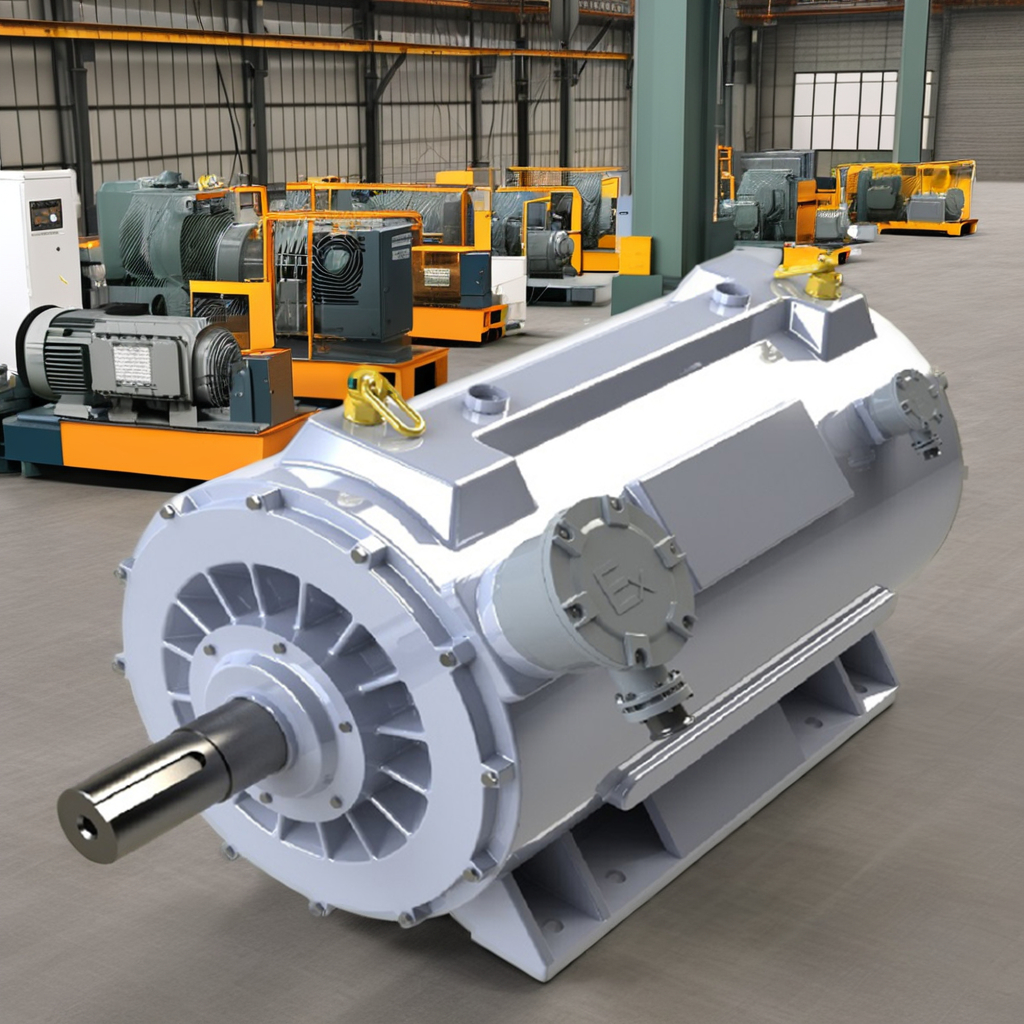
Prima di alimentare un motore a magneti permanenti (PMSM), lo stabilimento deve confrontare il record di produzione con i dati dell’ordine approvato. Questa revisione conferma normalmente la potenza nominale, la gamma di velocità, la tensione, la frequenza o l’alimentazione da convertitore, il regime di servizio, la tipologia di involucro e il sistema di raffreddamento, la classe di isolamento, il tipo di fissaggio, le dimensioni dell’albero e del disco di fissaggio, l’orientamento del quadro di collegamento, i sensori, l’opzione encoder o resolver e qualsiasi requisito particolare legato all’ambiente.
Dovrebbe inoltre stabilire la tracciabilità. Il numero di serie, il registro di produzione, i lotti dei componenti chiave e le opzioni selezionate devono riferirsi alla stessa unità consegnata. Ciò non sostituisce i test elettrici, ma previene un comune problema di accettazione: un motore tecnicamente corretto costruito con una configurazione meccanica o elettrica errata.
I controlli meccanici iniziano solitamente con la qualità dell’esecuzione e lo stato fisico. Ispezionare il telaio, il rivestimento, la scatola morsetti, gli ingressi cavi, le caratteristiche di raffreddamento, le etichette di avvertenza, gli elementi di fissaggio, le guarnizioni, la chiavetta sull’albero e tutte le misure di protezione dalla corrosione specificate nell’ordine. Verificare che la protezione durante il trasporto sia installata dove necessario e che il rotore possa essere ruotato in sicurezza senza attrito anomalo o contatto.
Per un Motore a magneti permanenti PMSM destinato a essere utilizzato come componente di sostituzione o come componente OEM, la verifica dimensionale risulta particolarmente utile. Spesso gli acquirenti necessitano di una conferma riguardo alla lunghezza della sporgenza dell’albero, alla sede della linguetta, ai fori di fissaggio, al registro del flangia, all’altezza del centro e alle dimensioni complessive dell’interfaccia prima della messa in produzione. Il rapporto dimensionale deve indicare la revisione del disegno tecnico e gli strumenti o i calibri impiegati, qualora tali elementi rivestano un’importanza contrattuale.
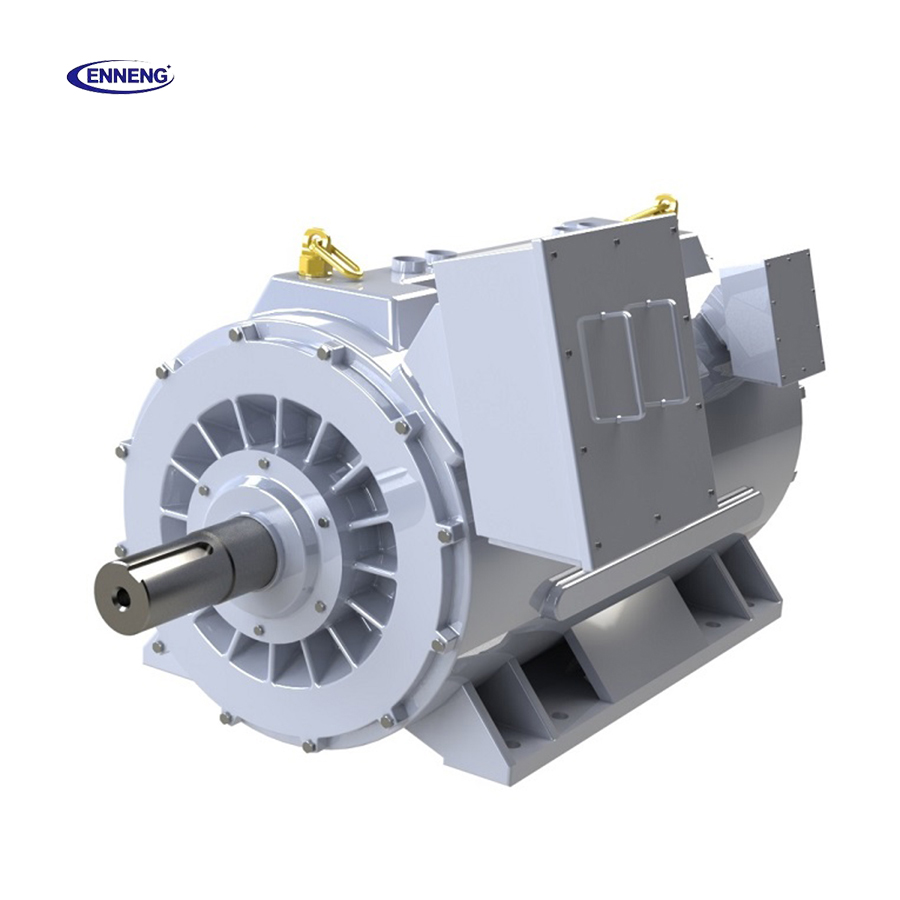
Il gruppo successivo di prove verifica se il sistema di avvolgimenti dello statore è integro e correttamente collegato. Tra le evidenze tipiche rientrano il confronto delle resistenze degli avvolgimenti tra fase e fase, la misurazione della resistenza d’isolamento e, qualora previsto dalle specifiche, la prova di tenuta dielettrica (test ad alta tensione). I valori di accettazione, il livello di tensione, la durata della prova, la correzione per la temperatura e le procedure di sicurezza devono essere concordati specificamente per la macchina in esame, anziché essere copiati da un elenco di controllo generico.
Le procedure per la resistenza di isolamento e l’indice di polarizzazione sono trattate nella famiglia di norme IEC 60034 per la valutazione dell’isolamento delle macchine rotanti. Nella pratica, il rapporto deve identificare le condizioni di prova, inclusa la temperatura del avvolgimento, ove pertinente, poiché le letture sono utili soltanto quando le condizioni in cui sono state effettuate sono chiaramente specificate. A Motore sincrono a pm con sensori di temperatura opzionali deve inoltre avere verificati, prima dell’imballaggio, la continuità del circuito dei sensori e la loro identificazione.
I produttori possono aggiungere prove specializzate sull’isolamento, quali il confronto di sovratensione (surge comparison), la scarica parziale (partial discharge) o altre, a seconda della classe di tensione, della costruzione degli avvolgimenti o dei requisiti specifici del committente. Tali prove non rientrano tra i test di routine universali. L’approccio corretto consiste nell’elencarle esplicitamente nella matrice FAT, indicando anche la parte responsabile e il criterio di accettazione/rifiuto.
Una prova a vuoto controllata offre alla fabbrica un’opportunità pratica per valutare il motore a magneti permanenti (PMSM) assemblato. Il verbale della prova può registrare il senso di rotazione, la velocità, la tensione di linea o del bus in corrente continua e le impostazioni dell’inverter, nonché la corrente, le vibrazioni, le osservazioni sul rumore e l’andamento della temperatura dei cuscinetti o della carcassa. Può inoltre rivelare rumori meccanici anomali, squilibri, interferenze della ventola, problemi con il feedback dell’encoder o comportamenti instabili del controllo, che una prova statica non sarebbe in grado di evidenziare.
Per i motori alimentati da convertitore, la configurazione della prova è fondamentale. Un motore sincrono a magneti permanenti (PM) deve essere messo in servizio utilizzando una modalità di controllo compatibile e la corretta configurazione del feedback. Se l’acquirente utilizzerà un VFD specifico, potrebbe essere opportuna una prova di integrazione assistita; in caso contrario, la fabbrica dovrà documentare l’inverter e i parametri di base del controllo impiegati durante la prova, anziché suggerire una compatibilità universale con tutti i VFD.
I test di fabbrica standard potrebbero non includere prove su banco dinamometrico a pieno carico. Tuttavia, il cliente potrebbe richiedere punti di carico specifici, verifica coppia-velocità, determinazione dell’efficienza, prestazioni di innalzamento termico, comportamento in sovraccarico o simulazione di un particolare ciclo di servizio. Questi test devono essere pianificati precocemente, poiché richiedono apparecchiature di carico adeguate, condizioni stabilizzate e un metodo concordato.
La norma IEC 60034-2-1:2024 descrive i metodi standard per la determinazione delle perdite e dell’efficienza mediante prove su macchine elettriche rotanti destinate ad applicazioni diverse da quelle di trazione. Per un motore a magneti permanenti (PMSM), tale riferimento aiuta a inquadrare la discussione, ma l’ordine d’acquisto deve comunque specificare chiaramente il metodo richiesto, le tolleranze ammesse, il metodo di correzione e le condizioni dei punti di prova. Un rapporto che riporta semplicemente la dicitura «efficienza elevata verificata» è molto meno utile di un rapporto che specifichi le grandezze misurate e il metodo di prova impiegato.
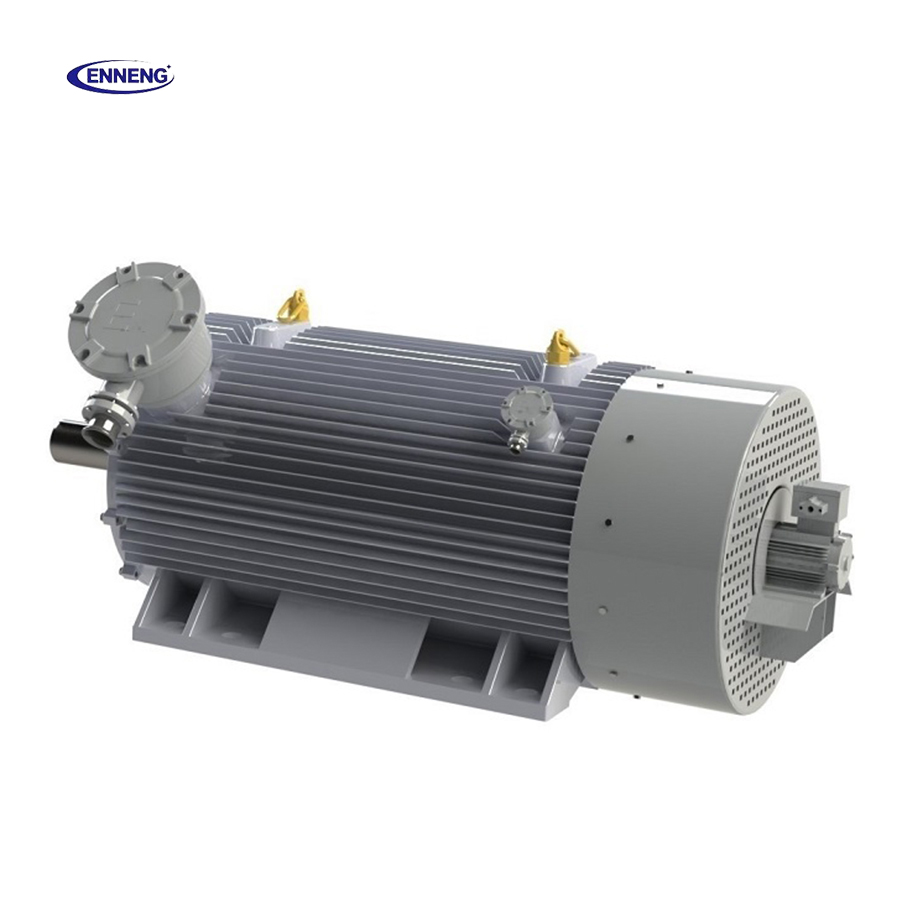
Le misurazioni delle vibrazioni devono essere effettuate nelle condizioni di prova specificate e confrontate con il requisito di accettazione concordato. Il rapporto deve indicare i punti di misurazione, le condizioni di fissaggio del motore, la velocità e la strumentazione utilizzata. Qualora siano stati ordinati un grado di equilibratura, una disposizione speciale dei cuscinetti, cuscinetti isolati o un requisito di basso rumore, tali elementi devono comparire come voci distinte nel FAT, anziché essere inclusi in una generica dichiarazione di conformità.
Ciò è particolarmente importante quando il motore azionerà pompe, ventilatori, compressori o altre apparecchiature che richiedono un accoppiamento e un allineamento precisi. Le vibrazioni del motore rilevate in fabbrica non certificano il funzionamento dell’intero impianto installato, ma forniscono un valore di riferimento per la messa in servizio sul sito.
Molti progetti industriali con motori PMSM non superano l'accettazione non perché il motore principale non giri, ma perché è stato omesso un accessorio. Verificare i morsetti e i circuiti per i dispositivi PTC, gli RTD, i riscaldatori ambientali, i dispositivi anti-condensa, i sensori per cuscinetti, i freni, gli encoder, i resolver, i ventilatori per raffreddamento forzato e gli ausiliari presenti nel quadro di collegamento, come effettivamente specificati. Controllare l'etichettatura e, ove pertinente, il verso del segnale di feedback e l'integrità del segnale.
Se il Motore a magneti permanenti PMSM se il motore è fornito per servizi in ambienti pericolosi, corrosivi, ad alta quota, polverosi o con temperatura ambiente elevata, la FAT deve fare riferimento alle caratteristiche di progettazione e alla documentazione esattamente ordinate. Non considerare una generica verifica in fabbrica come prova di conformità a una normativa specifica del sito, a meno che tale conformità non sia stata esplicitamente specificata e verificata.
La revisione finale prima della consegna trasforma il lavoro svolto in officina in prove accettabili e utilizzabili. Al minimo, i clienti industriali dovrebbero richiedere la specifica approvata o il foglio dati, il record della targhetta identificativa, il disegno quotato (ove applicabile), il rapporto delle prove di routine, il verbale della prova a vuoto, qualsiasi rapporto relativo a carico contrattuale o temperatura, l’elenco degli accessori, il rilascio ispettivo, il foglio di imballaggio e i documenti relativi all’uso o all’installazione. Per le FAT osservate o controllate dal progetto, può essere inoltre richiesta la tracciabilità della taratura per le apparecchiature critiche impiegate nelle prove.
ENNENG può discutere le aspettative relative ai registri delle prove già nella fase di definizione delle specifiche, affinché gli acquirenti possano allineare il piano produttivo dello stabilimento con le proprie esigenze applicative, i propri requisiti funzionali e il proprio processo di accettazione. La FAT più efficace è concordata prima dell’inizio della produzione: essa individua quali prove verranno eseguite, come verranno registrati i risultati e quali prove richiederanno la presenza dell’acquirente.
Quando questi elementi risultano visibili nel verbale di FAT, un motore a magneti permanenti (PMSM) viene consegnato come componente industriale soggetto ad audit, anziché come spedizione non verificata. Ciò migliora la qualità del passaggio di consegna e fornisce al team di messa in servizio un riferimento definito per installazione e avviamento.


 EN