
what-test-procedures-should-permanent-magnet-motor-pmsm-complete-before-factory-delivery-for-industrial-clients, what-test-procedures-should-permanent-magnet-motor-pmsm-complete-before-factory-delivery-for-industrial-clients, /blog
EN

2026/10/28
Pour un acheteur industriel, la livraison en usine doit signifier bien plus qu’une plaque signalétique et une liste d’emballage. Un moteur à aimants permanents PMSM doit quitter l’usine avec des preuves que sa construction mécanique, son système d’enroulement, ses caractéristiques électriques et son comportement en fonctionnement correspondent à la configuration convenue. Le plan exact des essais de réception en usine (FAT) dépend de la tension, de la puissance, du système de refroidissement, de l’agencement du variateur de fréquence (VFD), de l’application et des exigences contractuelles. Toutefois, une séquence rigoureuse facilite grandement l’examen du moteur par les équipes d’ingénierie, d’approvisionnement et de site avant son expédition.
La question utile n’est pas simplement « Le moteur a-t-il été testé ? », mais bien « Quels contrôles ont été effectués, par rapport à quelles valeurs convenues, et avec quels résultats enregistrés ? ». Cette distinction est cruciale pour un moteur synchrone à aimants permanents (PMSM), car les aimants du rotor, la conception des enroulements, les dispositifs de rétroaction et la compatibilité avec le variateur influencent tous le système livré.
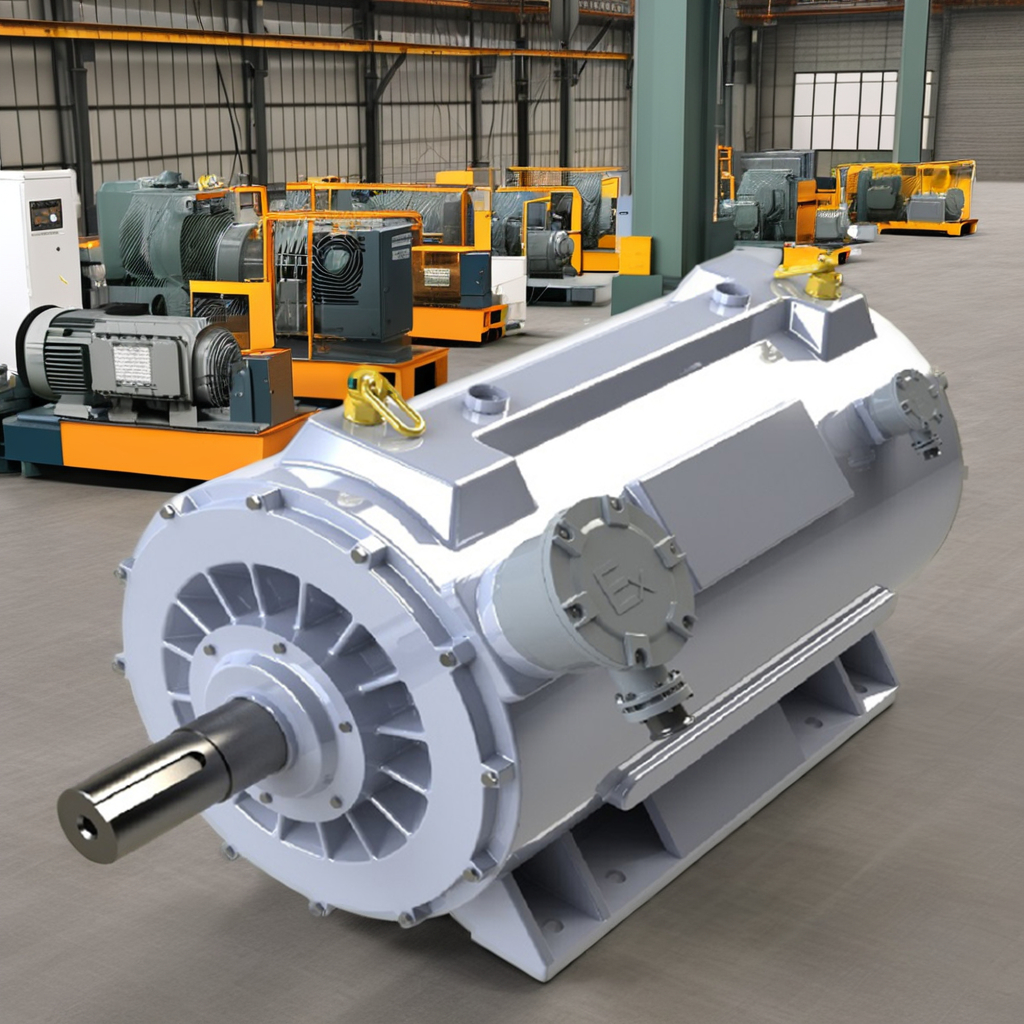
Avant de mettre sous tension un moteur à aimants permanents (PMSM), l’usine doit comparer le dossier de production aux données de la commande approuvée. Cet examen confirme généralement la puissance nominale, la plage de vitesses, la tension, la fréquence ou l’alimentation par convertisseur, le régime de service, le type d’enceinte et le mode de refroidissement, la classe d’isolement, le mode de fixation, les dimensions de l’arbre et de la bride, l’orientation de la boîte à bornes, les capteurs, l’option codeur ou résolveur, ainsi que toute exigence particulière liée à l’environnement.
Il devrait également établir une traçabilité. Le numéro de série, le dossier de fabrication, les lots des composants clés et les options sélectionnées doivent tous renvoyer à la même unité livrée. Cela ne remplace pas les essais électriques, mais évite un problème d’acceptation fréquent : un moteur techniquement conforme, mais réalisé dans une configuration mécanique ou électrique erronée.
Les contrôles mécaniques commencent généralement par l’appréciation de l’exécution et de l’état physique. Examiner le bâti, le revêtement, la boîte à bornes, les entrées de câbles, les dispositifs de refroidissement, les étiquettes d’avertissement, les éléments de fixation, les joints, la clavette de l’arbre ainsi que toutes les mesures de protection contre la corrosion spécifiées dans la commande. Vérifier que les protections de transport sont installées là où nécessaire et que le rotor peut être tourné en toute sécurité, sans frottement anormal ni contact.
Pour un PMSM destiné à remplacer une pièce d'origine ou à être intégré comme composant d'équipement d'origine, la vérification dimensionnelle revêt une importance particulière. Les acheteurs ont souvent besoin d'une confirmation concernant la longueur de l’arbre sortant, la rainure de clavette, les trous de fixation, le diamètre d’ajustement de la bride, la hauteur d’axe et les dimensions globales de l’interface avant toute mise en production. Le rapport dimensionnel doit indiquer la révision du plan ainsi que les instruments ou jauges utilisés, dans la mesure où ces éléments sont critiques au regard du contrat.
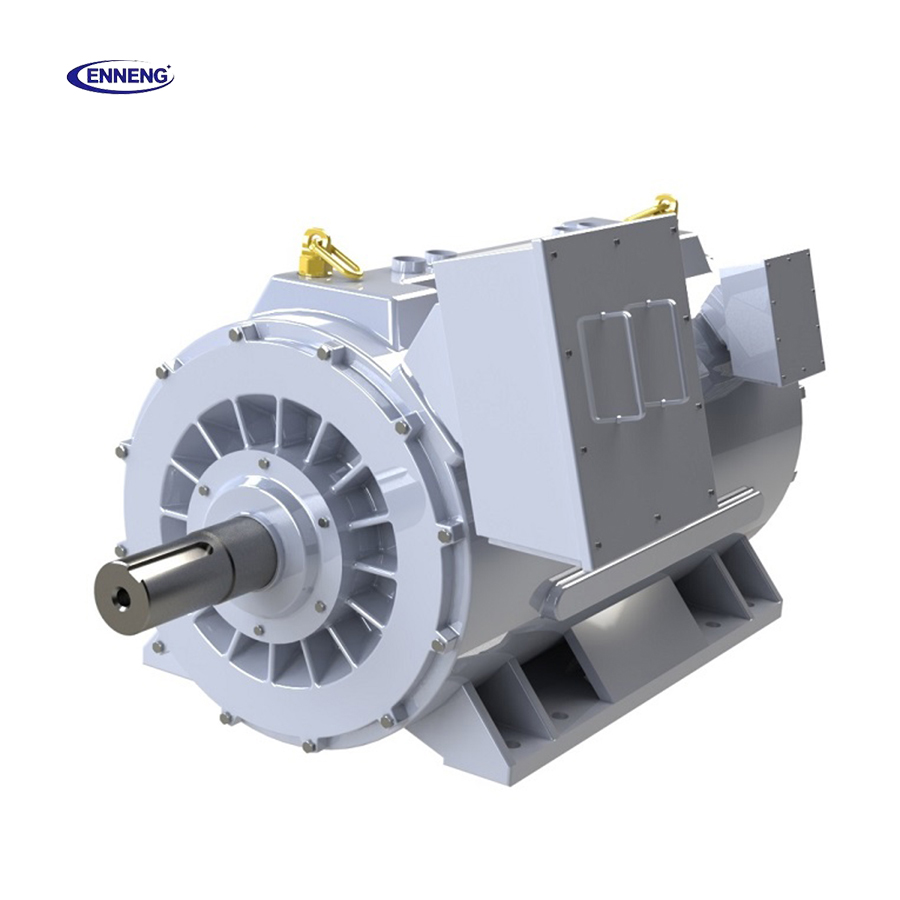
Le groupe d’essais suivant permet de s’assurer que le système d’enroulements du stator est sain et correctement connecté. Les éléments de preuve courants comprennent la comparaison des résistances d’enroulement entre phases, la mesure de la résistance d’isolement et, lorsque la spécification l’exige, un essai de tenue diélectrique (ou essai « haute tension »). Les valeurs seuils d’acceptation, le niveau de tension appliqué, la durée de l’essai, la correction en fonction de la température et les procédures de sécurité doivent être convenus spécifiquement pour la machine concernée, et non simplement copiés depuis une liste de contrôle générique.
Les procédures de mesure de la résistance d’isolement et de l’indice de polarisation sont traitées dans la série de normes IEC 60034 pour l’évaluation de l’isolement des machines tournantes. En pratique, le rapport doit identifier les conditions d’essai, y compris la température de l’enroulement le cas échéant, car les mesures n’ont de sens que si leurs conditions sont clairement précisées. A Moteur synchrone à aimants permanents un équipement doté de capteurs de température en option doit également faire l’objet d’une vérification de la continuité et de l’identification du circuit des capteurs avant emballage.
Les usines peuvent ajouter des essais spécialisés d’isolement, tels que la comparaison de surtension ou la décharge partielle, ou d’autres essais spécifiques, selon la classe de tension, la conception des enroulements ou les exigences de l’acheteur. Ces essais ne font pas partie des essais systématiques universels. La bonne approche consiste à les énumérer explicitement dans la matrice FAT, avec indication de la partie responsable et du critère de réussite/échec.
Un essai à vide contrôlé offre à l’usine une opportunité pratique d’évaluer le moteur synchrone à aimants permanents (PMSM) assemblé. L’enregistrement de l’essai peut consigner le sens de rotation, la vitesse, la tension réseau ou la tension continue du bus CC et les paramètres du variateur, selon le cas, le courant, les vibrations, les observations relatives au bruit ainsi que l’évolution de la température des paliers ou du carter. Cet essai peut également révéler des bruits mécaniques inhabituels, un déséquilibre, une interférence avec le ventilateur, des problèmes de rétroaction de l’encodeur ou un comportement instable de la commande, éléments que ne permettrait pas de détecter un essai statique.
Pour les moteurs alimentés par convertisseur, la configuration de l’essai est déterminante. Un moteur synchrone à aimants permanents (PM) doit être mis en service à l’aide d’un mode de commande compatible et d’une configuration correcte des signaux de rétroaction. Si l’acheteur utilisera un variateur de fréquence (VFD) spécifié, un essai d’intégration assisté peut s’avérer approprié ; dans le cas contraire, l’usine doit documenter le variateur utilisé ainsi que les paramètres de commande de base appliqués durant les essais, plutôt que de laisser entendre une compatibilité universelle avec tous les VFD.
Les essais en usine de routine peuvent ne pas inclure des essais sur banc dynamométrique à pleine charge. Toutefois, un client peut exiger la vérification de points de charge, de la relation couple-vitesse, de la détermination du rendement, des performances en élévation de température, du comportement en surcharge ou d’une simulation d’un cycle de fonctionnement spécifique. Ces essais doivent être planifiés tôt, car ils nécessitent des équipements de charge adaptés, des conditions stabilisées et une méthode convenue.
La norme IEC 60034-2-1:2024 décrit les méthodes normalisées pour déterminer les pertes et le rendement à partir d’essais effectués sur les machines électriques tournantes hors applications de traction. Pour un moteur à aimants permanents (PMSM), cette référence aide à cadrer la discussion, mais le bon de commande doit toutefois préciser clairement la méthode requise, les tolérances, la méthode de correction et les conditions aux points d’essai. Un rapport indiquant simplement « rendement élevé vérifié » est nettement moins utile qu’un rapport identifiant les grandeurs mesurées et la méthode d’essai employée.
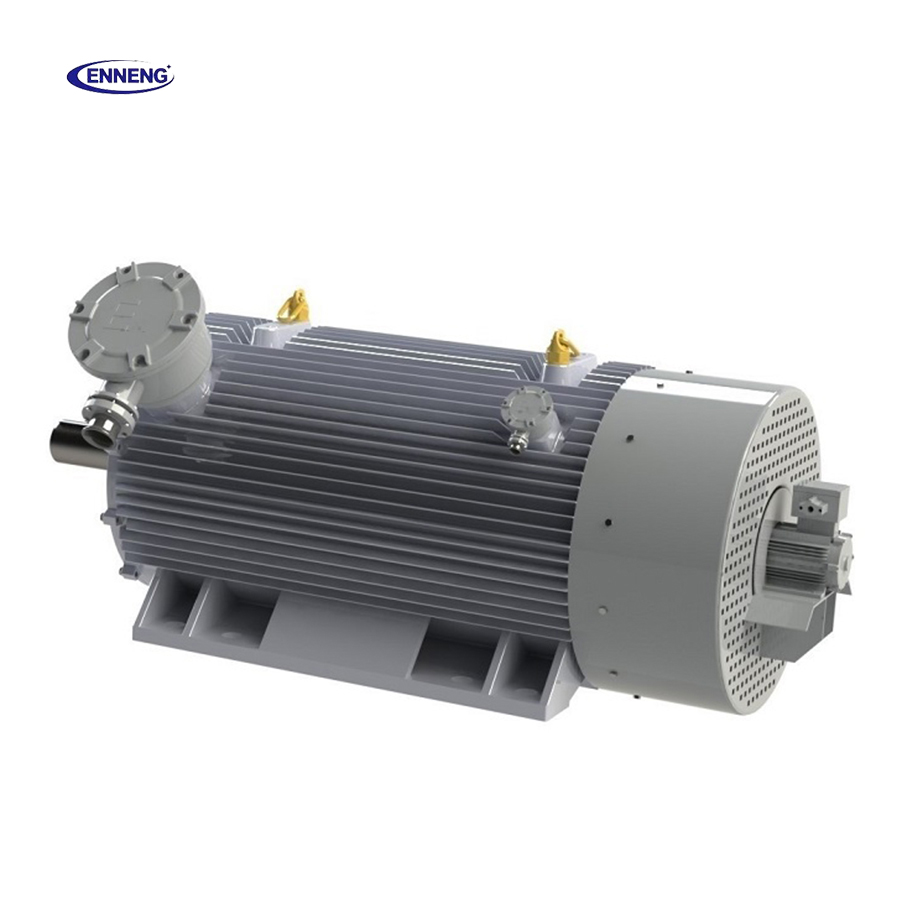
Les mesures de vibration doivent être effectuées dans les conditions d’essai spécifiées et comparées aux exigences d’acceptation convenues. Le rapport doit préciser les emplacements des mesures, l’état de fixation du moteur, la vitesse et la référence de l’instrument utilisé. Lorsqu’un grade d’équilibrage, une disposition particulière des roulements, un roulement isolé ou une exigence de faible niveau sonore a été commandé, ces éléments doivent apparaître comme des lignes distinctes dans le procès-verbal d’essai en usine (FAT), et non être intégrés à une simple déclaration générale de conformité.
Ceci est particulièrement important lorsque le moteur entraînera des pompes, des ventilateurs, des compresseurs ou d’autres équipements exigeant un couplage et un alignement précis. La vibration du moteur mesurée en usine ne certifie pas la chaîne d’entraînement installée sur site, mais fournit une référence pour la mise en service sur site.
De nombreux projets industriels de moteurs synchrones à aimants permanents échouent lors de la réception non pas parce que le moteur principal ne tourne pas, mais parce qu’un accessoire a été omis. Vérifiez les bornes et les circuits destinés aux capteurs PTC, aux résistances de température (RTD), aux chauffages d’espace, aux dispositifs anti-condensation, aux capteurs de roulement, aux freins, aux codeurs, aux résolvers, aux ventilateurs de refroidissement forcé et aux accessoires du boîtier de raccordement effectivement spécifiés. Contrôlez l’étiquetage ainsi que, le cas échéant, le sens de la rétroaction et l’intégrité du signal.
Si le PMSM lorsque le moteur est fourni pour un service en environnement dangereux, corrosif, en haute altitude, poussiéreux ou à température ambiante élevée, l’essai en usine (FAT) doit faire référence aux caractéristiques de conception exactes commandées et à la documentation correspondante. Ne considérez pas un contrôle usine général comme une preuve de conformité à une réglementation spécifique au site, sauf si cette conformité a été explicitement spécifiée et vérifiée.
L'examen final de mise en service transforme le travail effectué sur le terrain en éléments tangibles d'acceptation. Au minimum, les clients industriels devraient demander la fiche technique approuvée ou la fiche de données, l'enregistrement de la plaque signalétique, le dessin coté (le cas échéant), le rapport des essais de routine, le compte rendu de fonctionnement à vide, tout rapport contractuel relatif aux essais sous charge ou en température, la liste de contrôle des accessoires, le certificat de libération après inspection, la liste d'emballage, ainsi que les documents d'exploitation ou d'installation. Une traçabilité de l'étalonnage pour les équipements de test critiques peut également être exigée dans le cadre d'essais FAT réalisés sous surveillance ou contrôlés par projet.
ENNENG peut aborder les attentes relatives aux enregistrements d'essais dès la phase de spécification, afin que les acheteurs puissent harmoniser le plan usine avec leur application, leur système d'entraînement et leur processus d'acceptation. Le protocole FAT le plus efficace est convenu avant le démarrage de la production : il précise les essais à réaliser, la manière dont les résultats seront consignés, et quels essais nécessitent la présence du client.
Lorsque ces éléments apparaissent dans le registre de FAT, un moteur à aimants permanents (PMSM) est livré comme composant industriel traçable plutôt que comme expédition non vérifiée. Cela améliore la qualité de la remise et fournit à l’équipe de mise en service une référence définie pour l’installation et la mise en marche.


 EN