
what-test-procedures-should-permanent-magnet-motor-pmsm-complete-before-factory-delivery-for-industrial-clients, what-test-procedures-should-permanent-magnet-motor-pmsm-complete-before-factory-delivery-for-industrial-clients, /blog
EN

2026/10/28
産業向けバイヤーにとって、工場出荷とは、銘板と梱包明細書だけを意味してはなりません。永久磁石モーター(PMSM)は、機械的構造、巻線システム、電気的特性、および運転時の挙動が、合意された仕様と一致することを証明する資料とともに工場を出荷すべきです。具体的な工場受入試験(FAT)計画は、電圧、出力、冷却方式、インバーター(VFD)の配置、用途、および契約条件によって異なります。ただし、体系的な試験手順を採用することで、設計・調達・現場チームが出荷前にモーターを確実に確認しやすくなります。
有用な問いは単に「モーターは試験済みか?」ではなく、「どの検査が実施され、どの合意値に対して行われ、どのような測定結果が記録されたのか?」です。永久磁石同期モーター(PMSM)では、この区別が重要です。なぜなら、ローターの磁石、巻線設計、フィードバック装置、およびドライブとの互換性が、最終的に提供されるシステム全体に影響を及ぼすからです。
永久磁石モーター(PMSM)に通電する前に、工場は製造記録を承認済み発注データと照合する必要があります。このレビューでは通常、定格出力、回転数範囲、電圧、周波数またはインバータ電源仕様、運転方式(デューティ)、筐体構造および冷却方式、絶縁クラス、取付方法、シャフトおよびフランジ寸法、端子箱の向き、センサー、エンコーダまたはレゾルバの選択有無、および特殊環境条件への対応要件などが確認されます。
また、トレーサビリティを確立する必要があります。製造番号、製造記録、主要部品のロット番号、および選択されたオプションは、すべて同一の納入単位を特定できるようにしなければなりません。これは電気試験に代わるものではありませんが、技術的には問題ないモーターであっても、機械的または電気的な仕様が注文と異なるために受け入れ拒否されるという、よくある問題を防止します。
機械的検査は通常、工作品質および物理的状態の確認から始めます。フレーム、塗装、端子箱、ケーブル導入口、冷却機能、警告ラベル、締結部品、シール、シャフトキー、および注文書で指定された防食対策を点検します。輸送時の保護具が所定の位置に正しく装着されていること、およびロータを異常な摩擦や接触を伴わず安全に回転できることを確認します。
について 永久磁石同期モーター(PMSM) 交換用またはOEM部品として使用することを想定している場合、寸法の検証は特に重要です。購入者は、納入前にシャフト突き出し長、キー溝、取付穴、フランジ端面、中心高、および全体的なインターフェース寸法について確認を求めることが多くあります。寸法報告書には、図面の改訂番号および、契約上重要な項目については使用した測定器またはゲージを明記する必要があります。
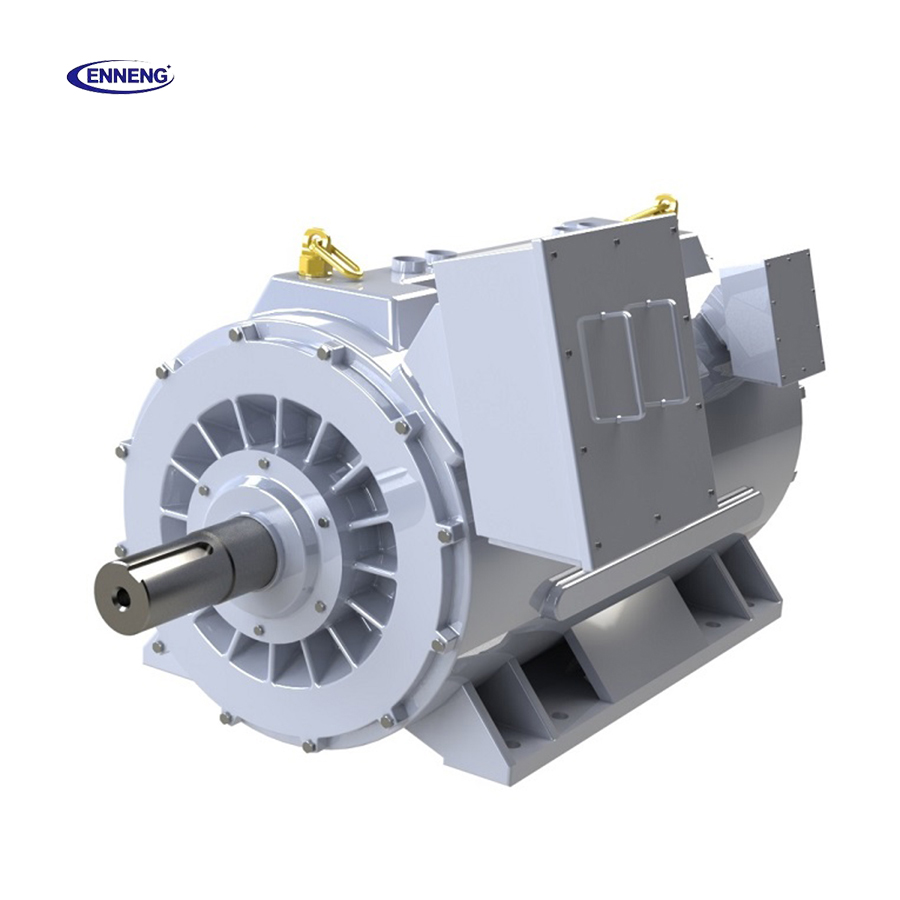
次の試験群では、ステータ巻線システムが健全であり、正しく接続されているかどうかを確認します。一般的な日常的な検証項目には、相間巻線抵抗値の比較、絶縁抵抗測定、および仕様で定められている場合の耐電圧試験(ハイポット試験)が含まれます。許容値、試験電圧、試験時間、温度補正、および安全手順については、汎用のチェックリストから流用するのではなく、対象の機器に応じて事前に合意しておく必要があります。
絶縁抵抗および極化指数の測定手順は、回転機の絶縁評価に関するIEC 60034シリーズで規定されています。実際には、報告書には試験条件(関連する場合は巻線温度を含む)を明記する必要があります。なぜなら、測定値はその測定条件が明確でなければ意味を持たないからです。 永久磁石同期モーター オプションの温度センサー付き機器については、出荷前にセンサーサーキットの導通性および識別確認も行う必要があります。
工場では、特定の電圧クラス、巻線構造、または購入者の要件に応じて、サージ比較試験、局所放電試験などの特殊な絶縁試験を追加することがあります。ただし、これらは一般的な日常的な試験ではありません。適切な対応としては、FATマトリクスにこれらの試験を明示的に記載し、担当者および合格/不合格の判定基準を併記することです。
無負荷制御運転により、工場は組立済みの永久磁石同期モーター(PMSM)を実際の状態で評価する機会を得ます。運転記録には、回転方向、回転速度、線間電圧またはDCバス電圧、ドライブ設定(該当する場合)、電流、振動、騒音の観察結果、およびベアリングやハウジングの温度変化傾向などが記録されます。また、静的試験では検出できない異常な機械音、バランス不良、ファン干渉、エンコーダフィードバックの不具合、あるいは制御の不安定動作なども明らかになることがあります。
コンバータ駆動モーターの場合、試験構成が重要です。永久磁石同期モーター(PM同期モーター)は、互換性のある制御方式および適切なフィードバック構成を用いて起動・調整する必要があります。購入者が指定されたVFDを使用する場合は、立会いによる統合試験が適切である可能性があります。そうでない場合は、工場側が試験時に使用したドライブ機器および基本的な制御パラメーターを明確に文書化し、あたかもすべてのVFDと汎用的に互換性があるかのように示してはなりません。
通常の工場試験では、定格負荷でのダイナモメータ試験が実施されない場合があります。ただし、顧客が負荷点、トルク・回転数の検証、効率の算出、温度上昇性能、過負荷動作、または特定の運転サイクルシミュレーションを要求する場合があります。これらの試験は、適切な負荷装置、安定した試験条件、および合意済みの試験方法を確保する必要があるため、早期に計画することが重要です。
IEC 60034-2-1:2024は、鉄道車両用を除く回転電機の試験から損失および効率を求める標準的な方法を規定しています。永久磁石同期電動機(PMSM)の場合、この規格は議論の枠組みを提供しますが、発注書には依然として要求される試験方法、許容差、補正方法、および試験点の条件を明記する必要があります。「高効率を確認済み」とだけ記載された報告書よりも、測定値と試験方法が明示された報告書の方がはるかに有用です。
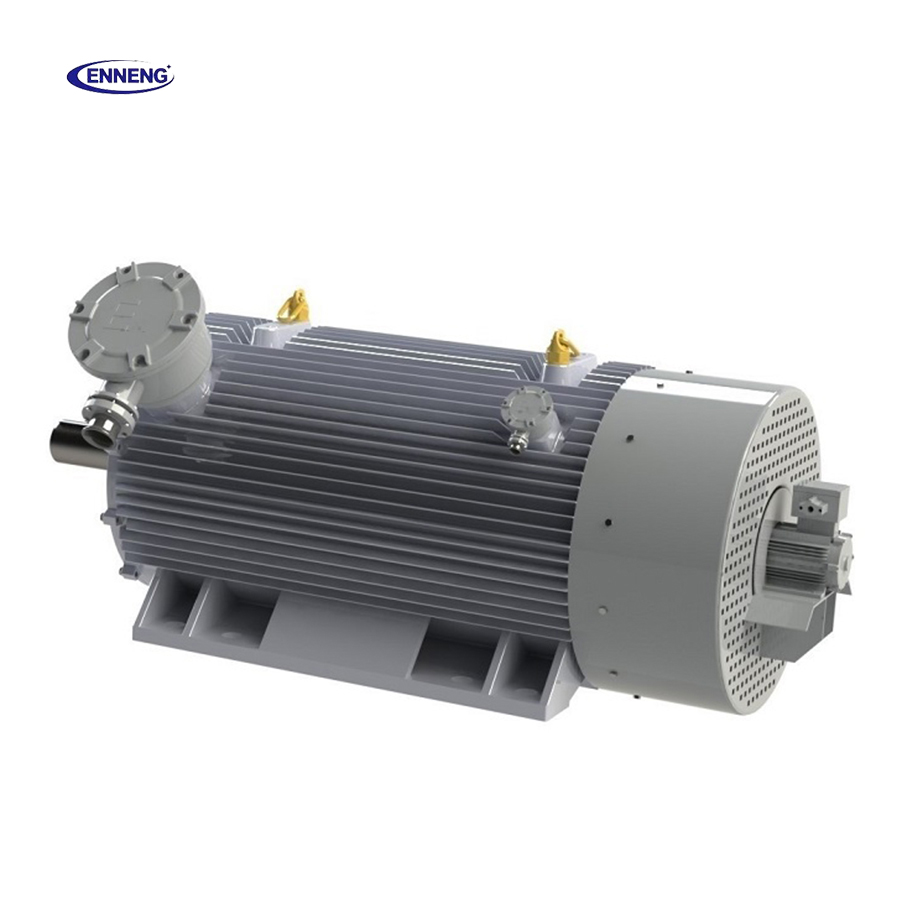
振動測定は、規定された試験条件下で実施し、合意済みの受入基準と比較する必要があります。報告書には、測定位置、モーターの取付け状態、回転速度、および計測器の仕様が明記される必要があります。バランス等級、特殊ベアリング配置、絶縁ベアリング、または低騒音仕様などの要件が注文されていた場合、それらは「一般合格」という曖昧な表現に埋もれさせず、個別のFAT(工場受入試験)項目として明示する必要があります。
特に、当該モーターがポンプ、ファン、コンプレッサーなど、高精度なカップリングおよびアライメントを要求する機器を駆動する場合においては、この点が極めて重要です。工場出荷時のモーター振動測定結果は、現場設置後の最終的な駆動系全体の性能を保証するものではありませんが、現地立ち上げ(コミッショニング)時の基準値としての役割を果たします。
多くの産業用PMSMプロジェクトが受入試験に不合格となるのは、モーター本体が回転しないからではなく、付属機器の一つが見落とされたためです。PTC、RTD、空間ヒーター、結露防止装置、ベアリングセンサー、ブレーキ、エンコーダー、リゾルバー、強制冷却ファン、端子箱付属機器など、実際に仕様で定められた端子および回路を確認してください。ラベル表示をチェックし、該当する場合はフィードバック方向および信号の整合性も確認します。
仮に 永久磁石同期モーター(PMSM) 危険物・腐食性環境・高所・粉塵・高温周囲温度などの特殊用途向けに供給される場合、工場出荷時試験(FAT)は、注文時に明記された設計仕様および関連文書に基づいて実施しなければなりません。現場固有の規制への適合性を、その適合が明示的に規定されかつ検証されていない限り、一般的な工場検査をもって証明してはなりません。
最終リリースレビューでは、現場での作業が実用可能な受入証拠へと変換されます。最低限、産業向け顧客は、承認済み仕様書またはデータシート、銘板記録、該当する場合は寸法図、通常試験報告書、無負荷運転記録、契約に基づく負荷試験または温度試験の報告書、付属品チェックリスト、検査完了証明書、梱包明細書、および取扱・据付文書を要求すべきです。また、立会い試験(FAT)やプロジェクト管理下のFATにおいては、重要試験機器の校正トレーサビリティも要請されることがあります。
ENNENGでは、仕様策定段階において試験記録に関する期待事項について協議し、購入者が工場の計画を自社の用途、駆動方式、および受入プロセスに適合させられるよう支援します。最も効果的なFATは、量産開始前に合意されるべきです。これにより、何を試験するか、結果をどのように記録するか、およびどの試験に購入者の立会いが必要かが明確になります。
これらの項目がFAT記録上で明確に確認できる場合、永久磁石モーター(PMSM)は、検証されていない単なる出荷品ではなく、監査可能な産業用部品として納入されます。これにより引渡し品質が向上し、据付および起動作業を担当するチームにとって、明確な基準値が提供されます。


 EN