
what-test-procedures-should-permanent-magnet-motor-pmsm-complete-before-factory-delivery-for-industrial-clients, what-test-procedures-should-permanent-magnet-motor-pmsm-complete-before-factory-delivery-for-industrial-clients, /blog
EN

2026/10/28
Voor een industriële koper moet levering door de fabriek meer betekenen dan een typeplaatje en een paklijst. Een permanente-magneetmotor PMSM moet de fabriek verlaten met bewijs dat zijn mechanische constructie, wikkelingsysteem, elektrische kenmerken en bedrijfsgedrag overeenkomen met de overeengekomen configuratie. Het exacte plan voor de fabrieksacceptatietest (FAT) hangt af van spanning, vermogen, koeling, VFD-opstelling, toepassing en contractuele vereisten. Toch maakt een gestructureerde volgorde het veel eenvoudiger voor engineering-, inkoop- en locatieteam om de motor te beoordelen voordat deze wordt verzonden.
De nuttige vraag is niet eenvoudigweg: “Is de motor getest?”, maar: “Welke controles zijn uitgevoerd, tegen welke overeengekomen waarden, en met welke geregistreerde resultaten?” Voor een PM-synchrone motor (PMSM) is dat onderscheid van belang, omdat rotor-magneten, wikkelingsontwerp, feedbackapparatuur en compatibiliteit met de aandrijving allemaal van invloed zijn op het geleverde systeem.
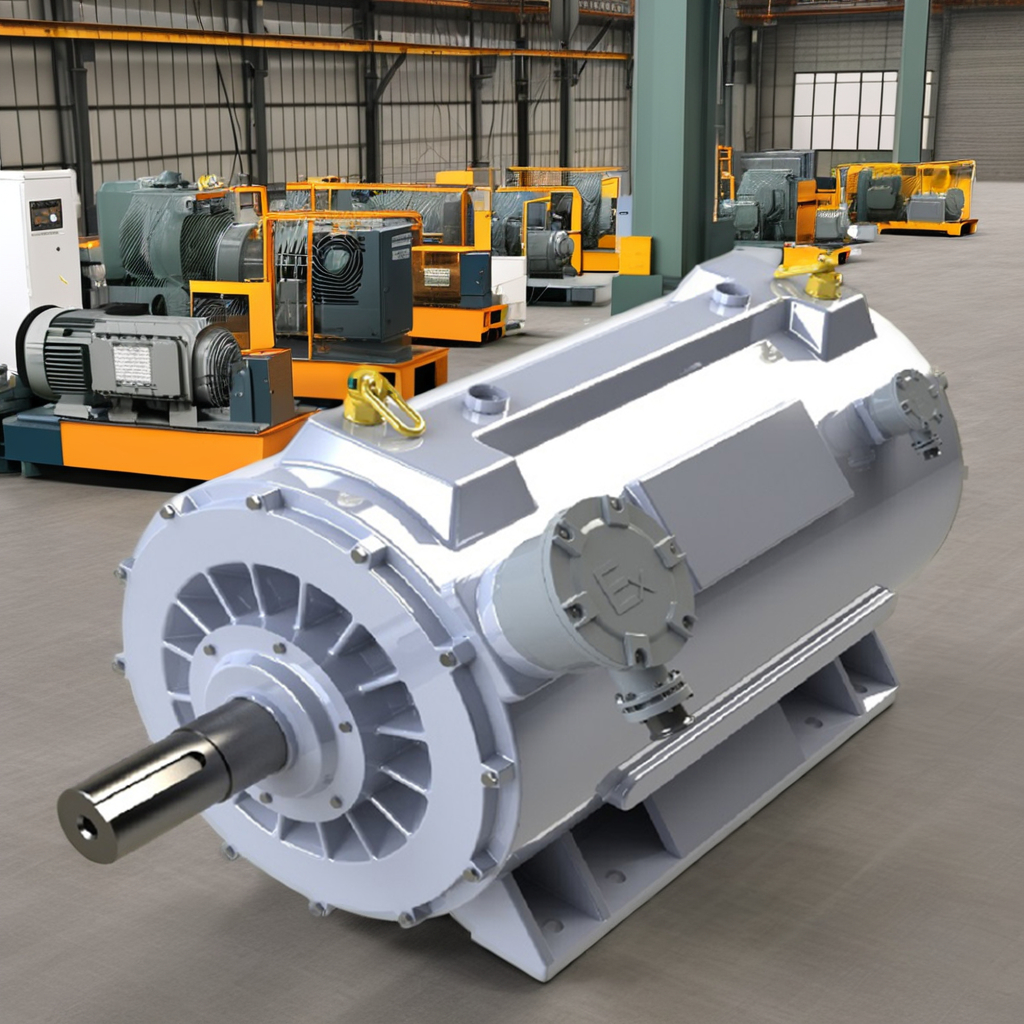
Voordat een permanente-magneetmotor (PMSM) wordt ingeschakeld, dient de fabriek het productieregister te vergelijken met de goedgekeurde ordergegevens. Deze beoordeling bevestigt doorgaans het nominale vermogen, het toerentalbereik, de spanning, de frequentie of de omvormeraansluiting, de bedrijfsduurklasse, de behuizing en de koelingsopstelling, de isolatieklasse, de montage, de as- en flensafmetingen, de oriëntatie van de klemmenkast, de sensoren, de encoder- of resolveroptie en eventuele speciale omgevingsvereisten.
Het moet ook traceerbaarheid waarborgen. Het serienummer, het productieverslag, de partijen van belangrijke componenten en de geselecteerde opties moeten allemaal verwijzen naar dezelfde geleverde eenheid. Dit vervangt geen elektrische tests, maar voorkomt een veelvoorkomend acceptatieprobleem: een technisch correct motor die is gebouwd volgens de verkeerde mechanische of elektrische configuratie.
Mechanische controles beginnen meestal met de afwerking en de fysieke toestand. Controleer het frame, de coating, de klemmenkast, de kabelinvoeren, de koelvoorzieningen, de waarschuwingslabels, de bevestigingsmiddelen, de afdichtingen, de asvergrendeling (shaft key), en eventuele corrosiebeschermingsmaatregelen die in de bestelling zijn gespecificeerd. Bevestig dat transportbescherming waar nodig is aangebracht en dat de rotor veilig kan worden gedraaid zonder abnormale wrijving of contact.
Voor een Permanent Magnet Motor PMSM bedoeld als vervangingsonderdeel of OEM-onderdeel, is dimensionele verificatie bijzonder waardevol. Kopers hebben vaak bevestiging nodig van de asuitsteek, de sleutelgroef, de montagegaten, de flensregister, de middellijnhoogte en de totale interface-afmetingen voordat zij het onderdeel vrijgeven. Een afmetingsrapport dient de tekeningsrevisie en de gebruikte meetinstrumenten of -maatstaven te vermelden, indien deze items contractueel kritisch zijn.
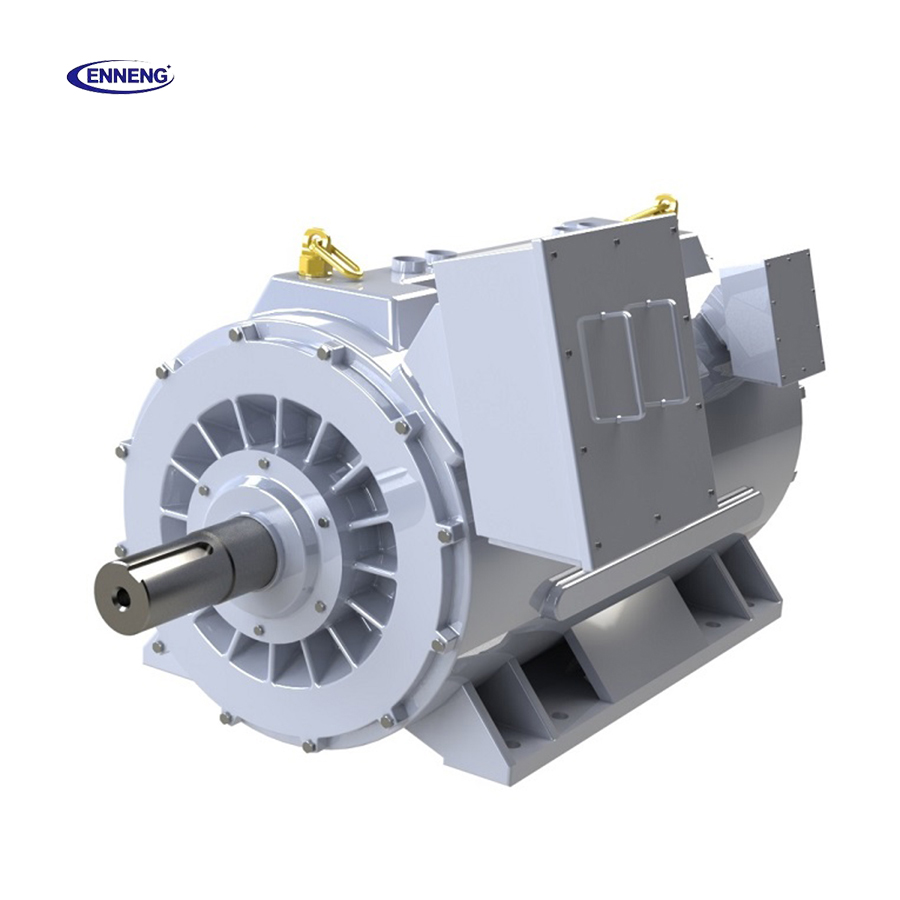
De volgende groep tests controleert of het statorwikkelingssysteem intact is en correct is aangesloten. Typisch routinebewijs omvat vergelijking van de weerstand tussen fasen, meting van de isolatieweerstand en, indien vereist door de specificatie, een diëlektrische doorslagtest of hoogspanningstest. De aanvaardingswaarden, het spanningsniveau, de duur, de temperatuurcorrectie en de veiligheidsprocedure moeten specifiek voor de machine worden overeengekomen, in plaats van overgenomen te worden uit een algemene checklist.
De procedures voor isolatieweerstand en polarisatie-index zijn opgenomen in de IEC 60034-serie voor isolatiebeoordeling van roterende machines. In de praktijk dient het rapport de testomstandigheden te vermelden, inclusief de wikkelingstemperatuur indien van toepassing, aangezien metingen alleen bruikbaar zijn wanneer de omstandigheden duidelijk zijn. Een Pm synchrone motor met optionele temperatuursensoren dient ook de continuïteit en identificatie van de sensorcircuits te laten controleren vóór verpakking.
Fabrieken kunnen vergelijkende overspanningstests, gedeeltelijke-ontladingsproeven of andere gespecialiseerde isolatietests toevoegen voor specifieke spanningsklassen, wikkelingsconstructies of klantvereisten. Deze tests behoren niet tot de universele standaardtests. De juiste aanpak is om ze expliciet op te nemen in de FAT-matrix, samen met de verantwoordelijke partij en het acceptatie- of afkeurcriterium.
Een gecontroleerde leeglooptest biedt de fabriek een praktische mogelijkheid om de geassembleerde permanent-magneetmotor (PMSM) te beoordelen. Het testrapport kan gegevens vastleggen over de draairichting, het toerental, de lijnspanning of gelijkstroombus en de aandrijfinstellingen (indien van toepassing), de stroom, trillingen, geluidsobservaties en de temperatuurontwikkeling van de lagers of behuizing. De test kan ook ongebruikelijk mechanisch geluid, onevenwichtigheid, ventilatorinterferentie, problemen met de encoderfeedback of instabiel regelgedrag blootleggen — zaken die bij een statische test niet opvallen.
Bij motoren die via een omvormer worden aangestuurd, is de testopstelling van belang. Een PM-synchrone motor moet in bedrijf worden gesteld met een compatibele regelmodus en de juiste feedbackconfiguratie. Indien de koper een specifieke VFD zal gebruiken, kan een aanwezigheidstest tijdens de integratie passend zijn; indien niet, dient de fabriek de gebruikte aandrijving en basisregelparameters tijdens de tests te documenteren, in plaats van universele VFD-compatibiliteit te suggereren.
Routine fabriekstests omvatten mogelijk geen volledige belasting op een dynamometer. Een klant kan echter belastingspunten, koppel-snelheidsverificatie, bepaling van rendement, temperatuurstijging, overbelastingsgedrag of een specifieke werkcyclussimulatie vereisen. Deze tests dienen vroeg te worden gepland, omdat geschikte belastingsapparatuur, gestabiliseerde omstandigheden en een overeengekomen testmethode nodig zijn.
IEC 60034-2-1:2024 beschrijft standaardmethoden voor het bepalen van verliezen en rendement via tests voor roterende elektrische machines buiten tractietoepassingen. Voor een permanent-magneetmotor (PMSM) helpt deze referentie de discussie te structureren, maar de aankooporder moet nog steeds de vereiste methode, toleranties, correctiemethode en testomstandigheden specificeren. Een rapport dat slechts vermeldt ‘hoog rendement getest’ is veel minder nuttig dan een rapport dat de gemeten grootheden en de gebruikte testmethode identificeert.
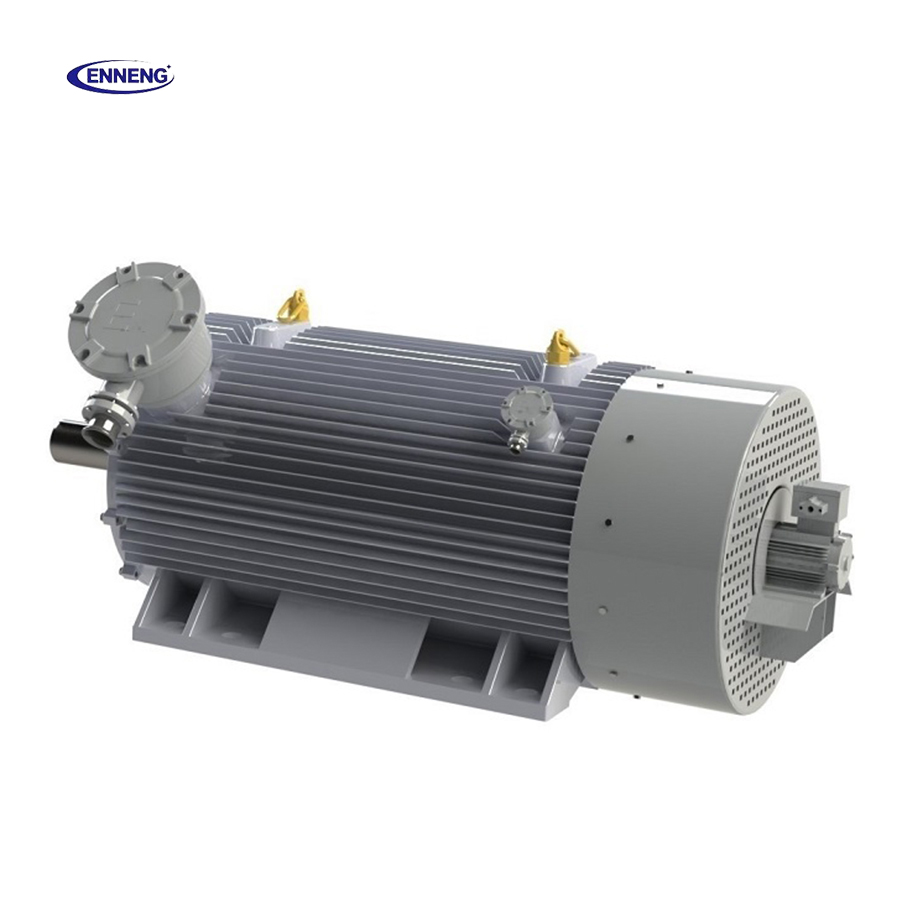
De trillingsmeting moet worden uitgevoerd onder de opgegeven testomstandigheden en vergeleken met de overeengekomen acceptatievereiste. In het rapport moeten de meetlocaties, de montageomstandigheden van de motor, het toerental en de gebruikte meetinstrumenten worden vermeld. Indien een balansklasse, een speciale lageropstelling, een geïsoleerd lager of een eis voor lage geluidsniveaus is besteld, moeten deze items als afzonderlijke FAT-regels worden vermeld in plaats van op te gaan in een algemene ‘goedgekeurd’-verklaring.
Dit is vooral belangrijk wanneer de motor pompen, ventilatoren, compressoren of andere apparatuur drijft waarbij nauwkeurige koppeling en uitlijning vereist zijn. De fabrieksgeleverde trillingswaarden van de motor garanderen niet de prestaties van de uiteindelijk geïnstalleerde aandrijflijn, maar vormen wel een referentiebasis voor de oplevering ter plaatse.
Veel industriële PMSM-projecten slagen niet bij de acceptatie, niet omdat de kernmotor niet draait, maar omdat een accessoire is vergeten. Controleer de aansluitingen en circuits voor PTC’s, RTD’s, ruimteverwarmers, anti-condensatieapparaten, lagersensoren, remmen, encoders, resolvers, geforceerde koelventilatoren en hulpfuncties in de klemmenkast die daadwerkelijk zijn gespecificeerd. Controleer de etikettering en, indien van toepassing, de terugmeldrichting en signaalintegriteit.
Als de Permanent Magnet Motor PMSM indien het apparaat is geleverd voor gebruik in explosiegevaarlijke, corrosieve, hooggebergte-, stoffige of warme omgevingen, dient de FAT terug te verwijzen naar de exact bestelde ontwerpkenmerken en documentatie. Behandel een algemene fabriekscontrole niet als bewijs van naleving van een locatie-specifieke regelgeving, tenzij deze naleving expliciet is gespecificeerd en geverifieerd.
De definitieve releasebeoordeling zet werk op de productielijn om in bruikbaar acceptatiebewijs. Industriële klanten dienen ten minste te vragen om de goedgekeurde specificatie of gegevensblad, het typeplaatregister, de afmetingstekening indien van toepassing, het rapport van de routineproef, het rapport van de leegloopproef, eventuele overeengekomen belastings- of temperatuurrapporten, de checklist voor accessoires, het inspectie-releasecertificaat, de paklijst en de gebruikshandleiding of installatiehandleiding. Voor FAT’s die onder toezicht staan of projectgestuurd zijn, kan ook spoorbaarheid van kalibratie voor kritieke testapparatuur worden gevraagd.
ENNENG kan tijdens de specificatiefase bespreken welke testrapporten worden verwacht, zodat kopers het fabrieksplan kunnen afstemmen op hun toepassing, aandrijving en acceptatieproces. De meest effectieve FAT wordt overeengekomen voordat de productie begint: daarin wordt vastgelegd wat er getest wordt, hoe de resultaten worden geregistreerd en welke tests vereisen dat de koper aanwezig is.
Wanneer deze elementen zichtbaar zijn in het FAT-verslag, wordt een permanent-magneetmotor (PMSM) geleverd als een controleerbare industriële component in plaats van als een niet-geverifieerde zending. Dat verbetert de kwaliteit van de overdracht en biedt het inbedrijfstellingsteam een duidelijke uitgangsbasis voor installatie en opstart.


 EN