
how-direct-drive-motor-helps-original-equipment-manufacturers-simplify-product-assembly-workflow, how-direct-drive-motor-helps-original-equipment-manufacturers-simplify-product-assembly-workflow, /blog
EN

2026/10/16
На сборочных участках промышленного оборудования — при создании автоматизированных линий упаковки, поворотных индексных столов и тяжёлых смесителей — слесари-монтажники тратят бесчисленные часы на подгонку редукторов, центровку промежуточных муфт, натяжку ремней привода и изготовление защитных ограждений. Производители оригинального оборудования (OEM) часто сталкиваются с задержками отгрузки, когда компоненты трансмиссии от разных поставщиков поступают с несовместимыми допусками валов, требуя ручной механической доработки прямо на производственной площадке. Каждый дополнительный механический компонент, установленный между первичным двигателем и рабочей нагрузкой, увеличивает количество артикулов закупаемых деталей, удлиняет цикл окончательной сборки машины и повышает частоту отказов при предотгрузочном контроле качества.
Традиционный инженерный подход к проектированию машин предполагает использование высокоскоростных электродвигателей в паре с многоступенчатыми редукторами, подшипниками скольжения (plummer block bearings), а также гибкими муфтами для достижения требуемого низкоскоростного крутящего момента на промышленных рабочих валах. Сборка и юстировка таких многозвенных трансмиссий требуют квалифицированного труда слесарей-монтажников и увеличивают габариты готового оборудования от производителей оригинального оборудования (OEM). Интеграция специально разработанного Двигатель прямого привода от ENNENG полностью исключает промежуточное механическое передаточное оборудование, позволяя производителям OEM напрямую соединять ротор с валом нагрузки и кардинально упростить процессы сборки своей продукции.
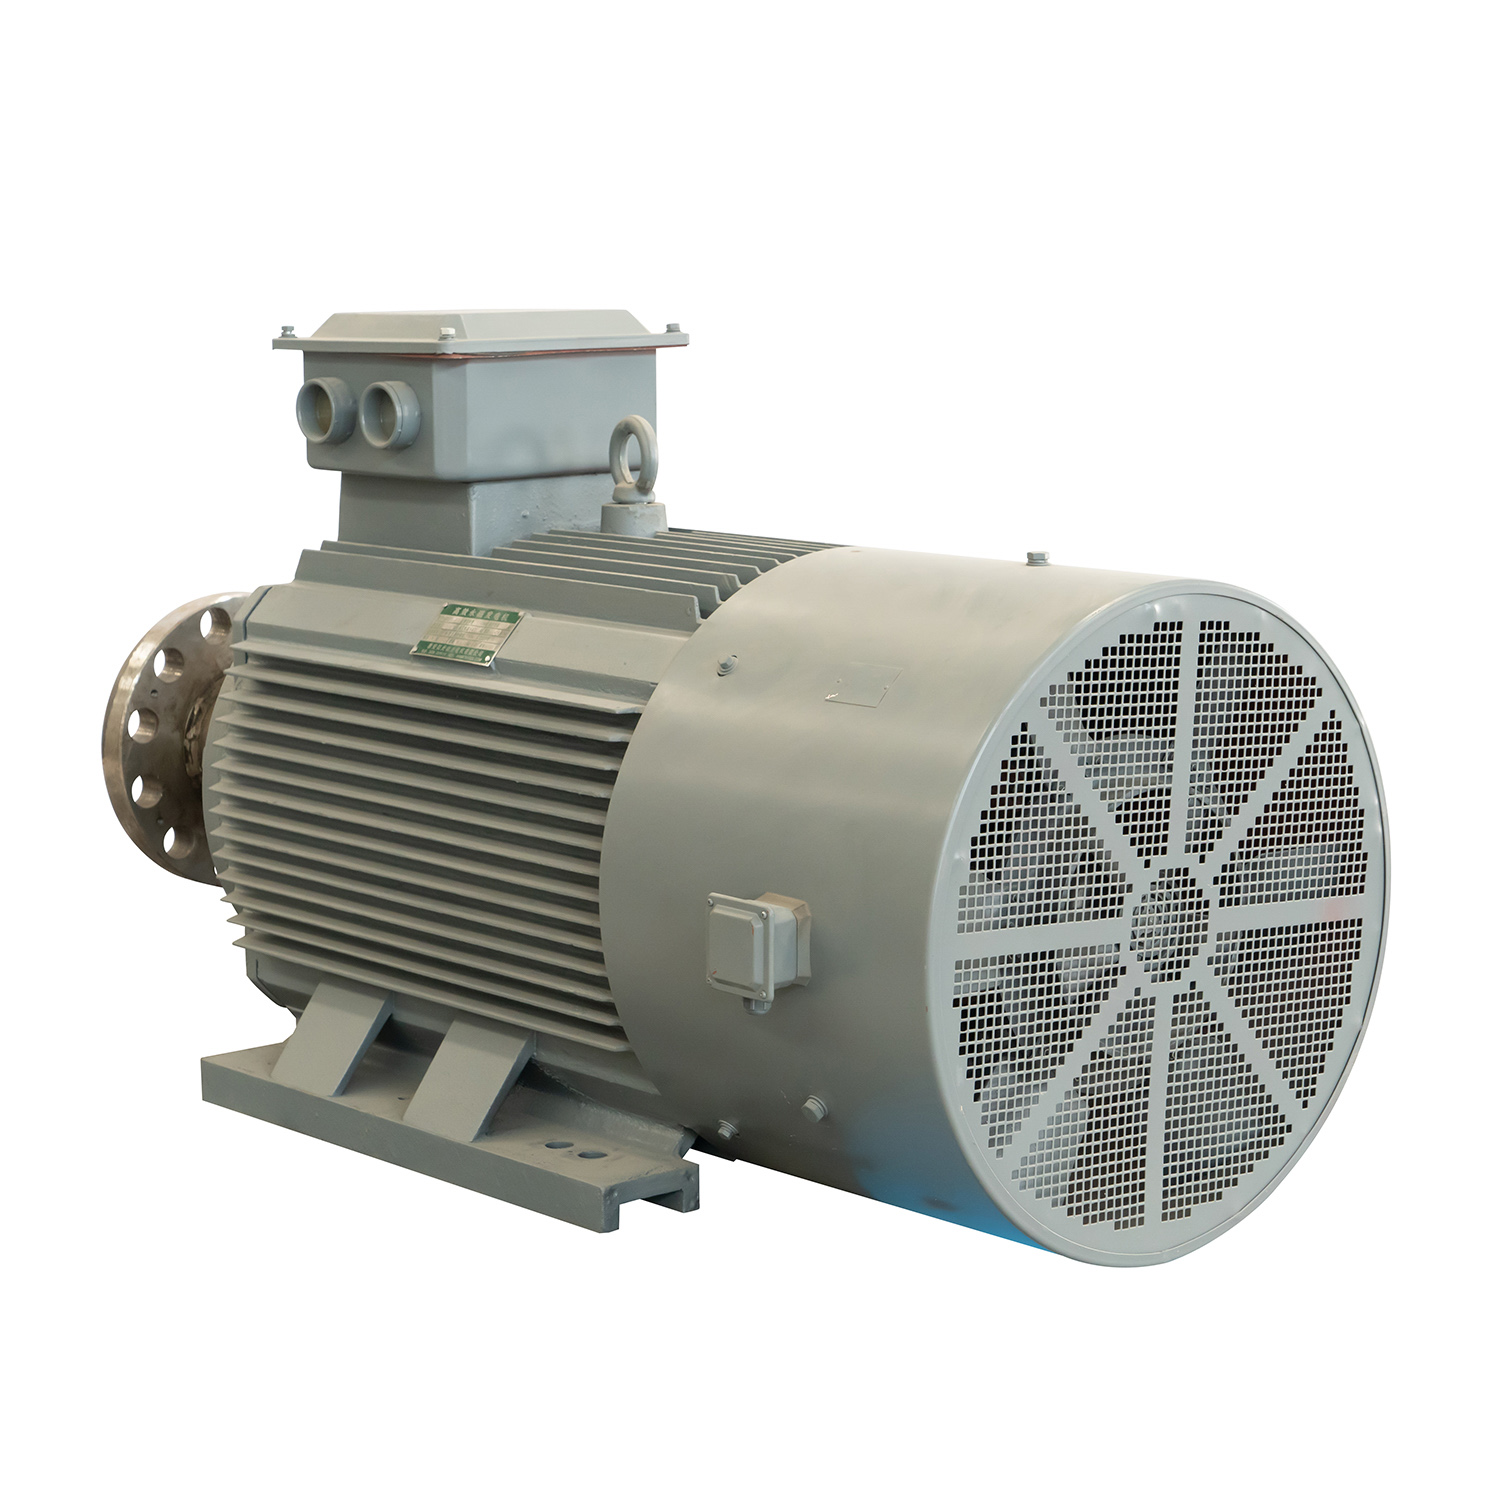
Когда производитель машин для оригинального оборудования (OEM) проектирует промышленный привод низкой скорости с использованием традиционного асинхронного двигателя с четырьмя полюсами, механический перечень компонентов (BOM) быстро расширяется и включает редуктор, муфту соединения двигателя с редуктором на входе, муфту соединения редуктора с нагрузкой на выходе, рычаг крутящего момента или переходную скобу, трубопроводы для смазки, а также ограждения ремней или валов, соответствующие требованиям OSHA. Во время сборки на производственной площадке техники должны выполнять точную центровку с помощью индикаторных или лазерных приборов по нескольким вращающимся осям; даже угловое или параллельное смещение всего на 0,05 мм вызывает преждевременную нагрузку на подшипники и срабатывание сигнала вибрации во время заводских испытаний приёмки (FAT).
ENNENG Двигатель прямого привода сжимает многоступенчатую механическую трансмиссию в единый предварительно отцентрированный электромагнитный узел, который крепится непосредственно к раме машины OEM:
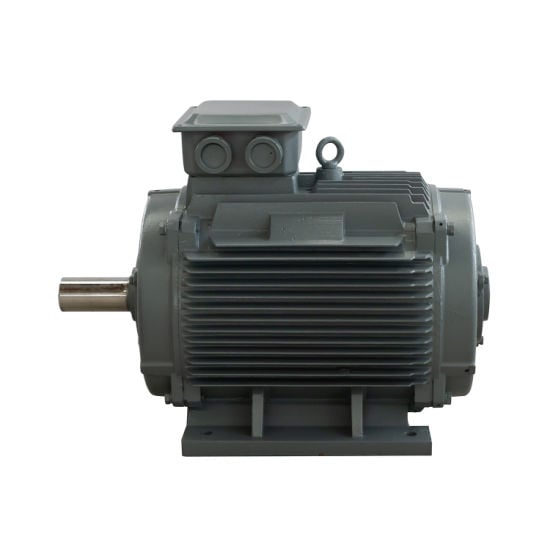
Производители оригинального оборудования (OEM), ориентированные на экспорт, должны создавать оборудование, способное работать в различных международных промышленных электросетях без необходимости модернизации механической трансмиссии под частоту сети 50 Гц или 60 Гц. Прямой приводной двигатель ENNENG разработан для работы в едином диапазоне напряжений 110–690 В и совместим со стандартными преобразователями частоты, обеспечивая одинаковые характеристики зависимости скорости от крутящего момента в любой точке мира. Кроме того, исключение потерь в медном роторе поддерживает низкую рабочую температуру двигателя и снижает потребляемый ток, что позволяет производителям OEM устанавливать более компактные шкафы электрического управления. Помимо промышленных тяговых приводов для OEM, ENNENG применяет данную технологию прямого привода с постоянными магнитами также в промышленных генераторах в едином диапазоне мощности 5 кВт–5 МВт (110–690 В) и в вертикальных ветрогенераторах мощностью от 1 кВт до 10 кВт, основное внимание уделяется моделям на 3 кВт, 5 кВт и 10 кВт.
Стандартизация производственных процессов сборки у OEM-производителей требует строгого соблюдения повторяемости геометрических размеров и норм вибрации. Каждый прямой приводной двигатель ENNENG обрабатывается с учётом допусков на посадочные фланцы и соосность валов согласно стандарту IEC 60072-1 (размеры регистра N, M и P) и стандартам точной механической обработки ISO 2768, что обеспечивает беспроблемную взаимозаменяемость при установке «в готовую посадку» между серийными партиями. Поскольку коаксиальное соединение нулевого этапа исключает частоты зацепления шестерён и дисбаланс муфт, собранные OEM-станки проходят заводские испытания на вибрацию в соответствии со стандартом ISO 10816-3 уже при первом запуске и одновременно автоматически соответствуют требованиям стандарта ISO 13857 по охране персонала от опасных зон за счёт отказа от открытых ремней и вращающихся промежуточных валов.
В коммерческих барабанах для сборки шин, двухчервячных экструдерах для пищевой промышленности и тяжёлых поворотных столах для паллетирования производители оригинального оборудования ранее тратили дни на выравнивание угловых конических редукторов и калибровку зазора в зацеплении зубчатых передач. Переход на фланцевый прямой привод ENNENG сокращает время сборки узлов привода более чем на 60 % и обеспечивает точность углового позиционирования без зазора.
Чтобы максимизировать эффективность сборки и надёжность оборудования при интеграции прямого привода в конструкции оборудования производителей оригинального оборудования, применяйте следующие инженерные протоколы:
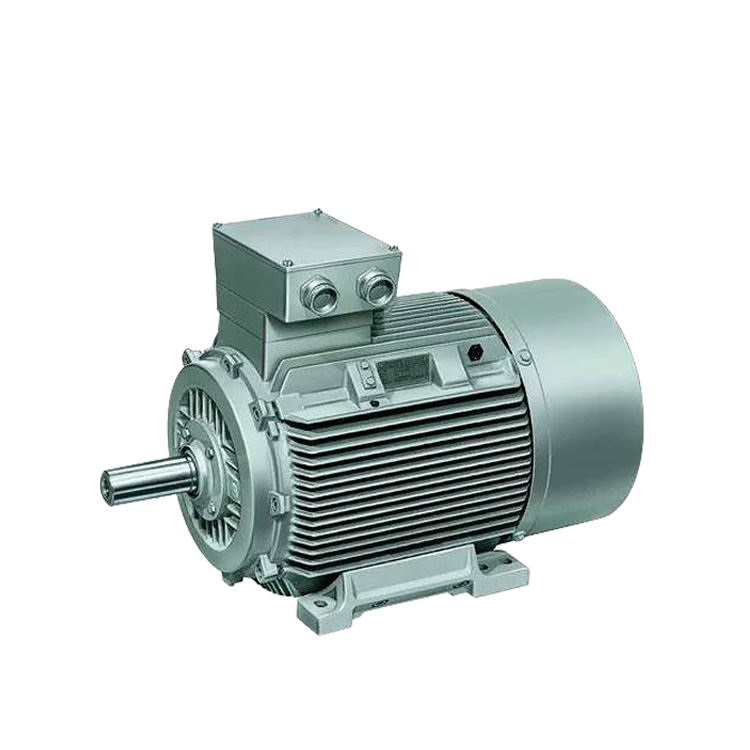
Конструкторы оборудования производителей часто требуют нестандартных габаритных форм для дифференциации своей техники на конкурентных глобальных рынках. ENNENG напрямую сотрудничает с отделами исследований и разработок производителей для проектирования каждого двигателя прямого привода под конкретные задачи — адаптируя наружный диаметр статора, диаметр полого вала с проходным отверстием, встроенные поворотные энкодеры и обмотки напряжения в едином диапазоне 110–690 В для беспрепятственной механической интеграции.
Свяжитесь с ENNENG уже сегодня.
См. рекомендации Инженерная команда OEM компании ENNENG упростить архитектуру приводной трансмиссии вашего оборудования и получить персонализированное предложение по прототипу прямого привода ENNENG.
A:Традиционные трансмиссии требуют, чтобы слесари-монтажники устанавливали двигатель, редуктор, два муфтовых соединения и защитные ограждения, после чего выполняли часы точной центровки валов. Прямой привод ENNENG соединяется непосредственно с валом ведомой нагрузки через фланец-центрик или полый вал с обжимным кольцом, исключая промежуточные элементы передачи и сокращая время механической сборки более чем наполовину.
A:Да, исключение редукторов, клиновых ремней, шкивов и гидромуфт позволяет исключить из каталога запасных частей производителя десятки артикулов, подверженных износу. Поскольку прямой привод ENNENG работает без масляных картеров редукторов и трущихся элементов трансмиссии, производители оборудования получают меньше рекламаций в полевых условиях и предоставляют конечным пользователям практически необслуживаемую технику.
A:ENNENG выпускает серию двигателей прямого привода и вращающееся электрическое оборудование в едином диапазоне напряжений 110–690 В, что позволяет производителям оборудования поставлять стандартизированную технику в регионы с частотой сети 50 Гц и 60 Гц по всему миру. Для производителей генераторного оборудования ENNENG поставляет постоянные магнитные генераторы мощностью от 5 кВт до 5 МВт, а также вертикальные ветрогенераторы мощностью от 1 кВт до 10 кВт.


 EN