
why-explosion-proof-pm-motor-is-essential-for-petrochemical-and-hazardousgas-workshops, why-explosion-proof-pm-motor-is-essential-for-petrochemical-and-hazardousgas-workshops, /blog
EN

2026/09/11
塗装工場で新しいミキサーが導入され、点検後に溶剤蒸気が洗浄時に発生する可能性があるゾーン1と判定されたエリアに標準のドライブが設置されました。安全審査により操業が停止し、該当機器の交換が完了するまで生産を再開できませんでした。 ignition source(着火源)となる標準機器を排除するため、防爆PMモーターが指定されました。後付けによる交換費用は、当初から適切なモーターを選定した場合よりも大幅に高額となり、さらに生産停止による損失は、初期コスト削減分をはるかに上回りました。
可燃性蒸気が滞留する可能性のある区域を分類する調査により、各空間がガスの種類と発生頻度に基づいて評価されました。ミキサーはゾーン1区域内に設置されていましたが、危険区域用認証を取得していないモーターを搭載していました。爆発防護型PMモーターを採用していれば、初日からこのゾーン要件を満たしていたでしょう。このギャップは、実際の事故が発生する前、文書上の検討段階で明らかになりました。石油化学工場においては、これが唯一望ましい発見方法です。
通常のモーターは、内部で電弧を発生させたり、表面温度が過熱したり、端子部で火花を発生させたりします。こうした現象は、可燃性ガスが存在する作業場では点火源となり、単なる軽微な不具合ではありません。一方、爆発防護型PMモーターは、内部の故障が周囲の大気を点火しないよう、耐圧構造・表面温度制限・完全密閉型端子などの設計によって構成されています。その違いは、あくまで認証によって保証されるものであり、単なる想定ではありません。現場の検査担当者が確認するのは、まさにこの認証書です。
保護は、特定の点火経路ごとに設計された複数のバリアから構成されており、装置が安全であるためには、すべてのバリアが機能を維持する必要があります。
Ex d(耐爆形)設計では、帯電部を頑丈な外装で囲み、内部で発生した爆発に耐え、排出されるガスを着火温度以下まで冷却します。耐爆形PMモーターはこの方式を採用しており、故障が内部に閉じ込められます。フランジの隙間は厳密に管理されており、その幅と長さによって炎面を消焰します。そのため、該当ゾーンには認証済みの製品のみを設置でき、現場での改造は一切禁止されています。
すべての危険区域には、モーターが適合しなければならないガスグループおよび温度クラスが定められています。耐爆形PMモーターには、その地域の可燃性蒸気の自然発火温度より低いTクラス(T1~T6)および対象ガスに合致するガスグループが指定されます。この分類体系はIEC 60079で定義されており、誤ったTクラスを指定すると、本来安全な装置が危険源へと変化してしまいます。銘板に記載された仕様は、カタログから抜粋した汎用品ではなく、現場の実際のガスに適合したものでなければなりません。
永久磁石ロータはブラシやスリップリングを必要としないため、火花の発生源となる要素を一つ排除できます。したがって、防爆認証済みのPMモーターは、認証済みエンクロージャーに加えて、点火リスクをさらに低減します。内部で発生する電弧が少なければ、その封じ込めを図る対策も簡素化され、石油化学工場の安全評価が容易になります。また、磁石構造は表面温度が比較的低く抑えられやすいため、Tクラスの温度限界とのマージンも広がります。
プロジェクトの失敗原因は、ハードウェアそのものではなく、書類作成や仕様の整合性にあります。こうしたミスは、検査官が現場に到着するまで見過ごされることがほとんどです。
ある可燃性ガス向けに認証されたモーターは、自己着火点がより低い別のガスでは使用できない場合があります。防爆構造の永久磁石(PM)モーターは、設置場所のゾーン、グループ、およびTクラスと厳密に一致していなければなりません。OSHA 1910.307および関連する国内規格では、適切な分類を文書化することが義務付けられています。外観が正しくても、分類が不適合であれば保護機能は無効となり得ます。なぜなら、その分類こそが可燃性蒸気の着火を防ぐ根拠となるからです。
認証済みの機器であっても、不適切に設置されれば機能しません。防爆構造の永久磁石(PM)モーターの端子接続、等電位ボンディング、および導線管のシーリングについては、IEC 60079-14が適用されます。これは、不十分なケーブル入口から可燃性蒸気が内部に侵入する可能性があるためです。適切なアース接続および認証済みのケーブルグランド(グランデル)によって、防爆バリアが維持されます。設置品質は認証の一部であり、それと切り離すことはできません。したがって、電気工事担当者の作業は、鋳物製造業者の作業と同様に重要です。
モーターの安全な使用期間は、設置前および設置後の判断に大きく左右されます。この両側面において、同じ水準の厳格さが求められます。
設置場所に応じた区域分類(ゾーン)、可燃性ガスの種類(ガスグループ)、および温度クラス(Tクラス)から始めます。防爆構造のPMモーターには、対象ガスに適合した保護方式とともに、IEC 60079またはATEX規格に基づく適切な認証マークが表示されている必要があります。工場で使用される可燃性ガスの一覧をサプライヤーと共有し、モーターの選定は推測ではなく、明確な確認に基づいて行うよう徹底してください。発注書作成前に、必ず認証マークの適合性を最終確認してください。なぜなら、危険区域向け機器の返品は極めて困難だからです。認証済みの筐体であっても、以下の点検は必須です:ケーブルグランドの締結状態、フランジ面の状態、表面温度の経時変化傾向。計画的に点検・交換を行う防爆PMモーターは、故障してから対応する場合よりも長期間安全に運用できます。絶対に筐体に穴を開けたり加工したりしないでください。そうした行為は、認証で保証された防爆性能を損なうためです。すべての点検記録は、監査担当者がモーターそのものより先に記録を要求することを想定し、安全関連ファイルを常に最新の状態に維持してください。
防爆仕様のPMモーターを選定する際には、単一の代表的な蒸気ではなく、工場で取り扱う全ガスの一覧をもとに判断する必要があります。現場では、交代制勤務の間に複数の化学品を扱うことが多いためです。目に見えるガスのみに対応して選定した装置は、清掃時に発生する別のガスに対して不適切となる可能性があります。実際の要求事項は、カタログではなく、エリア評価(ゾーン分類)によって定義されます。また、銘板に記載される防爆マークは、この評価結果を正確に反映しなければなりません。
正しく設置・記録された防爆仕様PMモーターは、静かで信頼性の高い資産となります。一方、推測や経験則に基づいて選定・設置されたものは、定期監査で繰り返し指摘される原因になります。その差は、主に仕様策定および据付・試運転時の厳密な運用姿勢にあり、ハードウェアそのものではありません。防爆証明書は「生きている文書」として取り扱い、設備の寿命を通じて安全確保の根拠を維持してください。
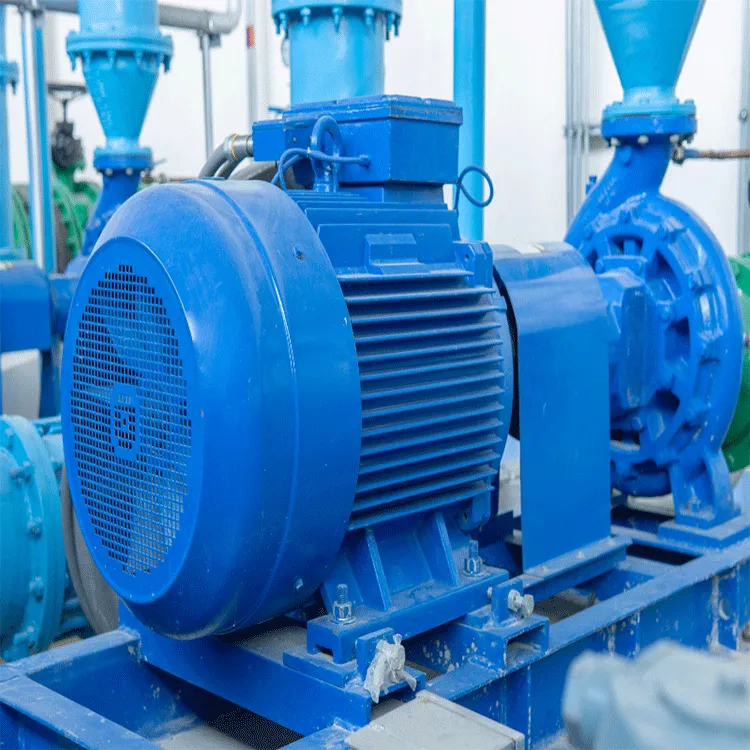
これは、モーターが内部の故障によって周囲の可燃性雰囲気を着火させないよう設計されていることを意味します。通常は、電弧を封じ込め、排出されるガスを冷却する耐爆構造の外装ケースを用いて実現されます。耐爆形永久磁石(PM)モーターは、単なる期待ではなく、認証済みの設計によってこの要件を満たします。外装ケース、隙間、シールは、一体として試験されます。保護性能を証明するのは、見た目ではなく、書面による認証であり、その認証書は装置とともに移動します。
爆発性雰囲気に関する基本的な規格シリーズはIEC 60079で、設置に関する規定はIEC 60079-14に定められています。欧州ではATEX 2014/34/EUが適用され、米国ではOSHA 1910.307およびNEC(米国国家電気規格)が現場に適用されます。耐爆形PMモーターには、実際に使用される地域に対応した表示マークが付与されている必要があります。必ず、工場の所在地および存在する可燃性ガスの種類に応じて適切な規格を選択してください。欧州の認証マークは、米国の検査官の要求を満たしません。
Tクラスは、その地域で発生する可燃性蒸気の自然発火温度より低く設定されており、高発火性のガスにはT1、極めて発火しにくいガスにはT6まで段階分けされています。防爆構造の永久磁石モーターは、工場内で最も危険なガスに対しても、そのTクラス値より低温となる耐熱等級を満たす必要があります。Tクラスの分類はIEC 60079規格で定義されており、 hazardous area(危険区域)調査によって対象ガスが特定されます。誤ったTクラスを指定すると、認証済みの防爆性能が無効となり、モーター表面温度が発火温度を超えるおそれがあります。
いいえ。永久磁石ロータにはブラシやスリップリングが不要であるため、機器内部における代表的な火花発生源が排除されます。したがって、防爆構造の永久磁石モーターは、認証済みの防爆外装に加えて、点火経路を1つ減らすことができます。石油化学プラントのような環境では、アークの発生が少なくなることで、安全性の根拠がより明確かつ簡潔になります。また、磁石の存在により表面温度がやや低下しやすくなるため、Tクラスの上限温度を維持するうえでも有利です。
絶対にいけません。穴を開けたり切断したりすると、防爆構造のフレームパス(炎の伝播路)が破壊され、認証が無効になります。これは、試験で確認された隙間やシールが、内部の異常を確実に封じ込めるために不可欠だからです。防爆仕様の永久磁石モーターは、出荷時の状態をそのまま維持しなければならず、接続部には認証済みのグランド(ケーブル貫通部)および導入口のみを使用できます。いかなる改造も、安全な機器を無分類(非防爆)の機器へと変えてしまいます。修理は、メーカーまたは認定工場に依頼してください。一般の工作所でドリルを使って作業してはいけません。
定期的に、グランドの状態・フランジの密閉性・表面温度を巡回点検することで、防爆バリアの信頼性を維持できます。防爆仕様の永久磁石モーターを故障するまで放置すると、シールの破損により可燃性蒸気が内部に侵入するリスクがあります。すべての点検記録を残し、安全関係文書を監査対応可能な状態にしておいてください。点検間隔は、一律のカレンダーではなく、設置場所の危険区域分類(ゾーン分類)に基づいて設定してください。たとえば、ゾーン1の撹拌機は、遠隔地に設置されたポンプよりも頻繁な点検が必要です。


 EN