Производители механического оборудования сталкиваются с растущим давлением: им необходимо обеспечивать более высокую производительность машин, уменьшать занимаемую площадь и сокращать сроки вывода продукции на рынок. Независимо от того, разрабатываются ли специализированные поворотные головки ЧПУ, высокоскоростные автоматизированные упаковочные карусели или тяжёлое промышленное оборудование для литья под давлением, инженерные команды OEM-производителей регулярно сталкиваются с узкими местами на этапе первичного физического прототипирования. Стандартные серийные двигатели редко соответствуют уникальной архитектуре конкретных машин, что приводит к неудобным механическим компромиссам. Внедрение специализированного индивидуального проекта двигателя с постоянными магнитами напрямую решает эти проблемы интеграции, превращая выбор привода из трудоёмкого процесса проб и ошибок в эффективный инженерный ускоритель.
Конфликты при механической компоновке в ходе прототипирования специализированного оборудования
Физические пространственные ограничения в высокоточной технике
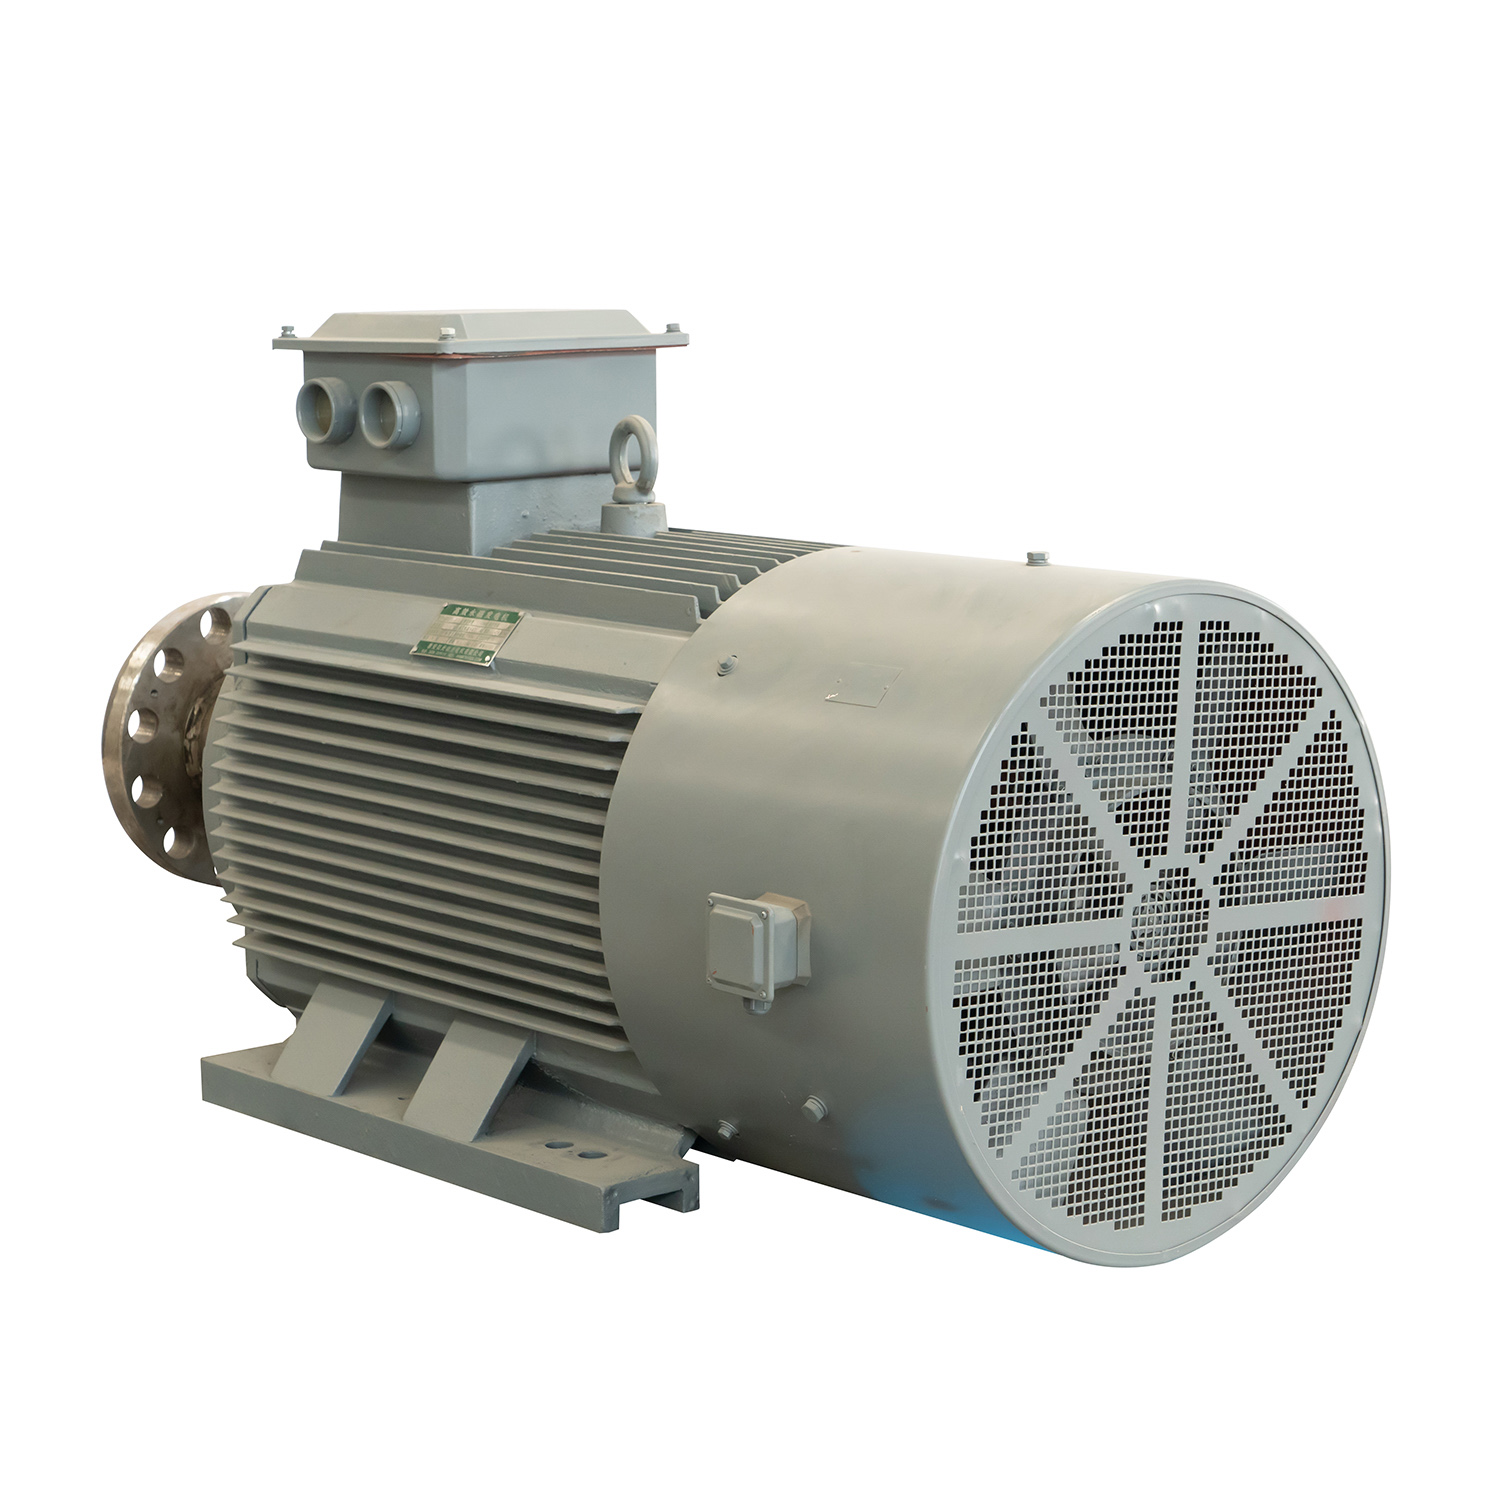
Производители оригинального оборудования (OEM), разрабатывающие автоматизированные упаковочные карусели, многоосевые обрабатывающие центры и промышленные экструзионные подающие устройства, работают в условиях жёстких сроков поставки. Прототипирование новой техники требует интеграции мощных приводов в постоянно уменьшающиеся по габаритам корпуса нестандартной конструкции. При попытке проектирования с использованием промышленных серийных двигателей из каталогов сразу же возникают физические конфликты при интеграции. Стандартные цилиндрические корпуса двигателей и типовые крепления на лапах редко соответствуют современным модульным конструкциям машин.
Риски, связанные с промежуточными редукторами, и задержки в графике
Использование стандартных серийных двигателей вынуждает конструкторов машин включать промежуточные механические звенья, включая планетарные редукторы, ременные шкивы и внешние гибкие муфты. Каждый механический компонент увеличивает физическую длину, массу и накопление допусков при сборке. Что ещё важнее, высокоточные планетарные редукторы зачастую имеют сроки поставки свыше 20 недель, из-за чего задерживаются графики сборки прототипов. Механический люфт, возникающий в многоступенчатых зубчатых передачах, ухудшает точность динамического позиционирования, а требования к смазке создают риски загрязнения. Чтобы устранить эти узкие места в разработке, производители оборудования (OEM) используют ENNENG инженерные услуги для создания специализированных Индивидуальных двигателей с постоянными магнитами в диапазоне мощностей от 5 кВт до 5 МВт и рабочих напряжений от 110 В до 690 В.
Конструктивные оболочки прямого привода и быстрое электромеханическое прототипирование
Адаптация геометрии ротора, полых валов и интегрированных креплений
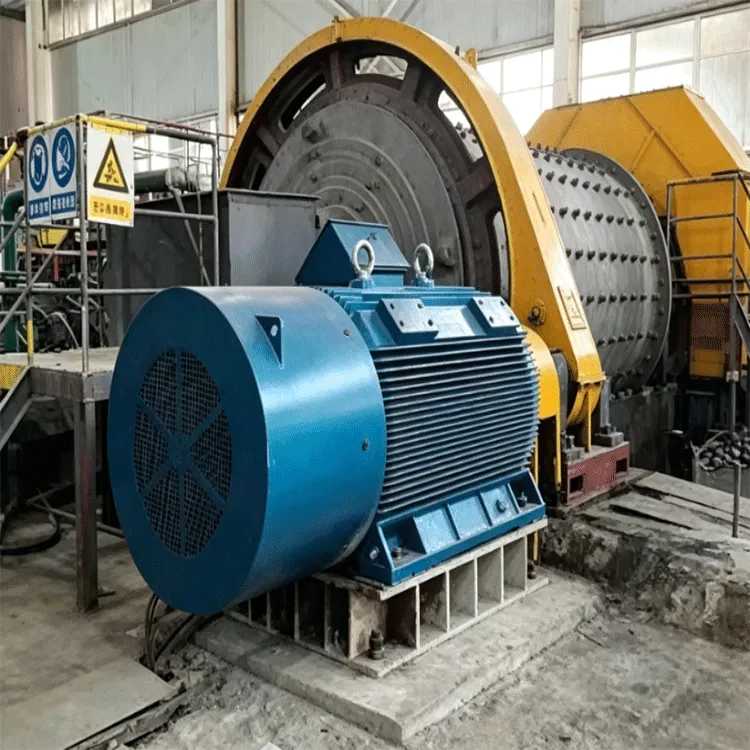
Индивидуальный проект двигателя с постоянными магнитами заменяет внешние редукторы на прямые приводы с постоянными магнитами, разработанные специально под габариты собственных машин. Компания ENNENG напрямую сотрудничает с инженерными командами OEM-производителей для настройки специализированных механических интерфейсов, например, полых валов большого диаметра для прокладки кабелей, встроенных конических посадочных мест шпинделя машины и индивидуальных крепёжных фланцев. Поскольку ротор двигателя устанавливается непосредственно на вал приводимой нагрузки, корпус двигателя становится несущим элементом рамы оборудования. Такое прямое соединение полностью устраняет механический люфт и сокращает количество компонентов приводной системы более чем на 50 %.
Метод конечных элементов и согласование электрических параметров
Сокращение циклов валидации прототипов требует устранения физических итераций методом проб и ошибок. Инженеры ENNENG по электромагнитным системам используют передовой метод конечных элементов (FEA) для моделирования плотности магнитного потока, насыщения зубцов статора и теплоотвода до начала физического производства. Обмотки статора адаптируются под точные напряжения шины в диапазоне от 110 В до 690 В, что позволяет оптимизировать постоянные противо-ЭДС и матрицы индуктивности под конкретные кривые зависимости скорости от крутящего момента. Прототипы поставляются на производственную площадку OEM в виде полностью промоделированных 3D-моделей в родных форматах CAD с верифицированными электрическими параметрами, сокращая сроки первоначального ввода в эксплуатацию с недель до дней.
Соответствие требованиям качества и дорожная карта ввода в эксплуатацию у OEM
Прослеживаемость производства в соответствии со стандартами ISO 9001 и IEC 60034-1
Надежность прототипного электродвигателя подтверждается строгим соблюдением систем верификации проекта по стандарту ISO 9001 и требований к электрическим характеристикам по стандарту IEC 60034-1. Точная механическая обработка индивидуальных фланцев выполняется с соблюдением жестких допусков посадки ISO h6/k6, что гарантирует точную концентричность с валами приводимых машин. Динамическое балансирование ротора соответствует классу G2.5 по стандарту ISO 1940-1, предотвращая вредное гармоническое возбуждение в циклах позиционирования высокоскоростных машин. Системы электрической изоляции соответствуют стандарту IEC 60034-18, обеспечивая защиту индивидуальных обмоток статора от высоких скоростей нарастания напряжения (dv/dt), вызываемых инвертерами.
Четырехэтапный протокол этапов разработки прототипа для OEM
- Совместное определение кинематики: задание требуемых значений крутящего момента, ускорения, максимальной частоты вращения и геометрических ограничений.
- Совместное проектирование с интеграцией CAD: обмен 3D-моделями в формате STEP для проверки зазоров, расположения патрубков термоохлаждающего контура и ориентации клеммных коробок до начала механической обработки металла.
- Предварительное тестирование с использованием аппаратной модели в контуре: проверка электрических параметров двигателя (Rs, Ld, Lq, Ke) на испытательных динамометрах завода-изготовителя с применением частотного преобразователя, указанного заказчиком.
- Интеграция оборудования «подключи и работай»: установка модулей прямого привода непосредственно в каркас машины без трудоёмких процедур центровки муфт, что сокращает общее время разработки прототипа с 24–36 недель до 10–14 недель.
Свяжитесь с нами
Ускорение сроков изготовления прототипов оборудования позволяет производителям машин занять лидирующие позиции на рынке и выполнять индивидуальные заказы клиентов раньше установленных сроков. Инженерная команда ENNENG сотрудничает со строителями оборудования на всех этапах — от первоначального кинематического моделирования до серийного производства. Свяжитесь с нашими специалистами по механике и электротехнике, чтобы начать оценку интеграции индивидуального привода:
-
WhatsApp:+86 18562780228
-
Электронная почта: [email protected]
-
Телефон: +86 532 66000559
F AQ
В: Как индивидуальный дизайн двигателей с постоянными магнитами сокращает циклы изготовления прототипов для OEM?
A: Индивидуальный проект двигателя с постоянными магнитами сокращает циклы создания прототипов за счёт готовых к установке конструкций прямого привода, исключающих вспомогательные редукторы, специальные переходные фланцы и внешние муфты. Производители механического оборудования избегают многократных итеративных механических доработок, а заранее согласованные электрические параметры обеспечивают немедленную совместимость с частотно-регулируемыми приводами, сокращая время пробной сборки и валидации со нескольких месяцев до нескольких недель.
В: Какие технические параметры можно адаптировать в индивидуальных решениях на основе двигателей с постоянными магнитами?
A: ENNENG адаптирует габариты вала, геометрию монтажного фланца, конфигурации обмотки статора и номинальное напряжение — от 110 В до 690 В — при выходной мощности от 5 кВт до 5 МВт. Инженеры также адаптируют характеристики крутящего момента и скорости, а также момент инерции ротора под конкретные профили механического движения и ограниченные физические габариты.
В: Усложняет ли индивидуальный двигатель последующее техническое обслуживание серийного оборудования?
Aиндивидуальные электродвигатели упрощают техническое обслуживание, исключая износостойкие промежуточные механические компоненты, такие как уплотнения редукторов, шестерни и ремни ГРМ. Двигатели изготавливаются с использованием стандартизированных подшипников, прочных изоляционных систем класса H и прецизионно обработанных модульных корпусов, что обеспечивает долгосрочную доступность запасных частей и быструю замену компонентов на протяжении всего срока службы оборудования.

 EN


