Producenci sprzętu mechanicznego stają przed rosnącym naciskiem w zakresie zapewnienia wyższej wydajności maszyn, zmniejszenia ich wymiarów przestrzennych oraz skrócenia cykli wprowadzania produktów na rynek. Niezależnie od tego, czy chodzi o projektowanie specjalizowanych główek indeksujących CNC, wysokoprędkościowych automatycznych karuzel do pakowania, czy ciężkiego przemysłowego wyposażenia do formowania wtryskowego, zespoły inżynierskie OEM regularnie napotykają wąskie gardła rozwojowe w fazie początkowego fizycznego tworzenia prototypów. Standardowe silniki dostępne w katalogach handlowych rzadko odpowiadają niestandardowym architekturom maszyn, co prowadzi do nieoptymalnych kompromisów mechanicznych. Wdrożenie specjalizowanego niestandardowego projektu silnika z magnesami trwałymi bezpośrednio rozwiązuje te trudności integracyjne, przekształcając dobór napędu z uciążliwego procesu prób i błędów w zoptymalizowane narzędzie inżynieryjne.
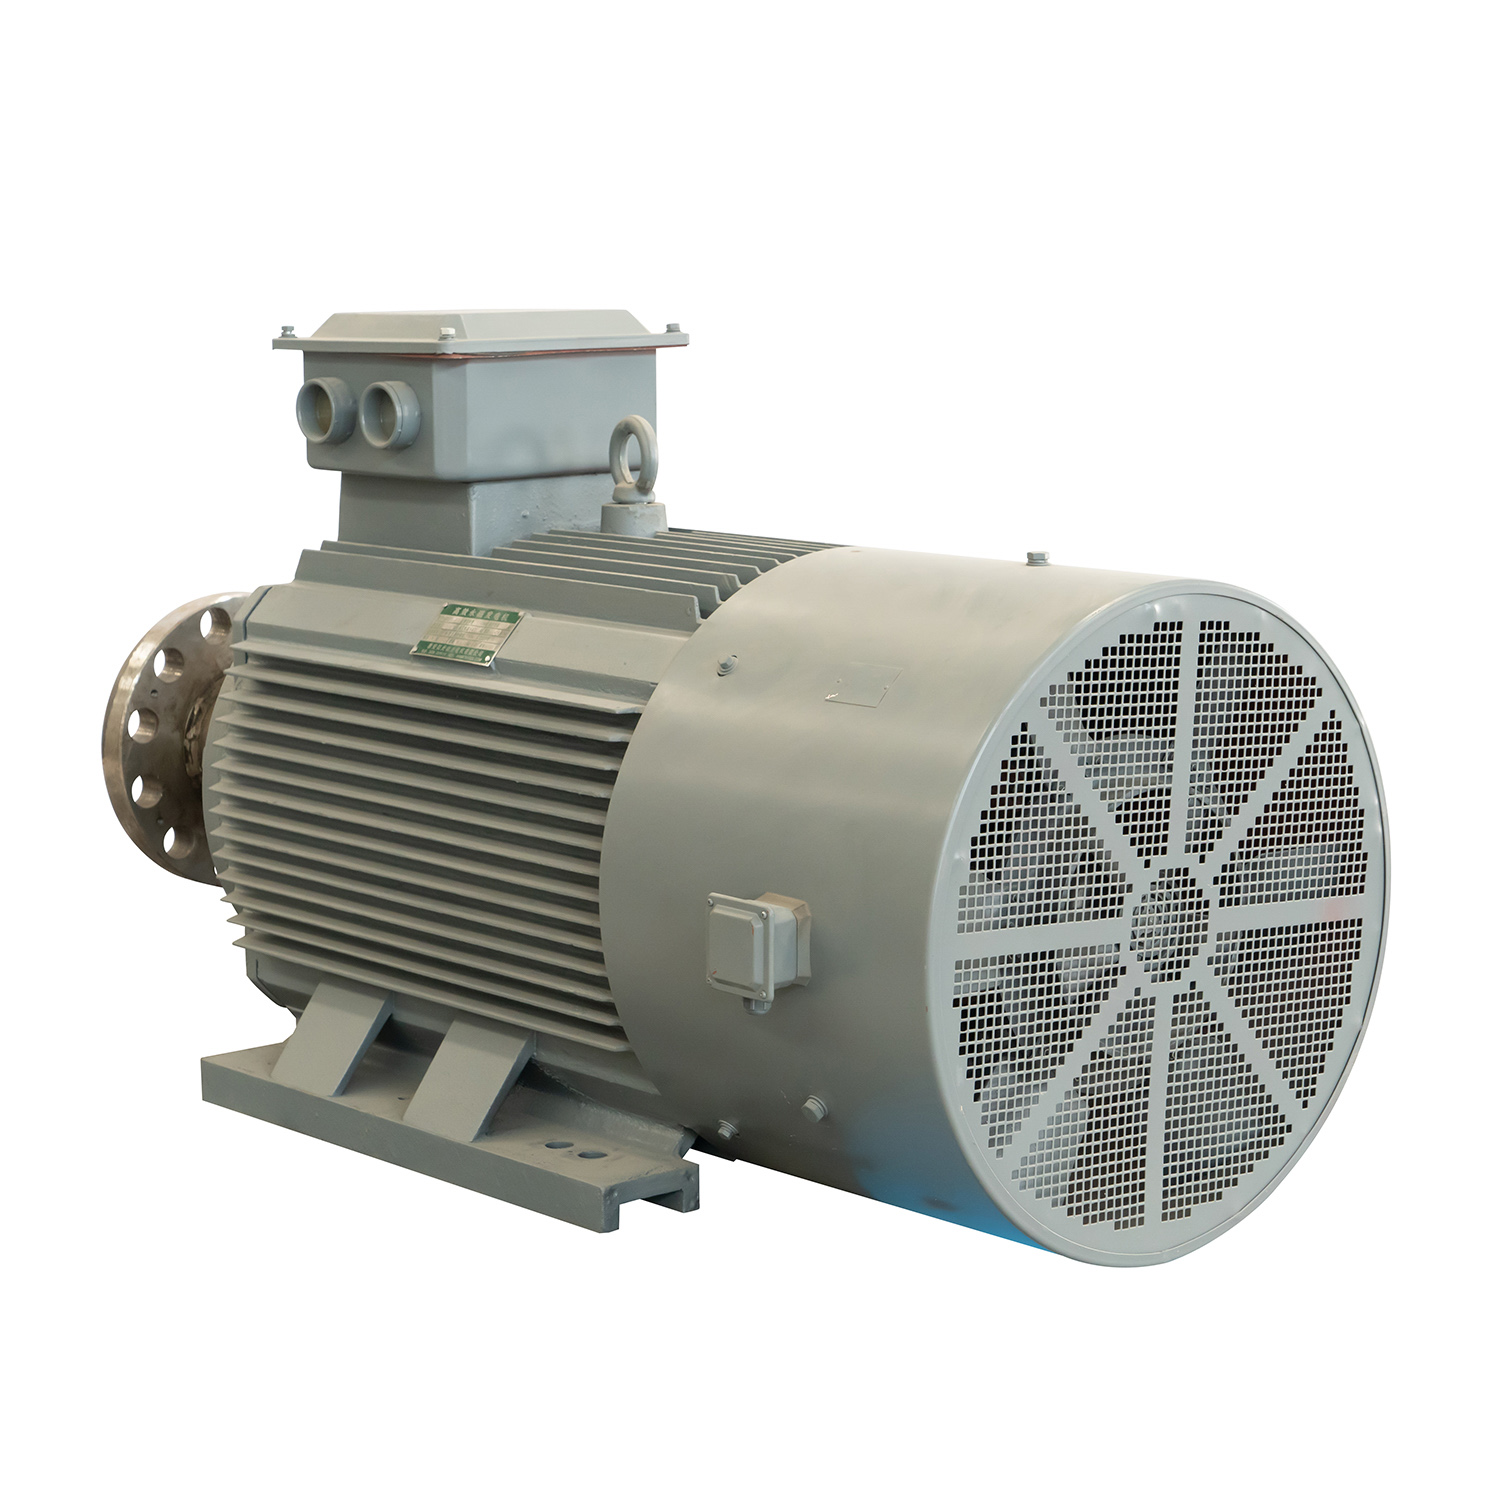
Konflikty związane z układem mechanicznym w fazie prototypowania specjalistycznego sprzętu
Ograniczenia przestrzenne w maszynach wysokiej precyzji
Producenci sprzętu oryginalnego (OEM) opracowujący zautomatyzowane karuzele do pakowania, wieloosiowe centra frezarskie oraz przemysłowe podajniki ekstruzji działają w warunkach ścisłych terminów dostawy. Prototypowanie nowych maszyn wymaga integracji wydajnych napędów w coraz bardziej zwartych, niestandardowo wykonanych obudowach szkieletowych. Gdy inżynierowie próbują projektować rozwiązania oparte na gotowych silnikach przemysłowych z katalogu, natychmiast pojawiają się konflikty fizycznej integracji. Standardowe cylindryczne obudowy silników i uniwersalne układu montażu na nóżkach rzadko odpowiadają współczesnym modułowym strukturam maszyn.
Ryzyka związane z przekładniami pośrednimi oraz opóźnienia harmonogramowe
Korzystanie z gotowych silników z katalogu zmusza projektantów maszyn do stosowania pośrednich połączeń mechanicznych, w tym reduktorów planetarnych, przekładni pasowych oraz zewnętrznych sprzęgieł elastycznych. Każdy komponent mechaniczny zwiększa długość fizyczną, masę oraz skumulowaną tolerancję montażową. Co ważniejsze, wysokoprecyzyjne reduktory planetarne często mają czas dostawy przekraczający 20 tygodni, co powoduje zakłócenia w harmonogramach montażu prototypów. Luzy mechaniczne wprowadzane przez wielostopniowe przekładnie zębate pogarszają dokładność dynamicznego pozycjonowania, a wymagania dotyczące smarowania wiążą się z ryzykiem zanieczyszczeń. Aby wyeliminować te ograniczenia rozwojowe, producenci maszyn OEM wykorzystują ENNENG usługi inżynieryjne dedykowane Indywidualne projektowanie silników z magnesami trwałymi w zakresie mocy od 5 kW do 5 MW oraz napięć roboczych od 110 V do 690 V.
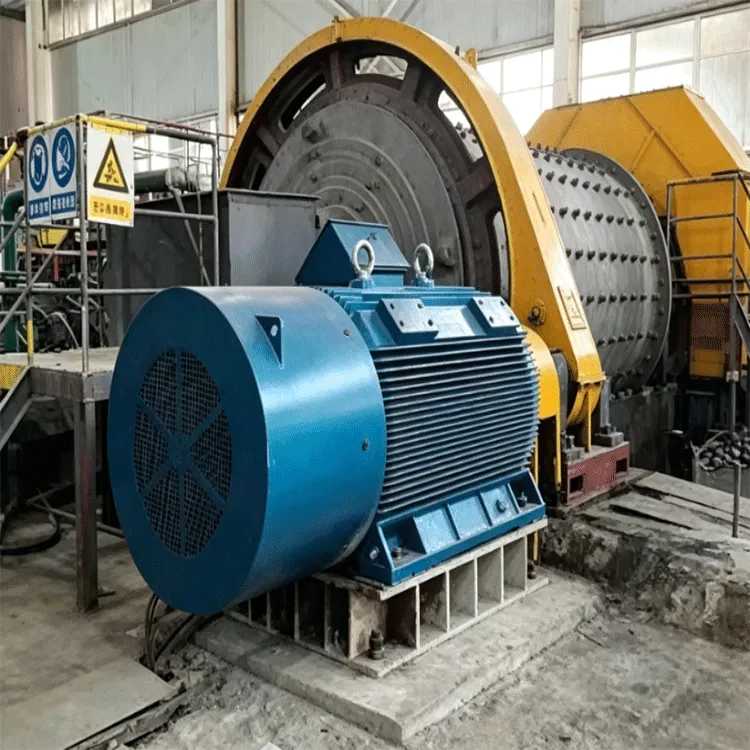
Konstrukcyjne obudowy bezpośredniego napędu i szybkie prototypowanie elektromechaniczne
Dostosowywanie geometrii wirnika, wałów wydrążonych oraz zintegrowanych elementów mocujących
Niestandardowe projektowanie silników PM zastępuje zewnętrzne reduktory architekturami bezpośredniego napędu z magnesami trwałymi, zaprojektowanymi tak, aby odpowiadały własnym wymiarom maszyn. ENNENG współpracuje bezpośrednio z zespołami inżynieryjnymi producentów OEM w celu konfiguracji specjalizowanych interfejsów mechanicznych, takich jak wały o dużym średnicy i wydrążonej konstrukcji do prowadzenia kabli, zintegrowane stożkowe końcówki wrzecion maszyn oraz niestandardowe koła mocujące. Poprzez bezpośrednie zamocowanie wirnika silnika na wał obciążenia, obudowa silnika staje się elementem konstrukcyjnym ramy urządzenia. Taki bezpośredni połączenie całkowicie eliminuje luz mechaniczny i zmniejsza liczbę komponentów układu napędowego o ponad 50%.
Analiza metodą elementów skończonych oraz dopasowanie parametrów elektrycznych
Skrócenie cykli weryfikacji prototypów wymaga wyeliminowania fizycznych iteracji opartych na prób i błędach. Inżynierowie elektromagnetyczni firmy ENNENG wykorzystują zaawansowaną analizę metodą elementów skończonych (FEA), aby symulować gęstość strumienia magnetycznego, nasycenie zębów stojana oraz odprowadzanie ciepła jeszcze przed rozpoczęciem fizycznego wytwarzania. Uwzględnia się indywidualne uzwojenia stojana dopasowane do dokładnych napięć szyny od 110 V do 690 V, co optymalizuje stałe siły elektromotorycznej przeciwstawnej (back-EMF) oraz macierze indukcyjności dla konkretnych charakterystyk prędkość–moment. Prototypy są dostarczane do zakładu producenta OEM w pełni zamodelowane w natywnych formatach 3D CAD z zweryfikowanymi parametrami elektrycznymi, co przyspiesza wdrożenie pierwszego uruchomienia z tygodni do dni.
Zgodność jakościowa oraz mapa drogi wdrożenia u producenta OEM
Śledzalność produkcji zgodnie z normami ISO 9001 oraz IEC 60034-1
Niezawodność prototypowego silnika jest weryfikowana poprzez ścisłe przestrzeganie systemów weryfikacji projektu zgodnych z normą ISO 9001 oraz standardów wydajności elektrycznej IEC 60034-1. Precyzyjne toczenie niestandardowych kołnierzy odbywa się zgodnie z surowymi tolerancjami pasowania ISO h6/k6, zapewniając dokładną współosiowość z wałkami napędzanych maszyn. Dynamiczne wyważanie wirnika spełnia klasę G2.5 zgodnie z normą ISO 1940-1, zapobiegając szkodliwemu pobudzeniu harmonicznemu w cyklach pozycjonowania maszyn o wysokiej prędkości obrotowej. Systemy izolacji elektrycznej są zgodne z normą IEC 60034-18, chroniąc niestandardowe uzwojenia stojana przed stresami spowodowanymi stromymi gradientami napięcia dv/dt generowanymi przez falowniki.
Czterostopniowy protokoł osiągania etapów prototypowania dla producentów OEM
- Wspólne określenie kinematyki: określenie docelowych wartości momentu obrotowego, przyspieszenia, maksymalnych prędkości obrotowych oraz warunków geometrycznych ograniczających.
- Wspólne projektowanie z zastosowaniem CAD: wymiana modeli 3D w formacie STEP w celu weryfikacji luzów, otworów w płaszczu chłodzącym oraz orientacji pudełek zaciskowych przed rozpoczęciem obróbki metali.
- Wstępne testowanie w pętli sprzętowej: Walidacja parametrów elektrycznych silnika (Rs, Ld, Lq, Ke) na stanowiskach badawczych w fabryce przy użyciu napędu o zmiennej częstotliwości określonego przez klienta.
- Integracja gotowych do użycia modułów maszynowych: Montaż modułów silników z bezpośrednim napędem bezpośrednio w szkielecie maszyny bez uciążliwych procedur wyważania sprzęgła, co skraca całkowity czas rozwoju prototypu z 24–36 tygodni do 10–14 tygodni.
Skontaktuj się z nami
Przyspieszenie czasu obrotu prototypów urządzeń pozwala producentom maszyn zdobyć pozycję lidera rynku oraz realizować indywidualne zamówienia klientów wcześniej niż zaplanowano. Zespół inżynieryjny firmy ENNENG współpracuje z producentami maszyn od początkowego modelowania kinematycznego aż po produkcję seryjną. Skontaktuj się z naszymi specjalistami z zakresu mechaniki i elektrotechniki, aby rozpocząć ocenę integracji niestandardowego napędu:
F AQ
P: W jaki sposób niestandardowe projektowanie silników z magnesami trwałymi skraca cykle produkcyjne prototypów OEM?
A: Indywidualne projektowanie silników PM skraca cykle prototypowania poprzez dostarczanie gotowych do montażu struktur napędu bezpośredniego, które eliminują dodatkowe przekładnie, niestandardowe kołnierzowe łączniki i zewnętrzne sprzęgła. Producentom urządzeń mechanicznych udaje się uniknąć wielokrotnych iteracyjnych przeprojektowań mechanicznych, a wstępnie dopasowane parametry elektryczne zapewniają natychmiastową kompatybilność z falownikami częstotliwości zmiennych, skracając czas próbnej złożki i walidacji z kilku miesięcy do kilku tygodni.
P: Jakie parametry techniczne można dostosować w indywidualnych rozwiązaniach silników PM?
A: ENNENG dostosowuje wymiary wału, geometrię kołnierzy montażowych, konfiguracje uzwojeń stojana oraz zakres napięć od 110 V do 690 V przy mocach wyjściowych od 5 kW do 5 MW. Inżynierowie dostosowują również charakterystyki momentu obrotowego w funkcji prędkości obrotowej oraz bezwładność wirnika, aby dopasować je do konkretnych profili ruchu mechanicznego i ograniczonych przestrzeni montażowych.
P: Czy silnik dostosowany indywidualnie utrudnia późniejszą konserwację maszyn produkowanych seryjnie?
A: Silnik dostosowany indywidualnie upraszcza konserwację, eliminując zużywające się pośrednie elementy mechaniczne, takie jak uszczelki przekładni, zębniki i paski rozrządu. Silniki są produkowane z użyciem standardowych łożysk, wytrzymałych systemów izolacji klasy H oraz precyzyjnie frezowanych modułowych obudów, zapewniając długotrwałą dostępność części zamiennych i szybką wymianę komponentów w całym cyklu eksploatacji urządzeń.

 EN


