A gépi felszereléseket gyártó vállalatok egyre nagyobb nyomásnak vannak kitéve: magasabb gépi termelékenység, kisebb térigény és gyorsabb kereskedelmi bevezetési ciklus elérése szükséges. Legyen szó speciális CNC-indexelőfejek, nagysebességű automatizált csomagoló-karussellek vagy nehézipari befecskendező szerszámgépek mérnöki fejlesztéséről – az OEM mérnöki csapatok gyakran akadályokba ütköznek a kezdeti fizikai prototípus-készítés szakaszában. A szokásos katalógusmotorok ritkán illeszkednek a speciális géparchitektúrákhoz, így kényelmetlen mechanikai kompromisszumokra kényszerülnek. Az egyedi PM motor tervezés alkalmazása közvetlenül megoldja ezeket az integrációs nehézségeket, és a hajtómotor kiválasztását a próbálgatásokon alapuló terhelésből hatékony mérnöki gyorsítóvá alakítja.
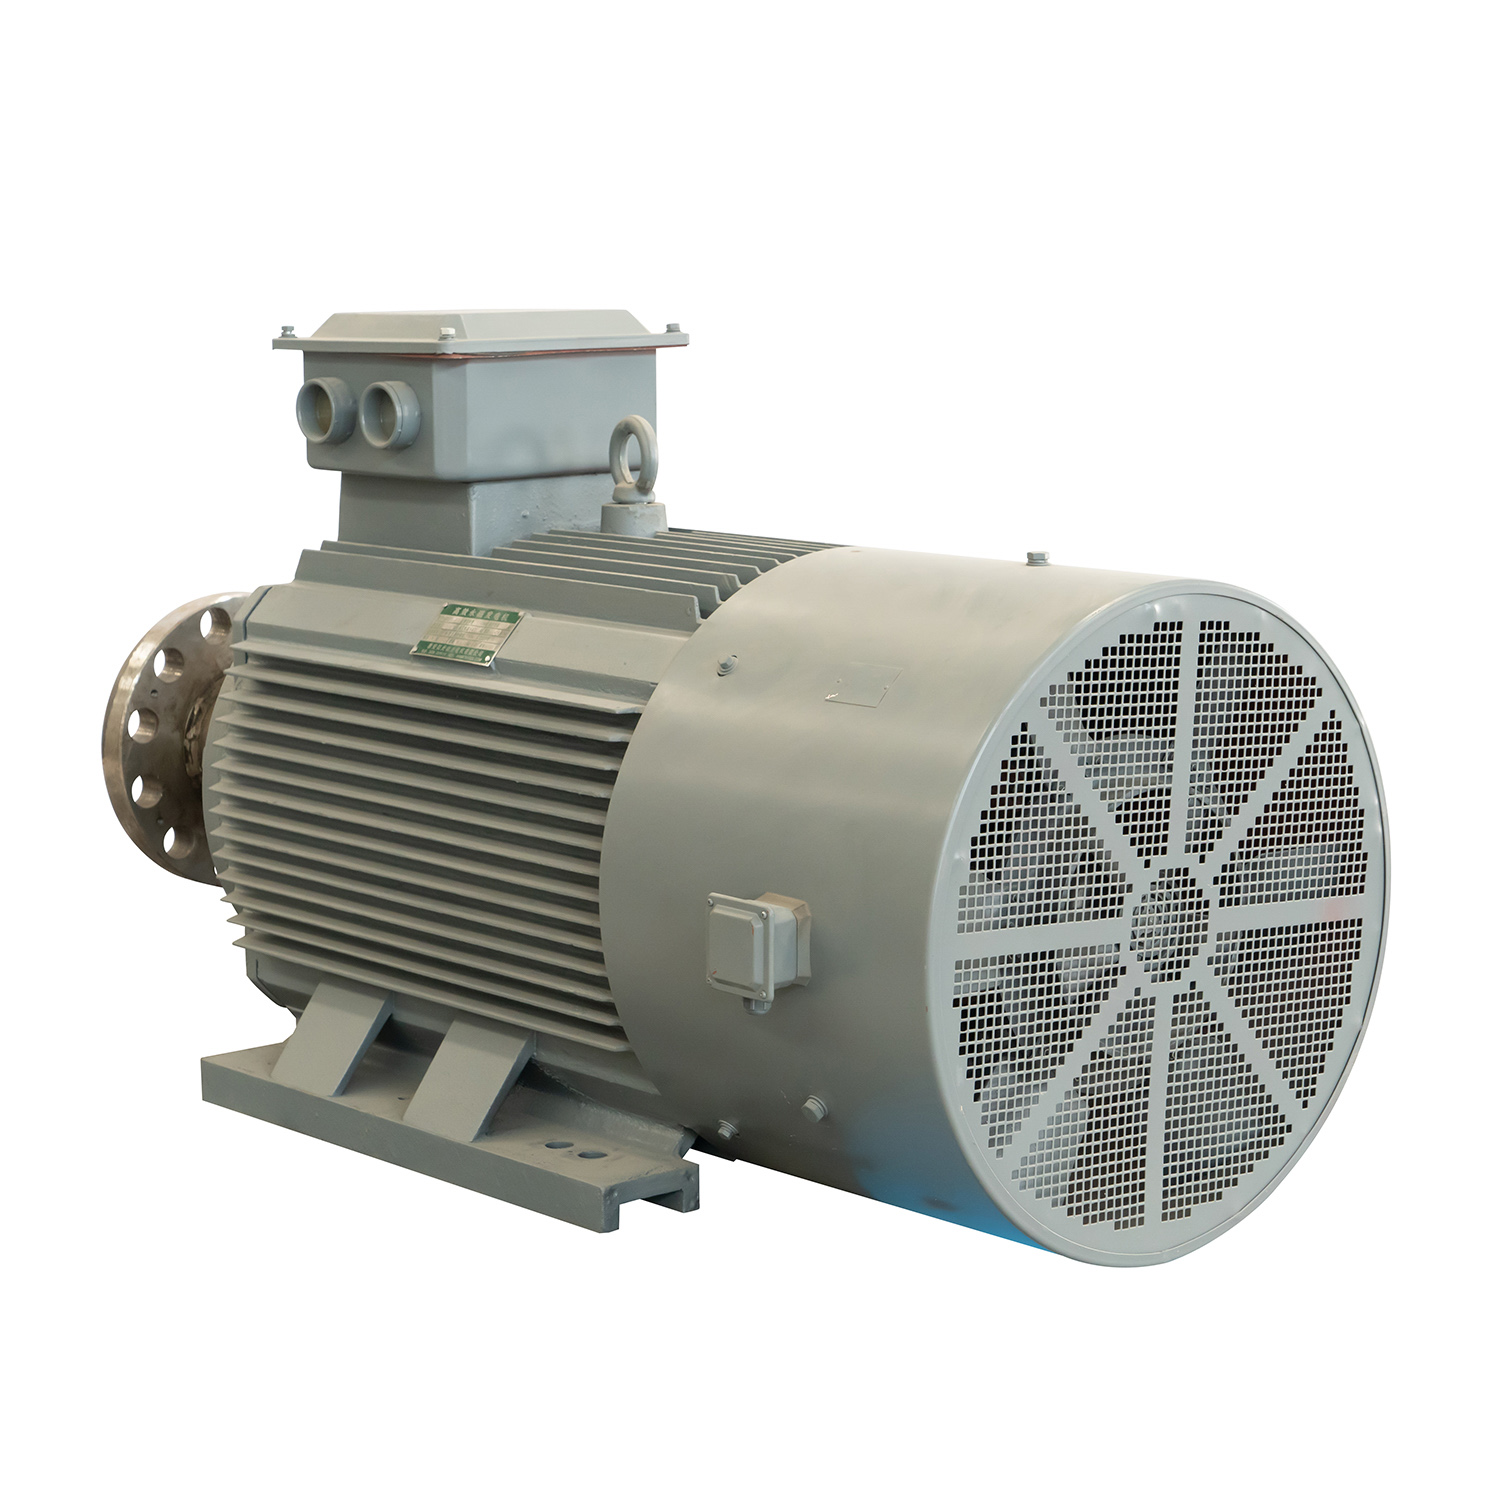
Mechanikai csomagolási konfliktusok speciális berendezések prototípus-készítése során
Fizikai térbeli korlátozások nagy pontosságú gépekben
Az eredeti felszerelés gyártói (OEM-ek), akik automatizált csomagoló karuselleket, többtengelyes megmunkálóközpontokat és ipari extrúziós adagolókat fejlesztenek, szigorú határidők mellett működnek. Az új gépek prototípusának elkészítése erős meghajtók integrálását igényli egyre kisebb, egyedi gyártású vázburkolatokba. Amikor a mérnökök próbálkoznak kész ipari katalógusmotorok köré tervezni, azonnal fizikai integrációs ütközések merülnek fel. A szokásos henger alakú motorházak és általános talpalási elrendezések ritkán illeszkednek a modern moduláris gépszerkezetekhez.
Közbeiktatott fogaskerék-hajtóművekkel járó kockázatok és ütemterv-késések
A készüléktervezőknek gyári motorokra való támaszkodásuk esetén közbeiktatott mechanikai kapcsolatokat kell beépíteniük, például bolygókerék-hajtóműveket, szíjkerék-rendszereket és külső rugalmas csatlakozókat. Minden egyes mechanikai alkatrész fizikai hosszúságot, tömeget és összeállítási tűréshalmazt ad hozzá. Súlyosabb probléma, hogy a nagy pontosságú bolygókerék-hajtóművek beszerzési határideje gyakran meghaladja a 20 hetet, ami megakadályozza a prototípusok összeszerelését. A többfokozatú fogaskerék-hajtóművek által okozott mechanikai holtjáték rombolja a dinamikus pozicionálási pontosságot, míg a kenési követelmények szennyezési kockázatot jelentenek. Ezeknek a fejlesztési akadályoknak a kiküszöbölése érdekében a gépgyártó vállalatok (OEM-ek) a következőket használják: ENNENG mérnöki szolgáltatásokat speciális Egyedi PM motor tervezéshez 5 kW-tól 5 MW-ig terjedő teljesítménytartományokhoz és 110 V-tól 690 V-ig terjedő üzemi feszültségtartományokhoz.
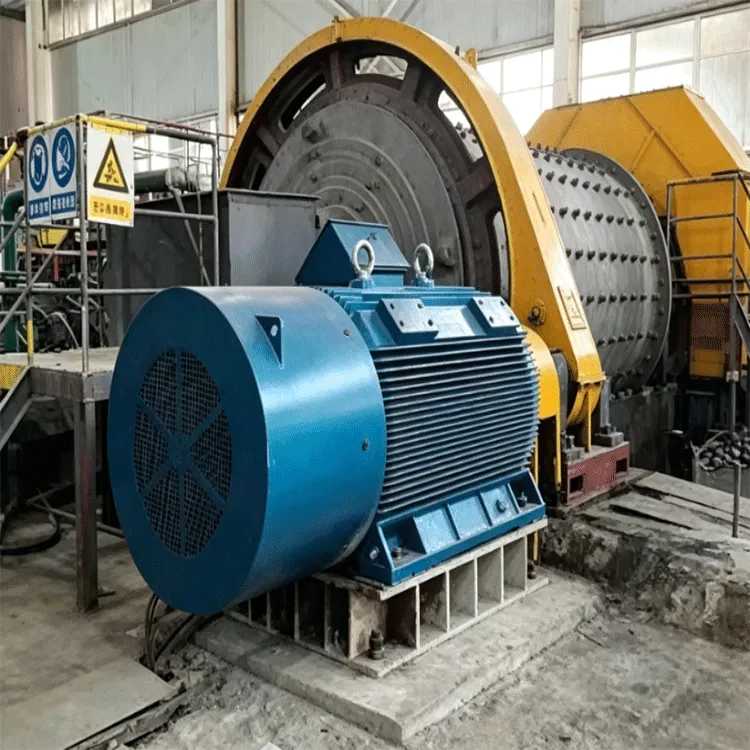
Közvetlen hajtású szerkezeti burkolatok és gyors elektromechanikai prototípus-készítés
Forgórész-geometria, üreges tengelyek és integrált rögzítések testreszabása
Az egyedi PM motor tervezés külső fogaskerekes hajtóművek helyett közvetlen meghajtású állandó mágneses architektúrákat alkalmaz, amelyeket a saját gépek méreteihez igazítottak. Az ENNENG közvetlenül együttműködik az OEM mérnöki csapatokkal a speciális mechanikai kapcsolatok konfigurálásában, például nagy átmérőjű üreges tengelyek kábelvezetéshez, integrált géporsó-csatlakozókhoz és egyedi rögzítőlapokhoz. A motor forgórészének közvetlen rögzítése a hajtott terhelés tengelyére azt eredményezi, hogy a motorház a berendezés vázának szerkezeti eleme lesz. Ez a közvetlen kapcsolat teljesen kiküszöböli a mechanikai holtjátékot, és több mint 50%-kal csökkenti a hajtáslánc alkatrészeinek számát.
Véges elemes analízis és villamos paraméterek illesztése
A prototípus-érvényesítési ciklusok lerövidítéséhez el kell kerülni a fizikai próbálkozások és hibák ismétlődő ciklusait. Az ENNENG elektromágneses mérnökei fejlett végeselemes analízist (FEA) alkalmaznak a mágneses fluxussűrűség, a statorkerék telítettségének és a hőelvezetés szimulálására a fizikai gyártás megkezdése előtt. A statorkörültekercselést az 110 V és 690 V közötti pontos buszfeszültségekhez szabják egyedi módon, így optimalizálják a visszaindukált feszültség (back-EMF) állandóit és az induktivitási mátrixokat a konkrét fordulatszám–nyomaték-görbékhez. A prototípusok az OEM-gyártó telephelyére készen álló, natív 3D CAD-formátumban modellezett állományokként érkeznek meg, ellenőrzött villamos paraméterekkel, így a kezdeti bekapcsolási üzembe helyezés időtartama hetekről napokra csökken.
Minőségi megfelelés és OEM-üzembe helyezési útvonalterv
Gyártási nyomon követhetőség az ISO 9001 és az IEC 60034-1 szabványok szerint
A prototípusmotor megbízhatóságát az ISO 9001-es tervezési ellenőrzési rendszerek és az IEC 60034-1 elektromos teljesítményre vonatkozó szabványok szigorú betartásával igazolják. Az egyedi flange-ok precíziós megmunkálása az ISO h6/k6 illesztési tűrések szoros betartására épül, így biztosítva a hajtott gép tengelyeivel való pontos koncentricitást. A rotor dinamikus kiegyensúlyozása megfelel az ISO 1940-1 G2,5 osztálynak, így megakadályozza a káros harmonikus gerjesztést a nagysebességű gépi indexelési ciklusok során. Az elektromos szigetelési rendszerek az IEC 60034-18 szabványnak megfelelően működnek, így védve az egyedi állórésztekercseléseket az inverterek éles kapcsolási dv/dt feszültségingerekkel szemben.
Négyfokozatú OEM prototípus-készítési mérföldkőprotokoll
- Közös kinematikai meghatározás: A cél nyomaték, gyorsulási sebességek, csúcsponti forgási sebességek és geometriai határfeltételek leképezése.
- Együtttervezési CAD-integráció: 3D STEP-modellek cseréje a szerelési hézagok, hűtőkörnyezet-portok és csatlakozódoboz-elhelyezések ellenőrzésére a fémfeldolgozás megkezdése előtt.
- Hardveres hurokban történő elővizsgálat: A motor elektromos paramétereinek (Rs, Ld, Lq, Ke) érvényesítése a gyári tesztdinamométereken az ügyfél által megadott változófrekvenciás meghajtóval.
- Készenléti gépi integráció: A közvetlen meghajtású motormodulok közvetlen felszerelése a gép vázába csatlakoztatási igazítási eljárások nélkül, így a prototípus-fejlesztési idő összességében 24–36 hétről 10–14 hétre csökken.
Lépjen kapcsolatba velünk
A berendezés-prototípusok gyorsabb készítési ideje lehetővé teszi a gépgyártók számára, hogy piacvezető pozíciót szerezzenek és egyedi ügyfélrendeléseket idő előtt teljesítsenek. Az ENNENG mérnöki csapata a kinematikai modellezéstől kezdve a sorozatgyártásig együttműködik a berendezésgyártókkal. Lépjen kapcsolatba mechanikai és villamos szakértőinkkel egy egyedi meghajtó-integrációs értékelés indításához:
F AQ
K: Hogyan rövidíti le az egyedi állandómágneses motor tervezése az OEM prototípus-gyártási ciklusokat?
A: Az egyedi PM motorok tervezése lerövidíti a prototípusozási ciklusokat, mivel készen álló, közvetlen hajtásra szolgáló szerkezeteket nyújt, amelyek kiküszöbölik az auxiliáris fogaskerekes hajtásokat, az egyedi adapterlapokat és a külső csatlakozókat. A gépgyártók így elkerülik a többszörös, iteratív mechanikai újrafunkcionálást, miközben az előre összeillő elektromos paraméterek biztosítják az azonnali változófrekvenciás meghajtás-kompatibilitást, és a próbamontrálás és érvényesítés időtartama több hónapról hetekre csökken.
K: Milyen műszaki paraméterek módosíthatók az egyedi PM motoros megoldásokban?
A: Az ENNENG egyedi méretű tengelyeket, rögzítőlapok geometriáját, a statorkör tekercselési konfigurációját és 110 V–690 V közötti feszültségértékeket alakít ki 5 kW és 5 MW közötti teljesítménytartományban. A mérnökök továbbá testre szabják a nyomaték-forgásszám jelleggörbéket és a forgórész tehetetlenségét a konkrét mechanikai mozgásprofilokhoz és szoros fizikai burkolatokhoz.
K: Bonyolítja-e az egyedi motor a jövőbeni sorozatos berendezések karbantartását?
A: Az egyedi motorok egyszerűsítik a karbantartást, mivel kiküszöbölik a kopó köztes mechanikai alkatrészeket, például a sebességváltó tömítéseket, fogaskerekeket és szinkronszíjakat. A motorok gyártásához szabványos csapágyakat, erős, H-osztályú szigetelési rendszereket és precíziós megmunkálású moduláris házakat használnak, így biztosítva a tartós pótalkatrész-ellátást és a gyors alkatrészcsere lehetőségét az eszközök teljes élettartama alatt.

 EN


