
what-commissioning-guidelines-should-follow-for-textile-machinery-pm-motor-after-field-installation-work, what-commissioning-guidelines-should-follow-for-textile-machinery-pm-motor-after-field-installation-work, /blog
EN

2026/10/09
محیطهای تولید پارچه با سرعت بالا نیازمند دقت چرخشی فراوان، پایداری حرارتی و کنترل هماهنگ حرکت در میان هزاران پیچشدهنده هستند. در یک کارخانه پیچش فشرده نخ با ظرفیت بالا که از قابهای پیوسته پیچش حلقهای بهره میبرد، نصب موتور بدون کالیبراسیون منجر به نوسانات شدید سرعت چرخش و قطعشدگیهای دورهای موتور در چندین بانک پیچش شد. بازرسی کیفیت بلافاصله شکستن گسترده نخ و انحرافات نامنظم در تعداد نخ را آشکار کرد که چندین دسته تولید را نابود ساخت. تحلیل فنی علت اصلی را ناشی از تنظیم نادرست خودکار اینورتر، کابلبندی بازخورد بدون محافظ و وضعیت «پای نرم» مکانیکی در زمان نصب موتور تشخیص داد. راهاندازی یک سیستم با عملکرد بالا موتور جریان متناوب با مغناطیس دائم برای ماشینآلات نساجی نیازمند پایبندی انضباطی به رویههای استاندارد در زمینههای الکتریکی، مکانیکی و تنظیم پویا است تا هماهنگی بینقص تولید فعال شود.
|
پارامتر راهاندازی |
تنظیم نامطلوب |
نقص تولیدی |
رویه اصلاحی |
|
بهره حلقه جریان اینورتر |
پاسخ کند PI |
تغییرات پویای کشش نخ |
تنظیم خودکار حلقهٔ پویا با سرعت بالا |
|
انحراف رزولور / انکودر |
خطای انحراف زاویهای (بیش از ۵ درجه) |
نوسان گشتاور بالا، نویز صوتی |
شناسایی زاویهٔ صفر قطب مغناطیسی |
|
همصفحهبودن پایه |
انحراف پایهٔ نرم (بیش از ۰٫۰۵ میلیمتر) |
قطعشدن به دلیل ارتعاش بیشازحد بدنه |
شیمزنی دقیق از فولاد ضدزنگ |
|
پارامترهای محدودیت حرارتی |
نقشهبرداری نادرست نوع سنسور |
قطعشدن اشتباه به دلیل بار حرارتی بیش از حد |
مقیاسبندی کالیبرهشده سنسورهای PT100 / PTC |
ماشینآلات نساجی مدرن، از جمله ماشینهای کشش-پیچش، تجهیزات بافت حلقوی و قابهای پیوسته پیچشی، به کنترل دقیق سرعت متکیاند تا از افزایش نامساوی طول نخ جلوگیری شود. موتورهای القایی استاندارد دچار لغزش پویا میشوند؛ یعنی سرعت چرخش هرگاه قطر بستههای نخ افزایش یابد یا اصطکاک مکانیکی تغییر کند، نوسان میکند. ارتقاء به موتور PM برای ماشینآلات نساجی، لغزش روتور را بهطور کامل حذف میکند، زیرا فناوری همزمان سینکرون با آهنربای دائمی، چرخش محور را مستقیماً با فرکانس خروجی اینورتر قفل میکند. با این حال، دستیابی به این همزمانی دقیق کاملاً وابسته به رعایت دقیق رویههای راهاندازی است.
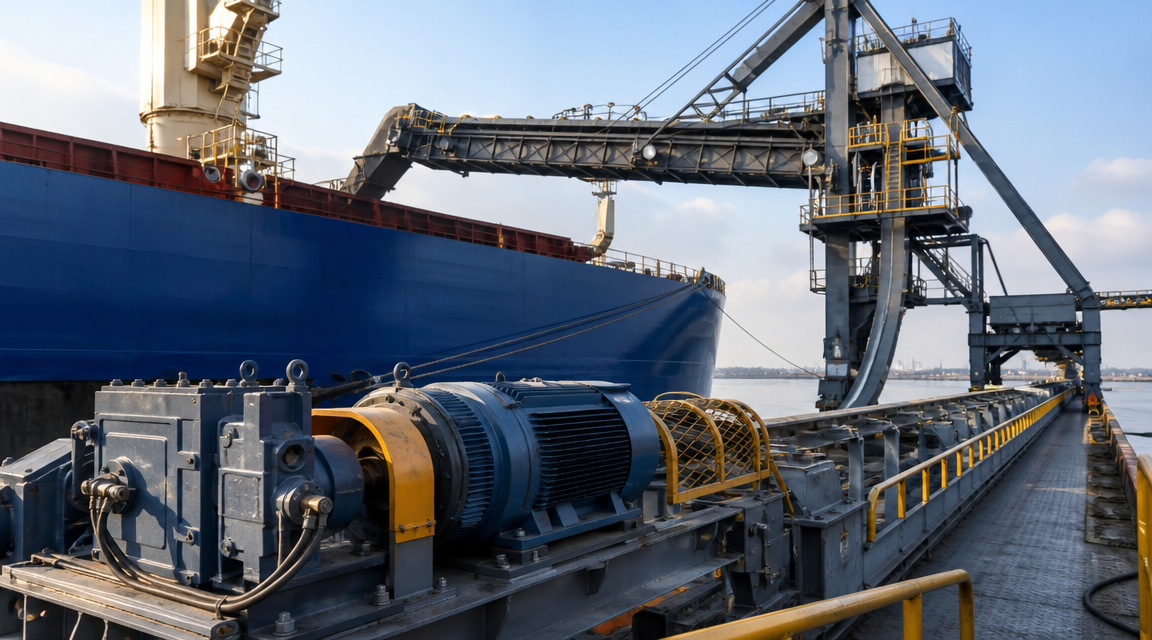
در ماشینآلات نساجی چندمحوره، دهها موتور همگامشده باید با هماهنگی مکانیکی کامل شتاب بگیرند، کار کنند و کند شوند. هر تفاوتی در سرعت چرخشی بین غلطکهای کششی و محورهای پیچشی، بلافاصله منجر به پیچیدگی یا پارگی نخ میشود. موتور جریان متناوب با مغناطیس دائم برای ماشینآلات نساجی این سیستم کنترل واقعی سرعت همگام را بدون لغزش فراهم میکند و سرعت چرخشی یکسانی را در تمام محورها حفظ مینماید، صرفنظر از تفاوتهای اصطکاکی هر محور بهتنهایی. مهندسان راهاندازی باید اطمینان حاصل کنند که اتصالات همگامسازی اینورتر در حالت استاد-پیرو با زمانبندی میکروثانیهای عمل میکنند.
اتاقهای فرآورش نساجی در دمای محیطی بالاتری کار میکنند و مقادیر عظیمی پرز معلق و گرد و غبار قابل اشتعال پنبه به هوا منتقل میکنند. اگر مسیرهای جریان هوا برای خنککنندگی مسدود شوند، موتورهای الکتریکی بهسرعت گرم میشوند. این موتورها نیازمند طراحی تخصصی هستند. موتور جریان متناوب با مغناطیس دائم برای ماشینآلات نساجی طراحیها دارای پوستههایی با جریاندهی صاف و بدون تهویه (TENV) یا کاملاً بسته و خنکشونده با فن (TEFC) هستند که از نظر اشکال سطحی در برابر گرفتگی مقاومت میکنند. پروتکلهای راهاندازی باید اطمینان حاصل کنند که مسیرهای عبور جریان هوا بدون مانع باشند و پارامترهای قطع سنسورهای حرارتی در کنترلکنندههای درایو بررسی شوند.
ماشینآلات پیچش نساجی هنگام پر بودن کامل پیچهها با اینرسی بالایی در شروع کار روبهرو میشوند. شتابگیری بانکهای شفتهای با اینرسی بالا بدون تنظیم دقیق الگوریتمهای شروع درایو، منجر به قطع اورکارنت اینورتر یا پارگی نخ میشود. موتورهای PM ماشینآلات نساجی ENNENG همراه با یک درایو هوشمند، گشتاور بالایی در لحظه شروع ایجاد میکنند بدون اینکه جریان ورودی بیش از حدی را بکشند و کنترل صاف کشش نخ را از سرعت صفر تا حداکثر سرعت عملیاتی تضمین مینمایند.
تامین کیفیت بینقص نخ نیازمند فناوری درایو موتور است که برای صافی بینظیر چرخش و پایداری حرارتی مداوم طراحی شده است. شرکت اِنِنگ موتورهای همزمان مغناطیس دائمی با دقت بالا را تولید میکند که بهطور خاص برای کاربردهای سختگیرانه ماشینآلات نساجی توسعه یافتهاند. ادغام موتور اِنِنگ موتور جریان متناوب با مغناطیس دائم برای ماشینآلات نساجی در خطوط تولید، صرفهجویی انرژی بین ۱۵ تا ۳۵ درصد را فراهم میکند و همزمان اطمینان از همزمانی کامل سرعت را موجب میشود.
|
پارامتر فنی |
رانش ناهمزمان استاندارد |
موتور جریان متناوب ماشینآلات نساجی ENNENG با آهنربای دائمی |
|
لغزش سرعت چرخشی |
لغزش پویا: ۲ تا ۵ درصد |
لغزش مطلق صفر (۰٪) |
|
دامنه یکپارچه ولتاژ کاری |
۳۸۰ ولت تا ۴۴۰ ولت، سختافزاری |
انعطافپذیری ولتاژ از ۱۱۰ تا ۶۹۰ ولت |
|
ماتریس کلی توان قابل ارائه |
قابهای کوچک بخشبندیشده |
پلتفرم یکپارچهٔ ۵ کیلووات تا ۵ مگاوات |
|
افزایش دمای عملیاتی |
کلاس بی (۸۰ کلوین) |
کمتر از ۶۰ کلوین |
ماتریس ساخت یکپارچهای که توسط شرکت ENNENG ارائه میشود، طیف وسیعی از توانهای نامی را از ۵ کیلووات تا ۵ مگاوات پوشش میدهد و قابلیتهای ولتاژی متنوعی در محدودهٔ ۱۱۰ ولت تا ۶۹۰ ولت دارد. عملکرد این ماتریس با افزایش دمای داخلی کمتر از ۶۰ کلوین، عایقبندی پیچشها را حفظ کرده و از ذوب الیاف سنتتیک ناشی از گرمای موضعی جلوگیری میکند.
نوسانات گشتاور در موتورهای الکتریکی باعث ایجاد تغییرات ریزسرعت چرخشی میشوند که منجر به بروز عیوب مشخص «بارِه» در پارچههای بافت شده میگردند. موتورهای نساجی ENNENG با استفاده از شیبدهی اختصاصی شیارهای استاتور و هندسهٔ بهینهشدهٔ قوس آهنربا، گشتاور کُگینگ را به کمتر از ۰٫۵ درصد گشتاور اسمی کاهش میدهند. این انتقال هموار گشتاور الکترومغناطیسی، کشش یکنواخت نخ را در چرخههای حساس پیچش تضمین میکند.
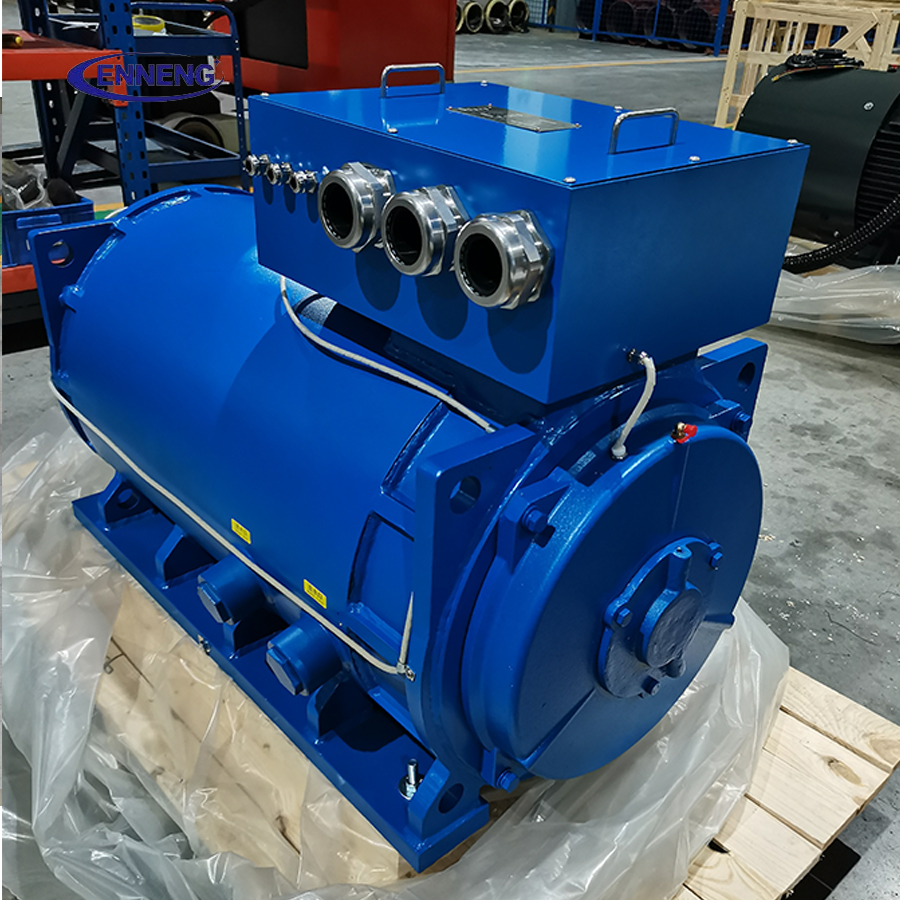
دستگاههای بافندگی شامل غلطکهای موتوردار متعددی هستند که در قابهای ساختاری فشرده جای گرفتهاند. موتورهای سنکرون مغناطیس دائمی اننگ گشتاور و چگالی توان بسیار بالایی ارائه میدهند و در فضایی جای میگیرند که سی درصد کوچکتر از موتورهای القایی سنتی است. این فرم عرضی فشرده، نصب مجدد (رتروفیت) را در قابهای پیچشی فشرده و دستگاههای کشش-پیچش سادهتر میسازد.
نصب و راهاندازی الکتریکی دستگاههای بافندگی باید مطابق با قوانین صنعتی بینالمللی دقیق انجام شود. ایمنی الکتریکی دستگاه و معماری کنترل آن باید الزامات استاندارد آیئیسی ۶۰۲۰۴-۱ را برآورده کند که به تجهیزات الکتریکی ماشینهای صنعتی، از جمله طبقهبندی دکمه توقف اضطراری و حفاظت از رساناها، میپردازد.
تأیید ارتعاش دورانی پس از نصب باید مطابق با دستورالعملهای منطقهٔ الف استاندارد ایزو ۱۰۸۱۶-۳ انجام شود تا اطمینان حاصل گردد که سرعت ارتعاشات زیر ۱/۴ میلیمتر بر ثانیه (RMS) باقی میماند. آزمونهای دما و راندمان موتورهای الکتریکی باید مطابق با استانداردهای آیئیسی ۶۰۰۳۴-۱ و آیئیسی ۶۰۰۳۴-۲-۱ انجام شوند. علاوه بر این، از آنجا که کارخانههای فرآوری پارچه حاوی الیاف پنبهای قابل اشتعال هستند، پوششهای الکتریکی و درجات کابل باید مطابق با مقررات ایمنی گرد و غبار قابل اشتعال انافپیای ۶۵۴ و انافپیای ۷۰، کلاس دو، تقسیمبندی ۱ یا تقسیمبندی ۲ باشند. بهکارگیری پوششی در برابر گرد و غبار موتور جریان متناوب با مغناطیس دائم برای ماشینآلات نساجی که مطابق با استانداردهای آیپی۵۵، آیپی۶۵ یا آیپی۶۶ باشد، از تجمع گرد و غبار و ایجاد جرقه یا آتشسوزی داخلی جلوگیری میکند.
پس از اتمام نصب مکانیکی، این پروتکل سیستماتیک راهاندازی را دنبال کنید تا عملکرد قابل اعتماد و با دقت بالای فرآیندهای پارچهای تضمین شود.
پیش از روشن کردن قطعکنندههای برقی، پایههای موتور را با استفاده از فیلرگیجها بررسی کنید تا اطمینان حاصل شود که انحراف «پایه نرم» از ۰٫۰۳ میلیمتر بیشتر نشود. همترازی محور را با ابزارهای لیزری بررسی کنید تا اطمینان حاصل شود که انحراف زاویهای و موازی کمتر از ۰٫۰۵ میلیمتر باشد. مقاومت عایقی بین فازها و همچنین بین فاز و زمین در استاتور را با مگااهمسنج جریان مستقیم ۱۰۰۰ ولت اندازهگیری کنید و اطمینان حاصل کنید که مقادیر مقاومت از ۱۰۰ مگااهم بیشتر باشد.
پارامترهای دقیق صفحه مشخصات موتور — از جمله ولتاژ نامی، فرکانس نامی، تعداد جفت قطبها و ثابت نیروی محرکه الکتریکی معکوس — را در درایو فرکانس متغیر برنامهریزی کنید. یک روال تنظیم خودکار ساکن اینورتر را اجرا کنید تا مقاومت سیمپیچ استاتور و اندوکتانسهای محور d و محور q اندازهگیری شوند. برای موتورهای مجهز به انکودرهای چرخشی یا رزولورها، شناسایی زاویه قطبهای مغناطیسی (کالیبراسیون جابهجایی موقعیت صفر) را انجام دهید تا تولید گشتاور بدون نوسان و نرم تضمین شود.
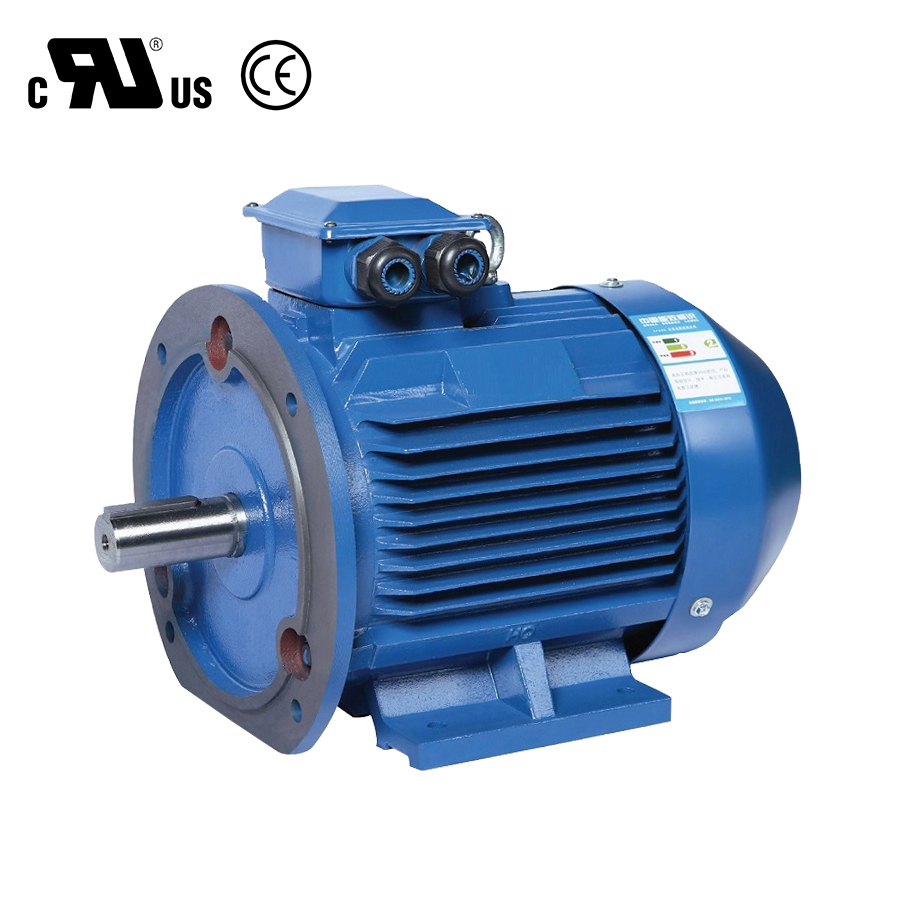
موتور را اجرا کنید موتور جریان متناوب با مغناطیس دائم برای ماشینآلات نساجی در سرعت پایین (۱۰۰ دور در دقیقه) اتصال را قطع کنید تا جهت چرخش صحیح تأیید شود. سپس بهتدریج سرعت چرخش را تا بیشترین فرکانس کاری افزایش دهید و جریان کاری و ارتعاش مکانیکی را در تمام محورها نظارت کنید. در نهایت، موتور را به دستگاه بافندگی متصل کنید، تنظیمات بهرههای حلقه جریان (PI) را تحت بار کامل بستههای نخ انجام دهید و اطمینان حاصل کنید که افزایش دما پس از چهار ساعت متوالی تولید در محدوده مشخصشده طراحی باقی میماند.
برای بررسی نقشههای فنی و مشخصات درایوی بافندگی، به کاتالوگ محصولات ENNENG را بررسی کنید و راهحلها را از طریق مهندسی درایوی بافندگی ENNENG .
برای پشتیبانی فنی در زمینه رویههای راهاندازی موتورهای بافندگی یا تنظیم پارامترهای درایو، با ENNENG تماس بگیرید:
پ: چرا شناسایی زاویه قطب مغناطیسی در هنگام راهاندازی موتورهای دائمی مغناطیسی (PM) برای ماشینآلات بافندگی ضروری است؟
ا درایوهای فرکانس متغیر از کنترل برداری جهتیافته استفاده میکنند تا جریان را دقیقاً در زاویهٔ ۹۰ درجهٔ الکتریکی نسبت به میدان مغناطیسی روتور اعمال کنند. اگر انحراف موقعیت صفر انکودر یا رزولور تنظیم نشده باشد، درایو جریان را خارج از محور تزریق میکند و این امر منجر به جریان کشیدهٔ بالا، نوسان شدید گشتاور و گرمشدن بیش از حد موتور میشود. کالیبراسیون دقیق زاویهٔ قطب، حداکثر گشتاور در هر آمپر و تحویل نخی هموار را تضمین میکند.
پرسش: تکنسینها چگونه از تجمع پرز قابل اشتعال روی موتورهای نساجی جلوگیری میکنند؟
ا موتورهای تخصصی نساجی از طراحیهای بدون تهویهٔ کاملاً پوشیده (TENV) یا با پوستهٔ صاف و خنکشونده با فن (TEFC) بهره میبرند که فینهای خنککنندهٔ خارجی ندارند تا پرز در آنها گیر نکند. پروتکلهای نگهداری دورهای در زمان راهاندازی باید شامل تمیزکاری دورهای با هوای فشردهٔ خشک و تأیید این باشد که دمای سطح موتور بهطور مداوم بسیار پایینتر از آستانهٔ اشتعال گرد و غبار بر اساس قوانین NFPA 654 باقی میماند.
پرسش: علت قطع ناگهانی جریان در هنگام افزایش سرعت ماشینهای نساجی چیست؟
ا قطعهای ناگهانی به دلیل جریان اضافی در حین افزایش سرعت معمولاً ناشی از تنظیم نادرست پروفایلهای شتابدهندهٔ اینورتر یا مقادیر نادرست نسبت لختی است. اگر نرخ شتاب درایو از توان مکانیکی بستههای چرخانِ باردار فراتر رود، موتور جریانهای اوج اشباع را میکشد. افزایش زمانهای شتابدهی به چند ثانیه یا افزودن بهرهٔ انتگرالی کنترلکنندهٔ سرعت، این مشکل را برطرف میکند.


 EN