
how-energy-saving-motor-solution-helps-manufacturing-plants-hit-carbonreduction-kpis, how-energy-saving-motor-solution-helps-manufacturing-plants-hit-carbonreduction-kpis, /blog
EN

2026/10/09
Крупные промышленные производственные объекты сталкиваются с жёсткими нормативными требованиями и корпоративными рамками устойчивого развития, предписывающими быстрое сокращение выбросов парниковых газов по категории 2. В комплексе по штамповке автомобилей и обработке металлов, где функционирует более трёхсот непрерывных насосных, гидравлических и конвейерных контуров, электродвигательные системы составляли восемьдесят два процента от общей электрической нагрузки завода. Руководство предприятия испытывало трудности с выполнением установленных пятилетних целей по сокращению углеродного следа при эксплуатации устаревших асинхронных двигателей, характеризующихся высоким скольжением ротора и низкой эффективностью на частичных нагрузках. Было реализовано комплексное Решение для энергосбережения в двигателях на основе технологии синхронных электродвигателей с постоянными магнитами снизило базовое энергопотребление на 18,4 %, что позволило предприятию превысить ежегодные цели по сокращению выбросов углерода. Модернизация инфраструктуры электродвигателей является самым быстрым и наиболее капиталоэффективным операционным рычагом для производственных объектов, направленным на достижение амбициозных целей декарбонизации.
|
Классификация приводов |
Соотношение электрических потерь |
Углеродное воздействие по категории 2 |
Эффективность в течение срока эксплуатации |
|
Стандартные асинхронные двигатели класса IE1 |
общие потери от 12 % до 16 % |
Высокий исходный уровень выбросов углерода |
Резкое падение эффективности при частичной нагрузке |
|
Высокоэффективные двигатели класса IE2 |
потери в сумме 9–12 % |
сокращение выбросов углерода примерно на 7 % |
Умеренное падение КПД при частичной нагрузке |
|
Премиальный класс эффективности IE3 |
потери в сумме 6–8 % |
сокращение выбросов углерода примерно на 13 % |
Умеренная кривая эффективности |
|
Решение для энергосберегающих двигателей (IE4/IE5 с постоянными магнитами) |
потери в сумме 3–4 % |
Сокращение выбросов углерода до 25 % |
Плоская широкая кривая (нагрузка от 25 % до 120 %) |
Промышленные электродвигатели потребляют более шестидесяти процентов всей электроэнергии, используемой в мировом производственном секторе. Традиционные асинхронные машины полагаются на электромагнитную индукцию для передачи энергии в роторные проводники, создавая непрерывные внутренние потери Джоуля (I²R), рассеиваемые в виде бесполезного теплового излучения. Решение для энергосбережения на основе постоянных магнитов из редкоземельных элементов создаёт мгновенный магнитный поток в роторе без потребления вторичного электрического тока. Устранение потерь, обусловленных электрическим сопротивлением ротора, снижает рабочую температуру, повышает механический КПД до 96,8 процента и напрямую уменьшает закупку мегаватт-часов на предприятии у углеродоёмких электросетей.
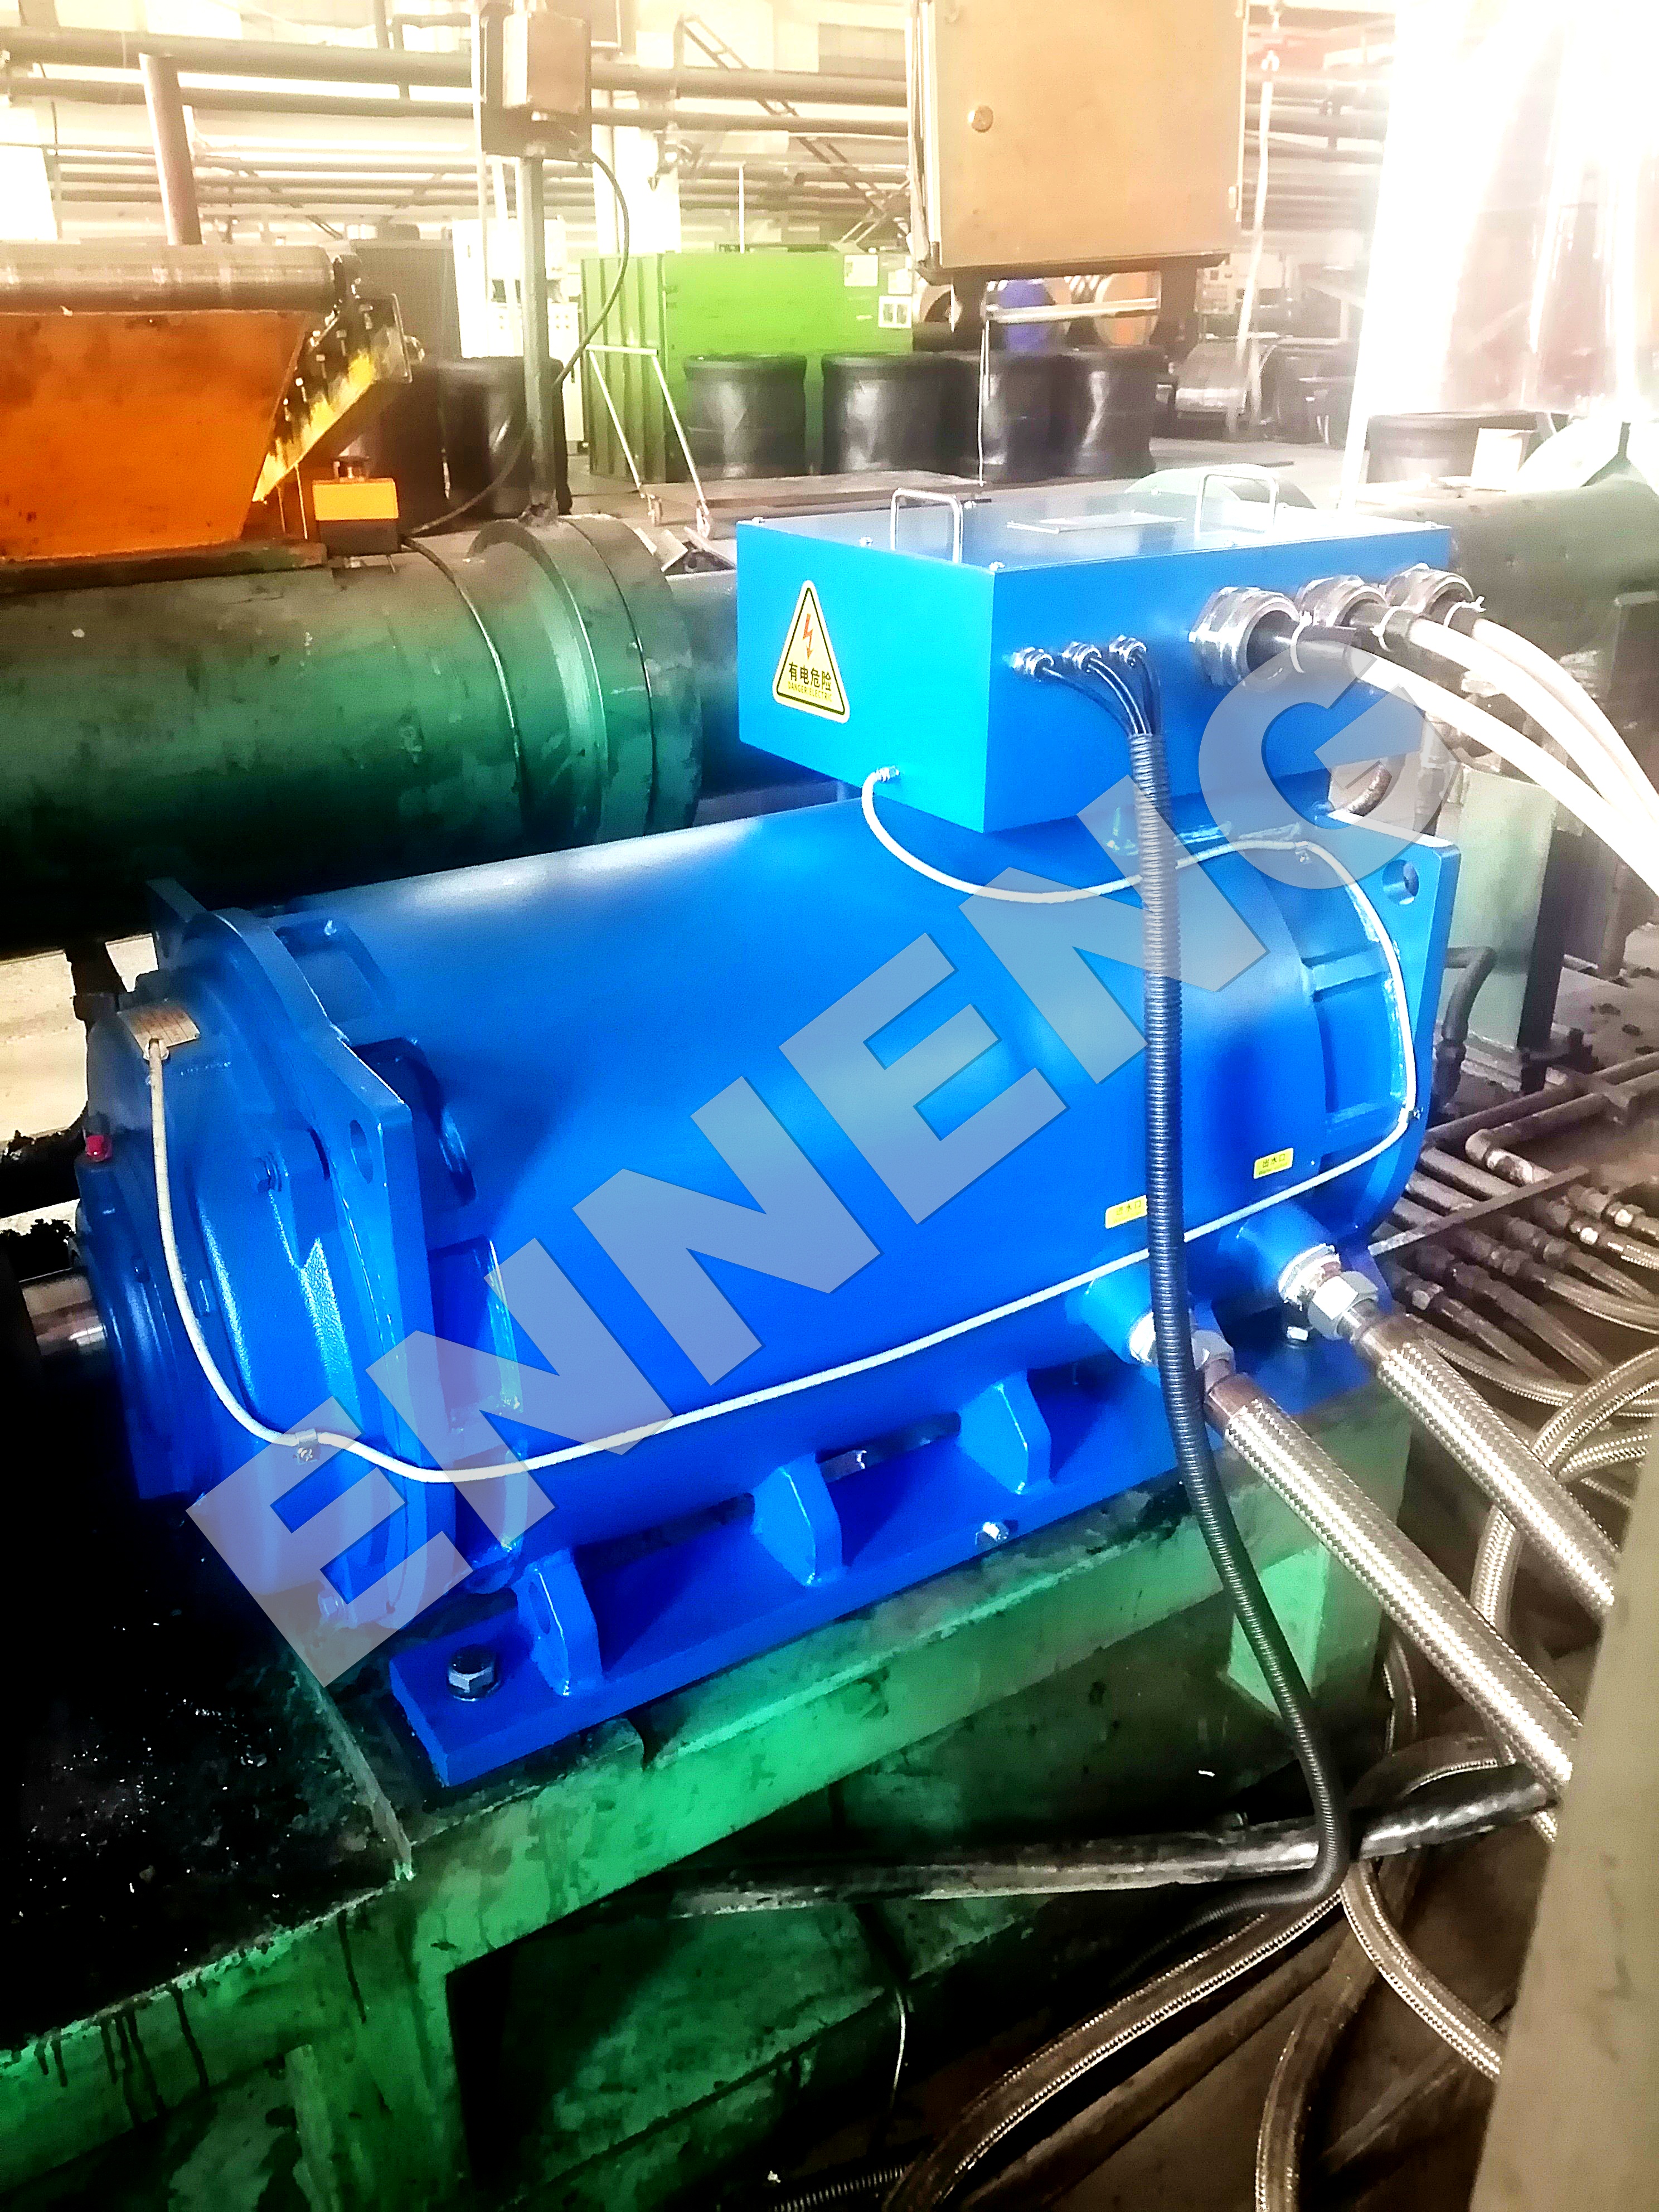
Асинхронные двигатели потребляют реактивный ток возбуждения от промышленной электросети для намагничивания алюминиевых или медных стержней ротора. Непрерывное циркулирование этого электрического тока вызывает паразитное резистивное нагревание внутри сердечника ротора. А Решение для энергосбережения в двигателях использует неодимовые постоянные магниты для поддержания постоянного магнитного потока ротора без протекания внешнего тока. Устранение потерь в меди ротора снижает рабочие температуры на 15–25 градусов Цельсия, обеспечивая немедленный прирост КПД на 3–7 процентов по сравнению со стандартными асинхронными приводами в условиях непрерывного производственного цикла.
Промышленное производственное оборудование редко работает в статичных условиях полной нагрузки. Технологическое оборудование, такое как экструдеры, промышленные мешалки, насосы для охлаждающей воды и вентиляционные вентиляторы, обычно работает в диапазоне от 30 до 70 процентов от номинальных паспортных значений. Стандартные асинхронные двигатели демонстрируют катастрофическое снижение КПД при нагрузке ниже половины номинальной мощности. Продвинутый Решение для энергосбережения в двигателях обладает исключительно плоской кривой КПД, сохраняя максимальную эффективность преобразования энергии в диапазоне нагрузок от 25 до более чем 115 процентов. Такая характеристика обеспечивает значительную экономию электроэнергии на производственном оборудовании при работе с частичной нагрузкой.
Низкий коэффициент мощности создаёт повышенную нагрузку на трансформаторы завода, увеличивает активные потери в распределительной кабельной сети предприятия и вызывает значительные штрафные платежи со стороны энергоснабжающей организации. Стандартные асинхронные двигатели зачастую работают с коэффициентом мощности в диапазоне от 0,75 до 0,84 при частичной нагрузке. Внедрение решения «Энергосберегающий двигатель» обеспечивает коэффициент мощности в диапазоне от 0,96 до 0,99 по всему диапазону рабочих скоростей. Работа вблизи единичного коэффициента мощности устраняет циркуляцию реактивной мощности, снижает нагрузку на коммутационное оборудование завода и сокращает косвенные выбросы углерода на уровне электросети.
Достижение корпоративных KPI по сокращению выбросов углерода требует надёжного приводного оборудования, спроектированного для тяжёлых промышленных условий эксплуатации. ENNENG производит передовые системы двигателей постоянного тока с постоянными магнитами — как низкоскоростные, так и высокоскоростные, — разработанные в соответствии с требованиями сверхпремиальных стандартов эффективности IE4 и ультрапремиальных стандартов IE5. Внедрение ENNENG Решение для энергосбережения в двигателях позволяет производственным предприятиям сократить потребление активной электрической мощности на 10–40 % по сравнению с устаревшими асинхронными устройствами.
|
Показатель внедрения |
Замена традиционного двигателя |
Решение ENNENG по энергосберегающим электродвигателям |
|
Классификация КПД преобразования |
Стандарты IE2 / IE3 |
Ультрапремиальные стандарты IE4 / IE5 |
|
Гибкость рабочего напряжения |
жёсткий диапазон 380 В – 440 В |
110 В — 690 В, унифицированная универсальность |
|
Повышение температуры статора в рабочем режиме |
Класс B (80 К) |
Менее 60 К |
|
Возможность прямого привода |
Очень ограничена (требуются шестерни) |
Полностью бесступенчатая низкоскоростная высокомоментная |
Единая производственная матрица, разработанная компанией ENNENG, охватывает широкий диапазон промышленных мощностей — от 5 кВт до 5 МВт, с полной универсальностью напряжений в диапазоне от 110 В до 690 В. Работа с внутренним повышением температуры менее 60 К защищает изоляцию обмоток, минимизирует тепловое излучение в цехах и резко снижает нагрузку на вспомогательные системы кондиционирования воздуха в центрах управления электродвигателями.
Традиционные приводные системы электродвигателей включают внешние редукторы, шкивы, ремни и муфты для согласования скорости двигателя со скоростью приводимой нагрузки. Механические компоненты передачи потребляют от 5 до 20 процентов общей выходной мощности двигателя за счёт трения в зубчатых передачах, сопротивления подшипников и деформации ремней. Электродвигатель ENNENG Решение для энергосбережения в двигателях непосредственно соединяет высокомоментные постоянные магниты с валами приводимых механизмов, полностью исключая промежуточные редукторы. Устранение механических передач обеспечивает немедленную экономию энергии на два порядка величины, а также полностью устраняет необходимость в утилизации смазочных материалов для редукторов.
Подключение двигателей с постоянными магнитами к специализированным регуляторам частоты позволяет непрерывно оптимизировать технологические процессы. В системах перекачки жидкостей и вентиляции потребление энергии вентиляторами и насосами подчиняется законам подобия и изменяется пропорционально кубу рабочей скорости. Решение ENNENG по энергосбережению точно регулирует скорость вращения вала в соответствии с текущими производственными потребностями, обеспечивая значительную экспоненциальную экономию энергии в периоды непиковой загрузки.
Учет корпоративных выбросов парниковых газов и испытания электродвигателей на эффективность регулируются строгими международными протоколами. Классификация электрической эффективности двигателей определяется стандартом IEC 60034-30-1, устанавливающим обязательные пороговые значения производительности для классов IE1–IE4. Методики испытаний и разделения потерь должны соответствовать стандарту IEC 60034-2-1 с использованием высокоточных цифровых датчиков крутящего момента и анализаторов мощности для подтверждения достоверных показателей эффективности.
Корпоративный учёт углеродного следа должен соответствовать Корпоративному стандарту Протокола парниковых газов (Greenhouse Gas Protocol Corporate Standard) и стандарту ISO 14064-1, регулирующим количественную оценку и отчётность по выбросам парниковых газов. Внедрение Решение для энергосбережения в двигателях обеспечивает поддающиеся аудиту сокращения выбросов углерода по категории 2 (Scope 2), подтверждаемые в рамках систем сертификации по стандарту ISO 50001 в области управления энергопотреблением. Безопасность электромонтажных работ должна соответствовать правилам Национального электротехнического кодекса США NFPA 70, а допустимые уровни вибрации на объекте — критериям зоны A стандарта ISO 10816-3, гарантируя, что скорость вибрации остаётся ниже 1,4 мм/с среднеквадратичного значения (RMS).
Достижение показателей устойчивого развития требует методичного энергетического аудита и дисциплинированного размещения оборудования.
Начните с установки трёхфазных цифровых анализаторов мощности на критически важные цепи электродвигателей непрерывного действия по всему предприятию. Фиксируйте в реальном времени активную мощность (кВт), полную мощность (кВА), коэффициент мощности и проценты нагрузки в течение полных рабочих недель. Отдавайте приоритет электродвигателям, у которых текущий коэффициент нагрузки ниже 60 %, поскольку существующие асинхронные двигатели в этом режиме работают с пониженной электрической эффективностью.
Оцените возможность перехода приводимого оборудования на конфигурацию с прямым приводом. При подборе Решение для энергосбережения в двигателях соотносите выходной крутящий момент двигателя непосредственно с фактически измеренной технологической потребностью, а не с завышенными номинальными значениями устаревших табличек. Точный подбор двигателей снижает капитальные затраты и обеспечивает работу нового привода с оптимальной электрической эффективностью.
Внедрите процедуры прогнозного технического обслуживания сразу после ввода электродвигателя в эксплуатацию. Ежегодно проводите измерения сопротивления изоляции обмоток с помощью мегаомметра постоянного тока на 1000 В и ежеквартально анализируйте спектры вибрации подшипников с использованием аттестованных акселерометров. Установите автоматизированные счётчики энергопотребления для непрерывного отслеживания снижения потребления киловатт-часов и преобразовывайте подтверждённые энергосберегающие результаты в сертифицированные данные по сокращению углеродного следа для корпоративной отчётности в области ESG.
Чтобы ознакомиться со всеми линейками двигателей с постоянными магнитами, изучите Каталоге продукции ENNENG и просмотрите системы через ENNENG Motor Solutions .
По техническим вопросам, связанным с энергоаудитом промышленных объектов и расчётом декарбонизации электродвигателей, обращайтесь в компанию ENNENG:
A:Электрическая энергия, потребляемая промышленными электродвигателями, порождает косвенные выбросы парниковых газов категории 2 (Scope 2) в региональной электросети. Каждые 10 000 кВт·ч, сэкономленные благодаря Решение для энергосбережения в двигателях , корпоративный углеродный след сокращается примерно на 4–8 метрических тонн эквивалента CO₂ в зависимости от коэффициентов выбросов местной электросети. Эти подтверждённые экономии напрямую соответствуют ежегодным контрольным показателям устойчивости в рамках аудита.
A:Асинхронные индукционные двигатели требуют непрерывного тока возбуждения, из-за чего электрический КПД резко падает при нагрузке ниже половины номинала. Двигатели с постоянными магнитами используют собственные магнитные поля, для которых не требуется никакой ток возбуждения. В результате Решение для энергосбережения в двигателях сохраняют превосходный КПД в диапазоне нагрузок от 25 до 120 процентов, максимизируя энергосбережение при регулировании технологических процессов.
A:На оборудовании, работающем в непрерывном режиме 6000–8000 часов ежегодно, экономия энергии на 10–40 % в сочетании с отсутствием необходимости в техническом обслуживании редуктора обычно обеспечивает полное возмещение капитальных затрат в течение 1,5–3 лет. За двадцатилетний срок эксплуатации суммарная экономия энергии превышает первоначальную стоимость приобретения двигателя более чем в десять раз.


 EN