
how-energy-saving-motor-solution-helps-manufacturing-plants-hit-carbonreduction-kpis, how-energy-saving-motor-solution-helps-manufacturing-plants-hit-carbonreduction-kpis, /blog
EN

2026/10/09
重工業製造施設は、Scope 2の温室効果ガス排出量を短期間で大幅に削減することを求める厳しい規制要請および企業のサステナビリティ・フレームワークに直面しています。自動車用プレス加工および金属板金加工複合施設では、300基以上の連続運転型ポンプ、油圧装置、コンベア回路が稼働しており、その電動機システムが工場全体の電力需要の82%を占めていました。一方、プラント管理部門は、ローター滑りが大きく部分負荷時効率が低い老朽化したかご形誘導電動機を用いて、5年間の法定カーボン削減目標の達成に苦慮していました。こうした課題に対し、包括的な 省エネルギー用モーター解決策 永久磁石同期モーター技術を採用した結果、ベースラインの電力消費量が18.4%削減され、企業は年間カーボン削減目標を上回る成果を達成しました。電動機インフラの近代化は、製造施設が積極的な脱炭素目標を達成するための、最も迅速かつ資本効率の高い運用上の施策です。
|
駆動方式分類 |
電気損失率 |
Scope 2(購入電力)によるカーボン影響 |
運用寿命における効率性 |
|
標準IE1誘導モーター |
総損失:12%~16% |
高いカーボンベースライン |
負荷率低下に伴う効率の急激な低下 |
|
高効率IE2 |
総損失:9~12% |
炭素排出量削減:約7% |
部分負荷時の効率低下:中程度 |
|
高効率(IE3) |
総損失:6~8% |
炭素排出量削減:約13% |
効率曲線:中程度 |
|
省エネモーターソリューション(IE4/IE5 パーマネントマグネット) |
総損失:3~4% |
炭素排出量削減:最大25% |
フラット・ブロード・カーブ(負荷率25%~120%) |
産業用電動機は、世界の製造業全体で消費される電力の60%以上を占めています。従来の誘導電動機は、電磁誘導によってローター導体にエネルギーを伝達しますが、その過程でローター内部で継続的なジュール損失(I²R)が発生し、無駄な熱放射として散逸します。希土類永久磁石を用いた省エネモーターは、二次側の電流を消費することなく、即時にローター磁束を生成します。これによりローターの電気抵抗損失が解消され、運転温度が低下し、機械効率は最大96.8%まで向上します。また、二酸化炭素排出量の多い電力網からの工場向けメガワット時(MWh)調達量も直接削減されます。
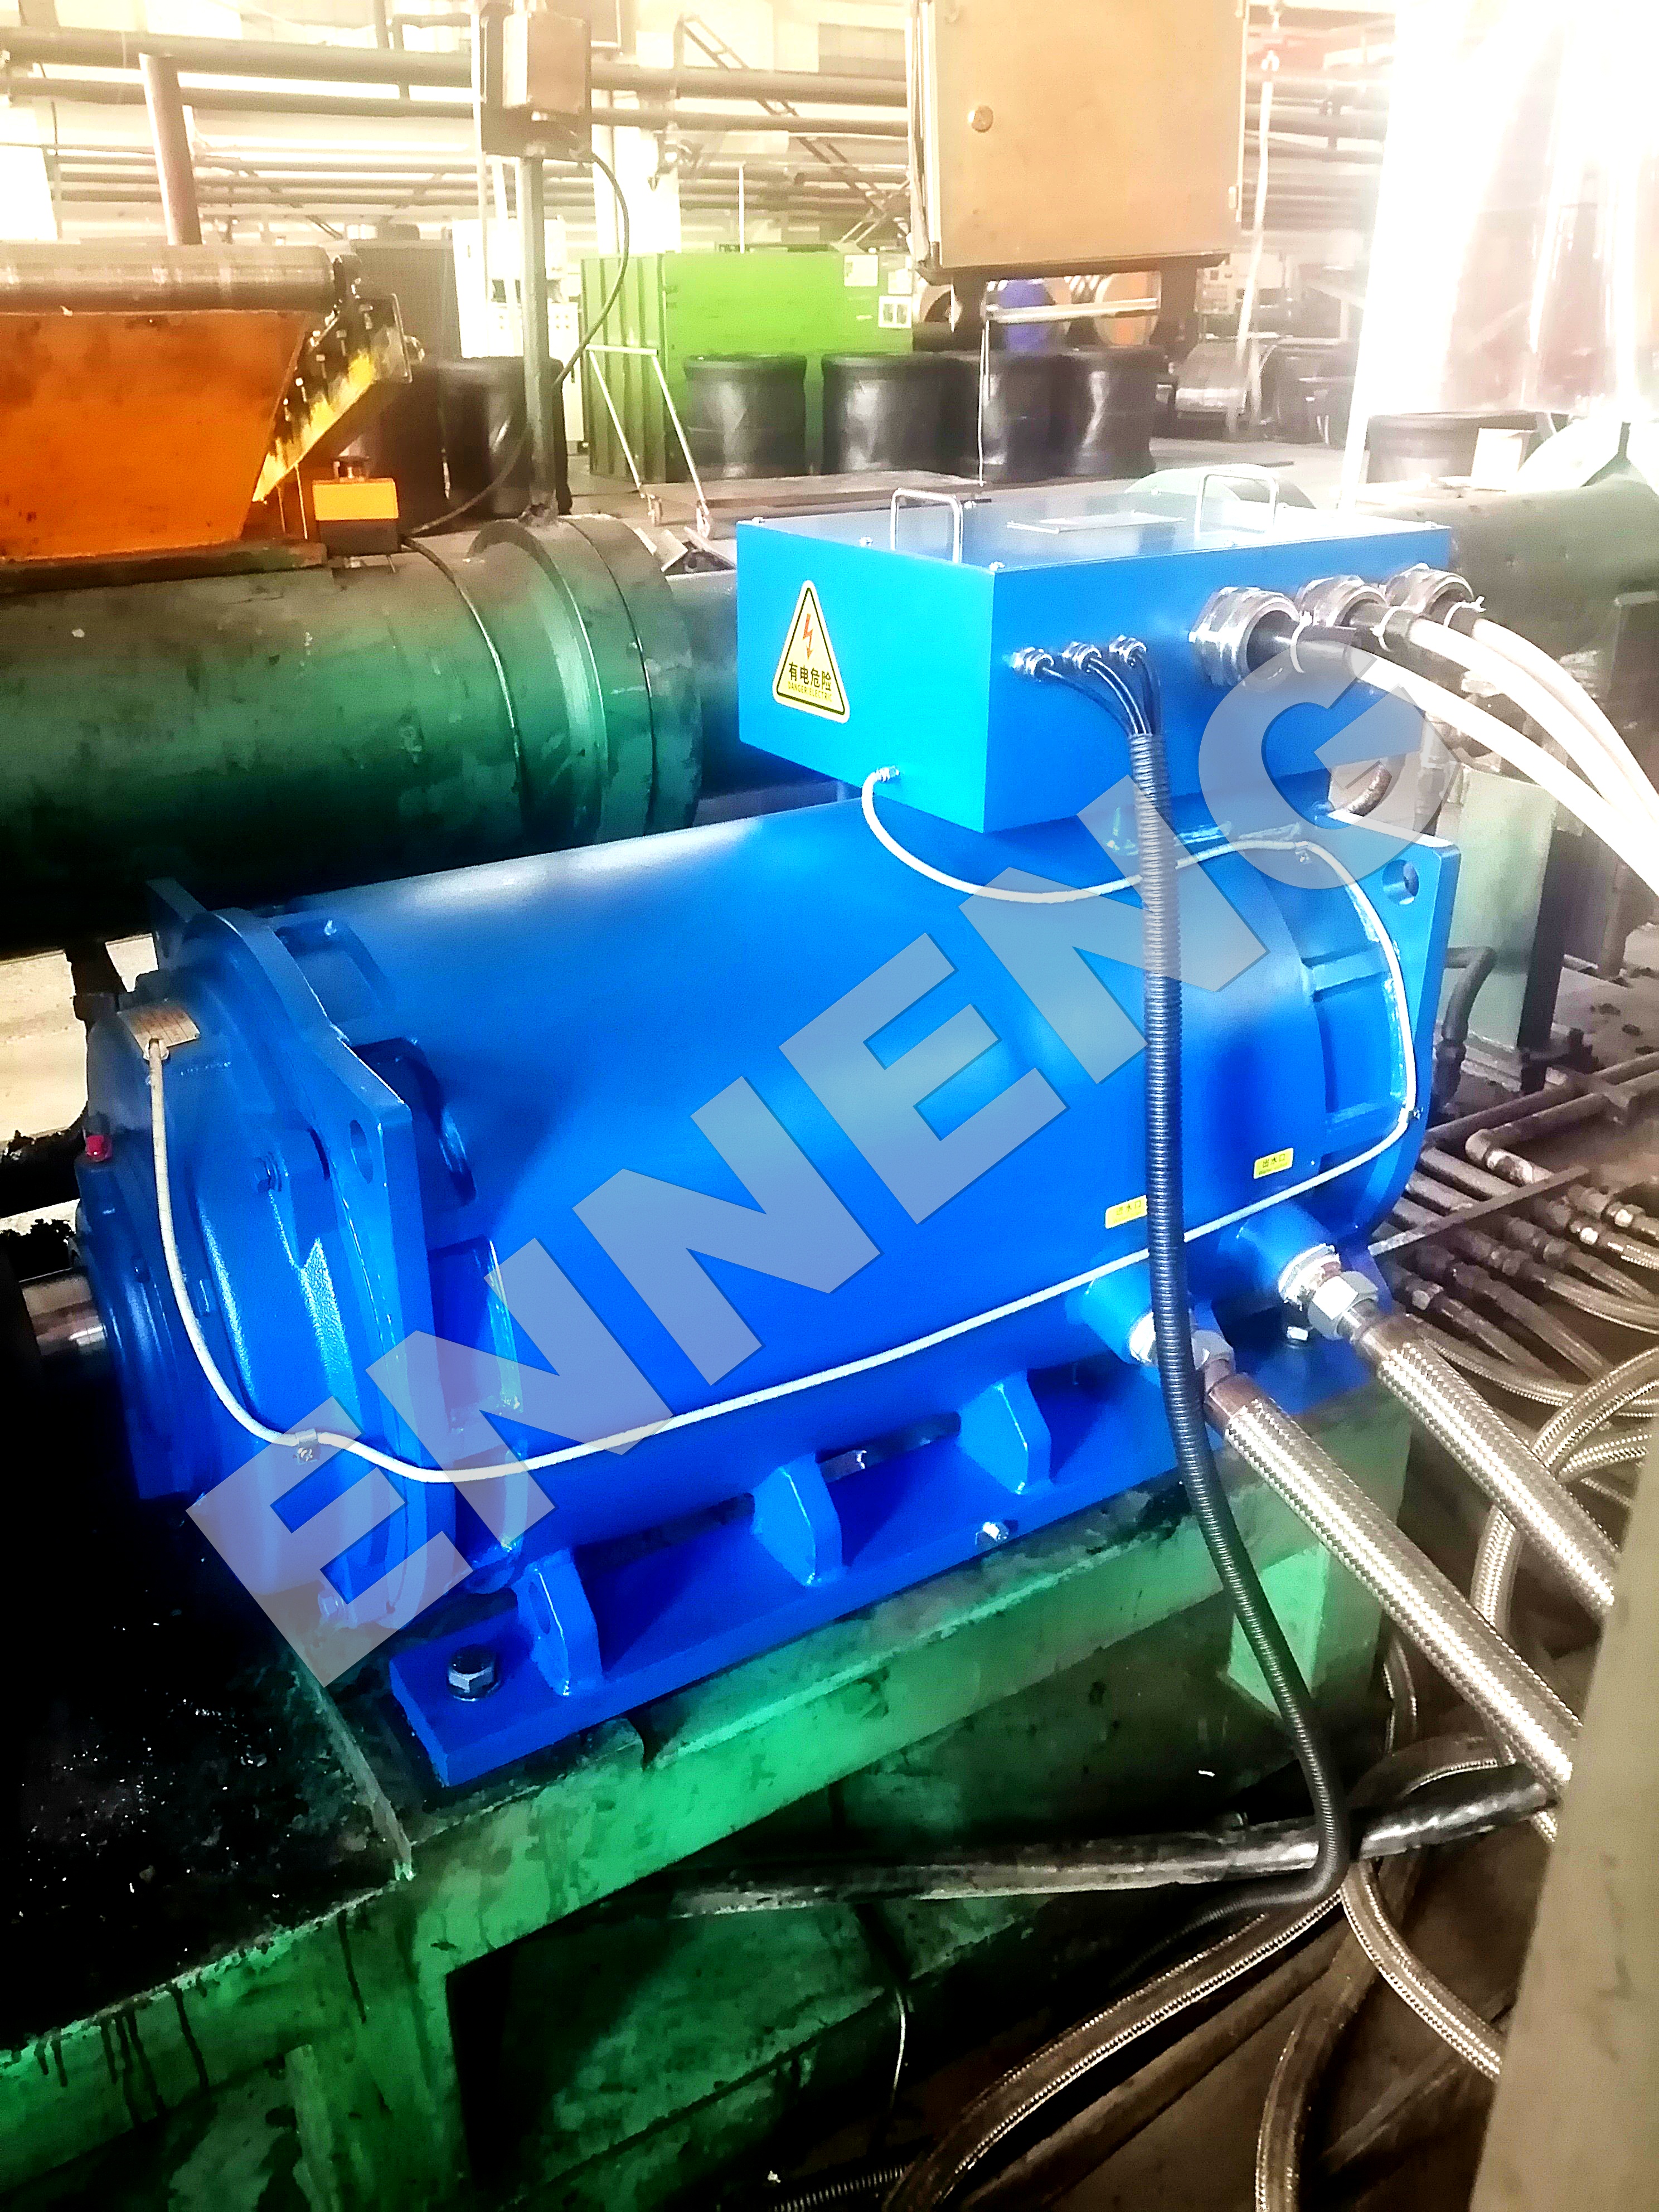
非同期モーターは、ローターのアルミニウムまたは銅バーを磁化するために、工場の電源から無効励磁電流を引き込みます。この連続的な電流の循環により、ローターコア内部で不要な抵抗熱が発生します。 省エネルギー用モーター解決策 ネオジム永久磁石を用いることで、外部からの電流供給なしにローターの磁束を一定に保ちます。ローター内の銅損を排除することで、運転温度を15~25℃低減し、連続生産スケジュール全体において、標準的な誘導駆動方式と比較して即座に3~7%の効率向上を実現します。
産業用製造設備は、定常的な定格負荷条件下で稼働することはほとんどありません。押出機、産業用撹拌機、冷却水ポンプ、換気用ブロワーなどのプロセス機器は、通常、定格出力の30%から70%の間で負荷を変動させながら運転されます。標準的な誘導電動機は、定格容量の半分未満で負荷をかけると、効率が急激に低下します。一方、先進的 省エネルギー用モーター解決策 なモーターは、極めて平坦な効率特性を示し、定格負荷の25%から115%を超える範囲で、ピークのエネルギー変換効率を維持します。この性能により、部分負荷運転時の製造設備における大幅な省電力が実現されます。
電力の力率が低いと、工場内の変圧器に負荷がかかり、配電線路での抵抗損失が増加し、電力会社から高額な力率罰金を課される可能性があります。標準的な誘導電動機は、部分負荷運転時に通常、力率0.75~0.84の範囲で動作します。省エネルギー電動機ソリューションを導入することで、全速度域にわたり力率0.96~0.99を実現できます。力率をほぼ1(単位力率)に近づけることで、無効電力の循環が解消され、工場内の開閉装置への負担が軽減され、送配電網レベルでの間接的な二酸化炭素排出量も削減されます。
企業のカーボン削減KPI達成には、過酷な産業環境下でも信頼性の高いドライブ機器が必要です。ENNENG社は、スーパープレミアム(IE4)およびアルトラプレミアム(IE5)効率基準を満たすよう設計された、低速・高速用永久磁石同期モーターを含む先進的なモーターシステムを製造しています。ENNENG社製モーターの導入により、 省エネルギー用モーター解決策 従来の誘導機器と比較して、製造工場の実効電力消費を10~40%削減可能。
|
導入指標 |
従来型モーターの置き換え |
ENNENG省エネモーター解決策 |
|
変換効率評価 |
IE2/IE3規格 |
IE4/IE5ウルトラプレミアム規格 |
|
動作電圧の柔軟性 |
380V~440V(固定) |
110V~690V(統合型・多用途) |
|
ステータの運転時温度上昇 |
クラスB(80K) |
60K未満 |
|
ダイレクトドライブの可能性 |
極めて限定的(ギアが必要) |
完全なギアレス低速高トルク |
ENNENGが開発した統合製造マトリクスは、5kWから5MWまでの広範な産業用出力範囲をカバーし、110Vから690Vまでの全電圧帯に対応しています。内部温度上昇を60K未満に抑えることで、巻線の絶縁性能を保護し、工場内の放射熱を最小限に抑え、モータ制御センターにおける補助空調負荷を大幅に削減します。
従来のモータ駆動システムでは、負荷側の回転速度に合わせるために、外部の減速機、プーリー、ベルト、カップリングなどを組み合わせます。これらの機械式伝達部品は、歯車の摩擦、軸受のドラッグ、ベルトの曲げ変形などにより、モータ出力の5~20%を消費します。一方、ENNENGの 省エネルギー用モーター解決策 高トルク永久磁石モータは、駆動シャフトに直接接続されるため、中間のギアボックスを完全に不要とします。機械式伝達機構を撤去することで、即座に二桁のエネルギー効率向上を実現するとともに、ギアオイルの廃棄処理も不要になります。
永久磁石モーターを専用の可変周波数制御装置に接続することで、連続的なプロセス最適化が可能になります。流体ポンプや換気設備では、ファンおよびポンプの電力需要は相似則(アフィニティ・ローズ)に従い、運転速度の3乗に比例して変化します。ENNENGの省エネモーターソリューションは、実際の生産要件に応じてシャフト回転速度を精密に制御し、非ピーク時の生産シフトにおいて、指数関数的に大きなエネルギー削減効果を実現します。
企業の温室効果ガス算定およびモーター効率試験は、厳格な国際規格によって規定されています。モーターの電気的効率分類はIEC 60034-30-1に準拠しており、IE1からIE4までの各等級について法定性能基準を定めています。試験および損失分離手法はIEC 60034-2-1に従う必要があり、高精度デジタルトルクトランスデューサおよびパワーアナライザーを用いて、実際の効率数値を検証します。
企業のカーボン・トラッキングは、温室効果ガスプロトコル(GHGプロトコル)の『コーポレート・スタンダード』およびISO 14064-1に準拠する必要があります。これらは、温室効果ガス排出量の算定および報告に関する要件を定めています。また、 省エネルギー用モーター解決策 導入により、ISO 50001エネルギー管理システム認証に基づく監査可能なScope 2のカーボン削減が実現します。電気設備の設置安全はNFPA 70『米国国家電気規程(NEC)』に適合する必要があります。また、現場における振動レベルはISO 10816-3のゾーンA基準を満たす必要があり、振動速度は1.4 mm/s RMS以下でなければなりません。
持続可能性に関するKPIを達成するには、体系的なエネルギー監査と厳格な機器導入が必要です。
まず、工場内の重要な連続運転モーター回路に三相デジタル電力アナライザーを設置します。稼働中の1週間を通じて、実効電力(kW)、皮相電力(kVA)、力率、負荷率をリアルタイムで記録します。既存の誘導モーターが電気効率の低下した状態で動作している、負荷率が60%未満のモーター資産を優先的に対象とします。
駆動対象機械がダイレクトドライブ方式へ移行可能かどうかを評価します。モーターのサイズ選定にあたっては、 省エネルギー用モーター解決策 モーターのトルク出力を、従来の過大な定格表示値ではなく、実際に計測されたプロセス負荷に直接適合させます。モーターを正確にサイズ選定することで、設備投資費用を削減し、新規ドライブが最適な電気効率で動作することを保証します。
モーターの据付後、予知保全の運用ルーティンを確立します。年1回、直流1000Vメガオーム計を用いて巻線の絶縁抵抗を測定し、四半期ごとに校正済み加速度センサーでベアリングの振動スペクトルを監視します。また、自動エネルギー監視メーターを設置し、kWh単位での消費電力削減を継続的に追跡するとともに、その実績に基づき検証済みのエネルギー削減量を、企業のESG報告書向けに認証されたカーボン削減データへと変換します。
完全な永久磁石モーターラインをご確認いただくには、「 ENNENG 製品カタログ 」をご参照のうえ、「 ENNENG モーターソリューション .
工場のエネルギー監査およびモーター脱炭素化に関する技術的なお問い合わせは、ENNENGまでご連絡ください:
A: 産業用モーターが消費する電力は、地域の送配電網において間接的なスコープ2温室効果ガス排出を発生させます。省エネモーターにより1万kWhの電力を節約した場合、 省エネルギー用モーター解決策 — 企業のカーボンフットプリントは、地域の電力網の排出係数に応じて、約4~8トンのCO₂当量分削減されます。これらの検証済み削減効果は、年次サステナビリティ監査の基準を直接満たします。
A: かご形誘導モーターでは、励磁電流を常時供給する必要があるため、負荷が定格の半分を下回ると電気的効率が急激に低下します。一方、永久磁石モーターは、励磁電流を一切必要としない内蔵の磁界を活用します。その結果、 省エネルギー用モーター解決策 負荷率25%から120%の広範囲にわたり優れた効率を維持し、プロセスの流量制御(スロットル)時のエネルギー節約を最大化します。
A: 年間6,000~8,000時間連続運転する機器では、エネルギー消費量が10~40%削減され、ギアボックスの保守が不要になるため、通常1.5~3年で初期投資を回収できます。20年の使用期間を通じて得られるエネルギー削減効果は、モーターの初期購入価格の10倍以上に相当します。


 EN