
why-ie4/ie5-efficiency-motor-becomes-vital-equipment-for-factory-carbonreduction-transformation, why-ie4/ie5-efficiency-motor-becomes-vital-equipment-for-factory-carbonreduction-transformation, /blog
EN

2026/09/14
Atualmente, a maioria das fábricas deve cumprir uma linha de base de carbono observada pela equipe financeira com a mesma atenção dedicada ao plano de produção. Os motores consomem cerca de metade da eletricidade industrial global; portanto, um motor de eficiência IE4/IE5 transforma essa carga em uma vantagem: o mesmo trabalho no eixo é obtido com menos perdas na rede elétrica, e o balanço de carbono diminui sem redução na produção. Uma fábrica têxtil no leste da China chegou a essa conclusão após uma auditoria de 14 meses que revelou que os acionamentos de compressores e bombas representavam 61% da eletricidade consumida no local, levando a fábrica a tratar a cadeia de acionamento como a primeira prioridade de ação.
A fábrica substituiu 120 acionamentos antigos em sopradores, bombas e máquinas de enrolamento por um pacote de motores de eficiência IE4/IE5 para cargas variáveis. Medidores de campo indicaram uma redução de 18 por cento no consumo elétrico dessas cargas no primeiro trimestre. O responsável observou operação mais silenciosa e temperatura mais estável, o que permitiu à equipe ampliar os intervalos de inspeção. O caso demonstra que a redução de emissões de carbono e a economia de custos avançam juntas, e o motor de eficiência IE4/IE5 entregou ambos os benefícios com uma única decisão; assim, a fábrica posteriormente estendeu essa especificação ao circuito de circulação da seção de tingimento.
Unidades antigas IE2 e IE3 ocultam desperdício na forma de calor que nunca atinge o eixo. Ao longo de milhares de horas de operação, alguns pontos percentuais de perda transformam-se numa fatura maior e num fator de emissões mais elevado. Um motor de eficiência IE4/IE5 fecha essa lacuna reduzindo as perdas no cobre e no ferro no projeto do estator e do rotor. As instalações que ignoram essa solução frequentemente adquirem créditos de compensação posteriormente, com um custo total ao longo da vida útil mais elevado. A lição é clara: a eficiência no acionamento gera retorno no mesmo medidor que registra as emissões; portanto, o motor de eficiência IE4/IE5 e a meta de redução de carbono reforçam-se mutuamente, em vez de competirem pelo orçamento.
A classe de eficiência é a fração da energia da rede que se converte em movimento, em vez de calor. Um pequeno ganho em cada máquina multiplica-se ao longo de toda uma fábrica, pois um motor de eficiência IE4/IE5 opera durante longos ciclos repetidos. O motor de eficiência IE4/IE5 situa-se no topo da escala internacional, de modo que cada unidade elimina mais perdas do que a classe imediatamente inferior, e essa diferença aumenta com cada hora adicional de operação.
As perdas dividem-se em cobre do estator e do rotor, núcleo, atrito e perdas dispersas. A transição de um motor IE3 para um motor de eficiência IE4/IE5 reduz tipicamente as perdas totais entre um quinto e um terço, conforme o tamanho do quadro e a velocidade. Esses ganhos resultam de aços laminados superiores, folgas de ar mais estreitas e enrolamentos aprimorados — não de materiais exóticos. Como as perdas escalonam com a carga e o tempo de operação, uma fábrica em três turnos obtém economias maiores do que outra com um único turno, mesmo possuindo o mesmo número de motores; por isso, a classe é mais relevante sob cargas pesadas e operação contínua.
Coloque uma classe em termos de carbono. Um acionamento de 75 kW com 6.000 horas por ano que reduz a demanda da rede elétrica em 3 por cento economiza milhares de quilowatt-hora, e essa redução segue o fator local da rede. Um motor de eficiência IE4/IE5 frequentemente supera esse ganho em comparação com uma referência IE2. Multiplique isso por dezenas de acionamentos idênticos e a redução torna-se reportável sob um padrão de gestão. É essa matemática que leva os compradores, atualmente, a especificar a classe diretamente no pedido, em vez de deixá-la à cargo do fornecedor.
Programas de redução de carbono baseiam-se em gestão energética documentada e regras mínimas de desempenho. O motor de eficiência IE4/IE5 está alinhado com ambos os requisitos e protege o investimento contra alterações futuras; além disso, especificar o motor de eficiência IE4/IE5 também simplifica o rastreamento para auditorias.
A ISO 50001 exige que um local estabeleça uma linha de base energética e acompanhe os ganhos com dados mensurados. A substituição documentada por um motor de eficiência IE4/IE5 é uma ação clara e auditável, verificada pelos auditores em comparação com os medidores. A norma recompensa mudanças permanentes e mensuráveis, exatamente o que uma substituição oferece. Os locais que mantêm a linha de base defendem seu relatório de emissões de carbono perante clientes e instituições financeiras com equipamentos físicos e registros, e o motor de eficiência IE4/IE5 sustenta essa comprovação em cada ciclo de revisão.
O Regulamento de Ecodesign da UE estabelece desempenho mínimo, eliminando progressivamente classes inferiores, enquanto a IEC 60034-30-1 define as classes IE e o método de ensaio. Especificar um motor de eficiência IE4/IE5 mantém uma fábrica à frente desses limites, em vez de forçá-la a alcançá-los tardiamente. Compradores internacionais cada vez mais consideram a classe IE como critério de qualificação; portanto, essa escolha protege o acesso ao mercado. Ler a regulamentação juntamente com a placa de identificação evita a aquisição de uma unidade mais barata que falhe numa auditoria futura, gerando custos superiores às economias obtidas.
A unidade certa exige mais do que a classe superior; o sistema deve permitir que ela atinja sua classificação nominal, e o Motor de Eficiência IE4/IE5 apresenta o melhor desempenho quando combinado com a carga real que atende diariamente.
Liste todas as cargas com potência, regime de operação e classe de corrente, depois ordene-as por horas de funcionamento — não por tamanho. Combine um Motor de Eficiência IE4/IE5 com cargas acima de um limiar bem definido, pois essas geram retorno financeiro mais rápido. Verifique tensão, tipo de carcaça e refrigeração em comparação com a configuração existente, para que a substituição não exija obras civis. Confirme o método de controle: inversores de frequência aumentam a economia quando a carga varia. Mantenha um registro de uma página por máquina, com os dados das placas de identificação antiga e nova, o que torna a reivindicação comprovável e mantém o Motor de Eficiência IE4/IE5 responsável por sua classificação nominal.
A eficiência conquistada na compra se deteriora sem cuidados adequados. Limpe os caminhos de refrigeração, verifique os rolamentos e mantenha o alinhamento para que o motor de eficiência IE4/IE5 opere com as perdas projetadas, em vez de combater arrasto. Varreduras térmicas realizadas em paradas programadas detectam desgaste precoce antes que ele aumente as perdas. Acompanhe a potência por unidade de saída a cada trimestre; um aumento indica a necessidade de manutenção. As instalações que incorporam essas práticas ao plano mantêm as economias durante toda a vida útil do equipamento, em vez de perdê-las parcialmente por negligência — o que protege a viabilidade econômica e o investimento no motor de eficiência IE4/IE5.
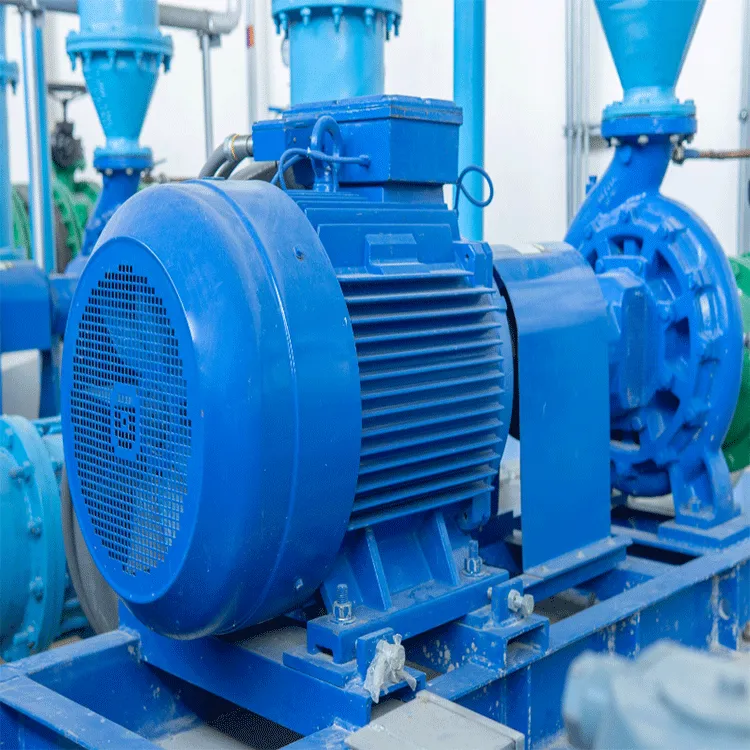
Um motor de eficiência IE4/IE5 converte mais eletricidade da rede em trabalho no eixo e perde menos energia na forma de calor, de modo que a mesma produção consome menos potência. Como a eletricidade da rede possui um fator de carbono, um consumo menor significa emissões reduzidas para uma saída idêntica. Essa economia se repete a cada hora de operação e se acumula em muitas máquinas, razão pela qual essa classe aparece diretamente no relatório de carbono de uma fábrica e apoia declarações mensuráveis de redução conforme as normas de gestão energética.
O IE5 situa-se acima do IE4 na escala internacional e reduz ainda mais as perdas; portanto, o retorno do investimento depende das horas de operação e do preço local da energia elétrica. Em regime contínuo de três turnos, a economia adicional frequentemente recupera o custo extra dentro da vida útil do motor, enquanto, em regime leve, a diferença pode não justificar o investimento. Um cálculo simples de energia ao longo da vida útil por máquina indica o ponto de equilíbrio, e compradores internacionais podem exigir essa classe superior independentemente do retorno, para acesso ao mercado.
Em muitos casos, um motor de eficiência IE4/IE5 se adapta ao mesmo suporte e eixo da unidade que substitui, mas a tensão de alimentação, a frequência, a carcaça e o sistema de refrigeração devem corresponder às condições do local. Os inversores de frequência podem exigir ajustes ou substituição para garantir uma combinação adequada. Uma avaliação no local antes da compra evita retrabalho civil e tempo de inatividade. Quando o perfil de carga mudou desde a instalação, redimensionar durante a troca permite obter economias adicionais além do ganho associado à classe de eficiência.
A norma IEC 60034-30-1 define as classes de eficiência IE, de IE1 a IE5, bem como o método de ensaio subjacente à classificação indicada na placa de identificação. As regulamentações de projeto ecológico em diversas regiões estabelecem, então, classes mínimas que podem ser comercializadas ou instaladas. Especificar a classe conforme a norma IEC garante uma linguagem de aquisição precisa e comparável entre fornecedores, evitando confusão entre uma classificação comprovada por ensaio e uma declaração meramente promocional.
Nenhum regime especial é necessário, mas a economia depende de manter a unidade próxima à sua perda projetada. Limpar as aletas de refrigeração, lubrificar corretamente os rolamentos, garantir um bom alinhamento e realizar verificações térmicas periódicas preservam a eficiência e evitam falhas precoces. Monitorar a potência por unidade de saída identifica desvios. Essas etapas se encaixam em um plano existente e têm baixo custo, mas protegem as economias de carbono e de custos ao longo da vida útil total do motor.
Classifique as cargas acionadas pelas horas anuais de operação e pela classe atual, depois substitua primeiro os usuários contínuos mais pesados, pois eles recuperam o custo mais rapidamente e reduzem mais carbono. Um plano em fases que prioriza o quartil superior das horas de operação frequentemente entrega a maior parte da economia no local com apenas uma fração das unidades. Manter um registro individualizado com as especificações técnicas de cada máquina torna o resultado mensurável e sustentável para auditorias e relatórios aos clientes.


 EN