
why-ie4/ie5-efficiency-motor-becomes-vital-equipment-for-factory-carbonreduction-transformation, why-ie4/ie5-efficiency-motor-becomes-vital-equipment-for-factory-carbonreduction-transformation, /blog
EN

2026/09/14
La plupart des usines doivent désormais respecter un seuil d’émissions carbone que l’équipe financière surveille aussi attentivement que le plan de production. Les moteurs consomment environ la moitié de l’électricité industrielle mondiale ; ainsi, un moteur à rendement IE4/IE5 transforme cette charge en avantage : le même travail mécanique sur l’arbre est fourni au réseau avec moins de pertes, et le bilan carbone se réduit sans diminuer la production. Une filature située dans l’est de la Chine est parvenue à cette conclusion après un audit de 14 mois ayant révélé que les entraînements de compresseurs et de pompes représentaient 61 % de la consommation électrique du site, ce qui a conduit l’usine à considérer la chaîne d’entraînement comme la première cible d’action.
L’usine a remplacé 120 anciens moteurs sur des soufflantes, des pompes et des machines à bobiner par un ensemble de moteurs à rendement IE4/IE5 destiné aux charges variables. Des compteurs installés sur site ont révélé une baisse de 18 % de la consommation électrique sur ces équipements au cours du premier trimestre. Le responsable a noté un fonctionnement plus silencieux et une température plus stable, ce qui a permis à l’équipe d’allonger les intervalles d’inspection. Cette étude démontre que la réduction des émissions de carbone et la maîtrise des coûts peuvent progresser de concert : le choix d’un moteur à rendement IE4/IE5 a permis d’obtenir les deux résultats en une seule décision, si bien que l’usine a ensuite étendu cette spécification au circuit de circulation du département de teinture.
Les anciens moteurs des classes IE2 et IE3 dissimulent des pertes sous forme de chaleur qui n’atteint jamais l’arbre. Sur des milliers d’heures de fonctionnement, quelques points de perte se traduisent par une facture plus élevée et un facteur d’émissions accru. Un moteur à haut rendement IE4/IE5 comble cet écart en réduisant les pertes cuivre et fer dans la conception du stator et du rotor. Les installations qui négligent ce gain d’efficacité achètent souvent ultérieurement des crédits carbone, à un coût total sur la durée de vie plus élevé. La leçon est claire : l’efficacité au niveau de l’entraînement se traduit directement sur le même compteur qui mesure les émissions ; ainsi, le moteur à haut rendement IE4/IE5 et l’objectif carbone se renforcent mutuellement, plutôt que de rivaliser pour le budget.
La classe d’efficacité correspond à la proportion d’énergie prélevée sur le réseau qui se transforme en mouvement plutôt qu’en chaleur. Un faible gain à chaque niveau de conversion s’accumule dans une usine entière, car un moteur à haut rendement IE4/IE5 fonctionne pendant de longs cycles répétés. Le moteur à haut rendement IE4/IE5 occupe le sommet de l’échelle internationale : chaque unité réduit davantage les pertes que la classe inférieure, et cet écart s’accroît à chaque heure supplémentaire de fonctionnement.
Les pertes se décomposent en pertes cuivre au stator et au rotor, pertes fer, pertes par frottement et pertes parasites. Le passage d’un moteur IE3 à un moteur à haut rendement IE4/IE5 réduit généralement les pertes totales d’un cinquième à un tiers, selon la dimension de la carcasse et la vitesse de rotation. Ces gains proviennent principalement d’un acier pour tôles minces amélioré, d’un entrefer plus serré et d’un bobinage optimisé, et non de matériaux exotiques. Comme les pertes varient avec la charge et la durée de fonctionnement, une usine fonctionnant en trois postes réalise des économies plus importantes qu’une usine à un seul poste comportant le même nombre de moteurs ; c’est pourquoi la classe d’efficacité revêt une importance particulière en régime intensif et continu.
Exprimez une classe en termes de carbone. Un entraînement de 75 kW fonctionnant 6 000 heures par an et réduisant la consommation du réseau de 3 % permet d’économiser des milliers de kilowattheures, et cette réduction suit le facteur local du réseau. Un moteur à haut rendement IE4/IE5 dépasse souvent ce gain par rapport à un moteur de référence IE2. Multipliez ce gain par des dizaines d’entraînements identiques, et la réduction devient déclarable selon une norme de gestion. C’est ce calcul qui pousse désormais les acheteurs à spécifier la classe directement dans la commande, plutôt que de la laisser à l’appréciation du fournisseur.
Les programmes carbone reposent sur une gestion énergétique documentée et sur des règles minimales de performance. Le moteur à haut rendement IE4/IE5 est conforme aux deux exigences et protège l’investissement contre toute modification ultérieure ; en outre, sa spécification simplifie la traçabilité lors des audits.
ISO 50001 exige qu’un site établisse une ligne de base énergétique et suive les gains à l’aide de données mesurées. Le remplacement documenté d’un moteur par un moteur à rendement IE4/IE5 constitue une action claire et vérifiable, que les auditeurs confrontent aux relevés des compteurs. La norme récompense les changements permanents et mesurables, ce que permet précisément un remplacement. Les sites qui conservent leur ligne de base défendent leur rapport carbone auprès de leurs clients et de leurs prêteurs à l’aide de composants matériels et de journaux d’enregistrement ; le moteur à rendement IE4/IE5 appuie cette preuve à chaque cycle d’audit.
Le règlement européen Ecodesign fixe des performances minimales destinées à éliminer progressivement les classes inférieures, tandis que la norme IEC 60034-30-1 définit les classes IE et la méthode d’essai correspondante. Spécifier un moteur à rendement IE4/IE5 permet à une usine de rester en avance sur ces exigences, plutôt que de devoir les satisfaire in extremis. De plus en plus, les acheteurs à l’exportation considèrent la classe IE comme un critère de sélection : ce choix préserve donc l’accès aux marchés. Lire la réglementation en comparant ses dispositions à la plaque signalétique évite d’acheter une unité moins chère qui échouerait à un audit futur, entraînant des coûts supérieurs aux économies réalisées.
Le bon moteur requiert plus qu’une simple classe élevée : le système doit lui permettre d’atteindre sa puissance nominale, et le moteur à haut rendement IE4/IE5 fonctionne au mieux lorsqu’il est adapté à la charge réelle qu’il alimente chaque jour.
Répertorier chaque charge avec sa puissance, son régime de service et sa classe de courant, puis les classer par nombre d’heures de fonctionnement — et non par taille. Associer un moteur à haut rendement IE4/IE5 aux charges dépassant un seuil clair, car celles-ci offrent le retour sur investissement le plus rapide. Vérifier que la tension, l’enceinte et le système de refroidissement sont compatibles avec l’encombrement existant afin d’éviter tout travaux de génie civil. Confirmer la méthode de commande : les variateurs de vitesse ajoutent des économies lorsque la charge varie. Conserver, pour chaque machine, une fiche synthétique d’une page comportant les données des plaques signalétiques anciennes et nouvelles, ce qui rend la revendication vérifiable et garantit que le moteur à haut rendement IE4/IE5 respecte bien sa puissance nominale.
L’efficacité gagnée à l’achat s’effrite sans entretien. Nettoyez les circuits de refroidissement, vérifiez les roulements et maintenez l’alignement afin que le moteur à haut rendement IE4/IE5 fonctionne à ses pertes conçues au lieu de lutter contre des résistances. Des analyses thermiques effectuées aux arrêts planifiés détectent l’usure précoce avant qu’elle n’entraîne une augmentation des pertes. Suivez la puissance consommée par unité de production chaque trimestre : toute hausse signale un besoin d’intervention. Les installations qui intègrent ces pratiques dans leur plan conservent les économies sur toute la durée de vie utile, plutôt que d’en perdre une partie par négligence — ce qui protège à la fois la rentabilité du projet et l’investissement dans le moteur à haut rendement IE4/IE5.
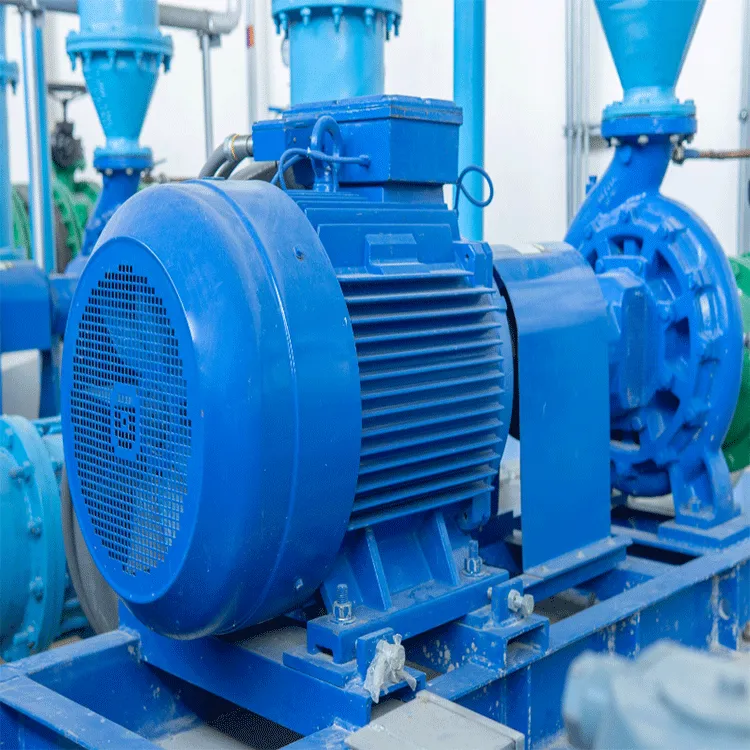
Un moteur de rendement IE4/IE5 transforme une plus grande partie de l’électricité du réseau en travail mécanique sur l’arbre et en dissipe moins sous forme de chaleur, ce qui réduit la puissance absorbée pour une production identique. Comme l’électricité du réseau comporte un facteur carbone, une absorption moindre implique des émissions plus faibles pour une même production. Cette économie se répète à chaque heure de fonctionnement et s’accumule sur de nombreuses machines, ce qui explique pourquoi cette classe apparaît directement dans le rapport carbone d’une usine et soutient des allégations vérifiables de réduction dans le cadre des normes de gestion énergétique.
L’IE5 se situe au-dessus de l’IE4 sur l’échelle internationale et réduit davantage les pertes ; le retour sur investissement dépend donc des heures de fonctionnement et du prix local de l’électricité. En service continu à trois postes, l’économie supplémentaire permet souvent de récupérer la prime dans la durée de vie du moteur, tandis qu’en service léger, l’écart peut ne pas justifier le coût. Un simple calcul énergétique sur la durée de vie de chaque moteur permet de déterminer le seuil de rentabilité, et les acheteurs à l’exportation peuvent exiger cette classe supérieure indépendamment du retour sur investissement afin d’accéder à certains marchés.
Dans de nombreux cas, un moteur à rendement IE4/IE5 s’adapte au même emplacement et à la même tige que l’unité qu’il remplace, mais la tension d’alimentation, la fréquence, l’enceinte et le système de refroidissement doivent correspondre aux conditions sur site. Les variateurs de vitesse peuvent nécessiter des ajustements ou un remplacement afin d’assurer une compatibilité correcte. Une étude préalable sur site avant l’achat évite les travaux de réaménagement civils et les temps d’arrêt. Lorsque le profil de charge a évolué depuis l’installation initiale, un redimensionnement effectué lors du remplacement permet de réaliser des économies supplémentaires, au-delà du gain lié à la classe de rendement.
La norme IEC 60034-30-1 définit les classes de rendement IE, allant de IE1 à IE5, ainsi que la méthode d’essai sous-jacente à la valeur indiquée sur la plaque signalétique. Des réglementations relatives à la conception écologique (Ecodesign) applicables dans plusieurs régions fixent ensuite les classes minimales autorisées à la vente ou à l’installation. La spécification de la classe conformément à la norme IEC garantit une formulation précise et comparable dans les appels d’offres, ce qui évite toute confusion entre une valeur mesurée et une simple déclaration marketing.
Aucun régime particulier n’est requis, mais les économies dépendent du maintien de l’unité à proximité de ses pertes conçues. Le nettoyage des ailettes de refroidissement, la lubrification correcte des roulements, un bon alignement et des vérifications thermiques périodiques préservent le rendement et empêchent une défaillance prématurée. Le suivi de la puissance par unité de production signale toute dérive. Ces mesures s’intègrent facilement à un plan existant et coûtent peu, tout en protégeant les économies de coûts et d’émissions carbone sur toute la durée de vie utile du moteur.
Classez les charges entraînées selon leurs heures de fonctionnement annuelles et leur classe actuelle, puis remplacez en priorité les utilisateurs les plus intensifs et continus, car ils permettent le retour sur investissement le plus rapide et la réduction la plus importante des émissions carbone. Un plan progressif ciblant le quart supérieur des heures de fonctionnement permet souvent d’obtenir la majeure partie des économies sur site avec seulement une fraction des unités concernées. Tenir un registre individuel des plaques signalétiques pour chaque machine rend les résultats mesurables et justifiables lors des audits et des rapports destinés aux clients.


 EN