
why-mining-industrial-motor-needs-highgrade-antiimpact-design-for-underground-mining-environments, why-mining-industrial-motor-needs-highgrade-antiimpact-design-for-underground-mining-environments, /blog
EN

2026/09/15
W kopalniach podziemnych rudę drobi się bezpośrednio przy ścianie roboczej, aby zmniejszyć koszty transportu, a ta praca bardzo obciąża napęd. Przemysłowy silnik górniczy stosowany w rozdrabniaczach, łamakach zasilaczy lub kruszarkach podziemnych narażony jest na uderzenia, jakich nie spotyka się w zakładach powierzchniowych: metal obcy, nieregularne zasilanie surowcem oraz nagłe zakleszczenie spowodowane wpadnięciem głazy między wały. Standardowe jednostki przemysłowe zaprojektowane do pracy przy stałych obciążeniach szybko ulegają awarii w takich warunkach, ponieważ charakter obciążenia nie polega na dostarczaniu stałej mocy, lecz na serii gwałtownych, impulsowych obciążeń momentem obrotowym i siłą osiową, których parametry nie są podawane w danych znamionowych. Dlatego przemysłowy silnik górniczy funkcjonuje albo zawodzi w zależności od swojej klasy odporności na wstrząsy, a nie od wartości stałej mocy podanej na tabliczce znamionowej.
Jedna podziemna stacja rozdrabniania straciła napęd pierwotny, gdy uszkodzony wiertak i stalowa nakrętka wpadły razem do przewodu zasilania. Przemysłowy silnik górniczy zinterpretował zakleszczenie jako ogromny skok momentu obrotowego, a następnie pracował przez tydzień z wygiętą wałem i uszkadzanym łożyskiem, zanim został wyłączone. Rozbiora wykazała, że uderzenie przesunęło wirnik i spowodowało pęknięcie gniazda łożyska, podczas gdy obudowa odkształciła się na tyle, że sprzęgło wyszło z osi. Stacja straciła produkcję przez dwa dni, a koszt remontu przekroczył cenę odpowiednio dobranego zamiennika, ponieważ uszkodzenia były mechaniczne, nie elektryczne.
Uderzenie spowodowane zablokowaniem przenoszone jest przez sprzęgło i rozprzestrzenia się w postaci momentu obrotowego oraz siły osiowej wzdłuż wału i łożysk. Silnik przemysłowy do górnictwa z elastycznym lub za małym sprzęgłem pozwala, by ten impuls uderzeniowy dotarł do uzwojenia i bieżni łożyska, gdzie zaczynają się fałszywe brinelling i tarcie. Każdy kamień powodujący zablokowanie generuje silny impuls, który wygina wał i poluzowuje nogi silnika. Nawet w przypadku braku pełnego zablokowania stałe wahania nieregularnego dopływu materiału działają w ten sam sposób, dlatego silnik przemysłowy do górnictwa musi pochłaniać i izolować uderzenie zamiast przekazywać je do wirujących elementów.
Wysoka klasa ochrony wynika z inżynierskiego projektowania, a nie z deklaracji: sztywny wał, łożyska o podwyższonej wytrzymałości oraz obudowa ograniczająca odkształcenia pod wpływem uderzenia. Silnik przemysłowy do górnictwa uzyskuje swoją klasę dzięki zapasowi mechanicznemu w każdej ścieżce obciążenia, dzięki czemu uderzenie trafia w bezpieczne miejsce zamiast w wirnik.
Silnik przemysłowy do zastosowań górniczych wymaga sztywnego wału i zablokowanego wirnika, aby zakleszczenie nie spowodowało przesunięcia masy i nie wywołało niestabilności. Jednostki przeznaczone do kruszenia są wyposażone w łożyska wałkowe sferyczne dobrano pod obciążenia udarowe, a ich gniazda są zaprojektowane tak, aby nie pękały pod wpływem impulsów. Utrzymanie uzwojenia zapobiega wzdłużnemu uderzeniu, a szczelina powietrzna pozostaje stabilna dzięki braku odkształceń ramy. Silnik przemysłowy do zastosowań górniczych, który zachowuje swoją geometrię po zakleszczeniu, nadal pracuje; natomiast słabo skonstruowany silnik stopniowo wpada w awarię w kolejnych zmianach.
Łącznik stanowi pierwszą linię obrony przed wstrząsami, dlatego silnik przemysłowy do zastosowań górniczych przeznaczony do tego zadania wykorzystuje łącznik o niskiej sztywności skrętnej lub łącznik z elementem ścinanym, który pochłania zakleszczenie zamiast przekazywać je dalej. Korpus musi zachować sztywność pod wpływem siły wzdłużnej, dlatego wzmocnione stopy i obudowa ograniczająca ugięcie są lepszym rozwiązaniem niż cienka powłoka. Elastyczne podpory mogą znosić wysokoczęstotliwościowe drgania, nie dopuszczając przy tym do przesuwania się zespołu poza oś, a silnik przemysłowy do zastosowań górniczych osiąga najlepsze efekty, gdy korpus i łącznik dzielą obciążenie. W warunkach podziemnych ten sam sprzęt traktuje wstrząsy jako codzienne zdarzenie, a nie rzadkość.
Kody górnicze i maszynowe przekształcają wstrząsy i równowagę w liczby, które można zweryfikować na miejscu. Silnik przemysłowy do zastosowań górniczych spełniający te wymagania odpowiada zarówno specyfikacji producenta oryginalnego sprzętu (OEM), jak i codziennym realiom, dlatego wymagania powinny wynikać z przeprowadzanych testów, a nie z katalogu.
Norma ISO 1940-1 określa klasy wyważania dla maszyn wirujących; ścisła klasa lepiej wytrzymuje zablokowanie, ponieważ rozpoczyna się od niskiego poziomu niezrównoważenia. Norma IEC 60034-14 dotyczy wibracji mechanicznych i określa granice oraz metody pomiaru, które ujawniają dryfowanie silnika przemysłowego do górnictwa po uderzeniu. Norma ISO 10816 dodatkowo określa ocenę wibracji maszyn w układzie sprzężonym, dzięki czemu na miejscu można monitorować cały układ napędowy. Razem te normy przekształcają sprawdzanie po wstrząsie w obiektywny pomiar zamiast domysłu.
Specyfikacje producentów OEM dla górnictwa często wymagają testu odporności na wstrząs lub przeciążenie przed wysyłką napędu, ponieważ silnik przemysłowy do górnictwa oznaczony wyłącznie dla obciążenia ustalonego nie przetrwa zablokowania. Zleceniodawca powinien zażądać danych z tego testu oraz powtórzyć pomiar wibracji podczas uruchamiania, a następnie rejestrować go co kwartał. Silnik przemysłowy do górnictwa zaakceptowany w ten sposób jest potwierdzony pod względem odporności na uderzenia, a nie jedynie zakłada się ją; ponadto rejestracja pozwala wykryć dryfowanie przed awarią, a nie po niej.
Uzyskanie wartości z urządzenia zależy tak samo od kruszarki, jak i od tabliczki znamionowej. Silnik przemysłowy do górnictwa osiąga swoje dane znamionowe wyłącznie wtedy, gdy zarówno specyfikacja, jak i obsługa są dopasowane do warunków eksploatacji; oba te etapy wymagają jednej i tej samej listy kontrolnej.
Zanim poprosisz o oferty, określ wpływ czynników: rozmiar materiału do zgniatania, ryzyko wtargnięcia obcych przedmiotów, moment blokady oraz typ połączenia. Silnik przemysłowy do górnictwa powinien być dostarczany z łożyskami ciężkiego typu, zarejestrowaną klasą wyważenia oraz ramą ograniczającą ugięcie. Potwierdź, że połączenie jest zaprojektowane na udary, a podstawy są wzmocnione; zażądaj również danych z testów udarowych od producenta. Gdy wymagania formułuje się w ten sposób, odbiorca otrzymuje urządzenie sprawdzone pod kątem odporności na blokadę, a nie tylko pod kątem prędkości zapisanej na tabliczce znamionowej.
Planuj kontrole w oparciu o elementy, które ulegają uszkodzeniom pod wpływem obciążeń udarowych: temperaturę łożysk, pęknięcia podstawy, stan sprzęgła oraz trend drgań. Silnik przemysłowy do górnictwa wymaga pomiaru po każdym zgłoszonym zablokowaniu lub wstrząsie, a nie tylko w ramach ustalonej trasy kontrolnej. Rejestruj równowagę i drgania co kwartał, ponieważ rosnący trend wskazuje na nadchodzące problemy jeszcze przed wystąpieniem awarii. Ponownie dokręć śruby mocujące podstawę i sprawdź sprzęgło w odstępach określonych przez charakter obciążenia, ponieważ w warunkach podziemnych ta sama maszyna traci ustawienie znacznie szybciej niż na czystej powierzchni podłogi.
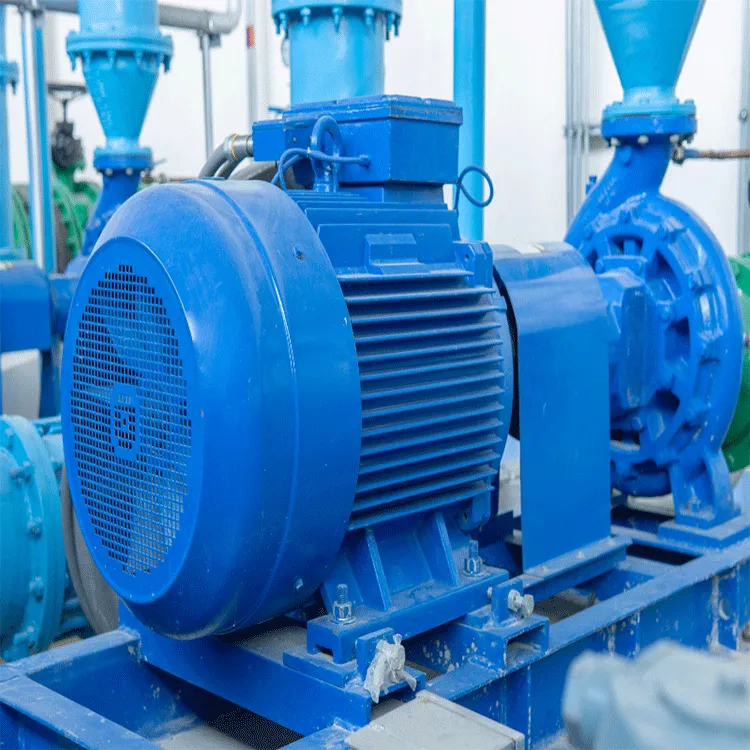
Kruszarki podziemne napotykają metal obcy, nieregularne zasilanie i nagłe zakleszczenia – problemy, z jakimi napędy powierzchniowe nigdy się nie spotykają. Bez konstrukcji odpornych na uderzenia szczytowy moment obrotowy przenosi się na wał i łożyska, gdzie zaczynają się fałszywe brinellowanie i tarcie. Konstrukcja antyudarowa z miękkim połączeniem i ciężkimi łożyskami pochłania zakleszczenie, dzięki czemu wirujące części pozostają prawidłowo wyśrodkowane. Obciążenie to seria gwałtownych wstrząsów, a nie stałe obciążenie, więc jedynie stała wartość nominalna nie może oddać tego zagrożenia.
Zazwyczaj najpierw uszkadzane są połączenie i gniazdo łożyska, a dopiero potem wstrząs dociera do wału. Słabe połączenie przekazuje szczytowy moment obrotowy na bieżnię łożyska, powodując fałszywe brinellowanie, podczas gdy cienka obudowa ulega odkształceniom i wypycha połączenie z osi. Części elektryczne często przeżywają zakleszczenie, podczas gdy rdzeń mechaniczny ulega awarii – dlatego po zakleszczeniu kontrola musi obejmować nie tylko uzwojenia, ale także konstrukcję i łożyska.
ISO 1940-1 definiuje klasy wyważania dla maszyn wirujących, IEC 60034-14 określa granice wibracji i metody badań silników, a ISO 10816 ocenia wibracje całego zestawu sprzężonego. W odniesieniu do wszystkich trzech standardów napęd po uderzeniu daje jednoznaczny wynik pomiaru zamiast szacunkowego oszacowania. Te normy pozwalają na potwierdzenie, że maszyna nadal pracuje prawidłowo, a także czynią śledzenie trendów użytecznym, ponieważ zarówno wartość bazowa, jak i graniczna pochodzą z badań.
Tylko tam, gdzie podawanie surowca jest kontrolowane, a ryzyko wpadnięcia obcych przedmiotów niskie; nawet wtedy jednak uderzenie spowodowane zaklinowaniem przekracza większość ratingów powierzchniowych. Odpowiedni układ wyposażony jest w łożyska ciężkiego typu, sprzęgło odpornościowe na uderzenia oraz ramę o ograniczonej odkształceniowości – cechy, których brakuje w standardowym silniku. Montaż silnika z katalogu w celu obniżenia kosztów zwykle kończy się niepowodzeniem podczas inspekcji i serwisu, ponieważ zaklinowanie obciąża każdy złącza, które w dokumentacji technicznej nigdy nie było uwzględnione przy rzeczywistym obciążeniu górniczym.
Kontrole powinny odbywać się po zdarzeniach zakleszczenia, a nie wyłącznie zgodnie z harmonogramem. Odczyt po każdym zgłoszonym przypadku przesunięcia lub zakleszczenia oraz zarejestrowana przeglądarka co kwartał pozwalają wczesno wykryć problemy. Należy śledzić temperaturę łożysk, pęknięcia stóp oraz stan sprzęgieł, ponieważ te elementy ulegają uszkodzeniu wcześniej niż uzwojenia. Rosnąca tendencja sygnalizuje nadchodzącą awarię, a warunki podziemne skracają bezpieczny margines w porównaniu do czystej instalacji na powierzchni.
Tak, ponieważ zapobiega awariom mechanicznym, które powodują wielodniowe postoje kruszarki. Mocne łożyska i sprzęgło odporno na wstrząsy zapobiegają awariom typu wygięty wał czy przesuwający się napęd, które powodują postoje całej stacji. Mniejsza liczba nieplanowanych przerw w pracy oraz mniejsza liczba remontów przeważa niż niższa cena zakupu, ponieważ prawdziłą stratą w warunkach podziemnych jest ruda, która pozostaje nieprzetworzona, podczas gdy kruszarka czeka na wymianę.


 EN