
how-direct-drive-motor-solves-the-problem-of-transmissionlink-energy-loss-of-traditional-mechanical-equipment, how-direct-drive-motor-solves-the-problem-of-transmissionlink-energy-loss-of-traditional-mechanical-equipment, /blog
EN

2026/10/15
대규모 펄프 및 제지 공장, 화학 혼합 탱크, 도시 하수 처리용 교반 탱크에서는 고속 유도 모터, 유체 결합기, V벨트, 다단계 감속 기어박스로 구성된 복잡한 기계식 구동 장치가 높은 비틀림 응력 하에서 지속적으로 작동한다. 정비 기술자들은 자주 과열된 감속기 오일 집유조, 늘어난 구동 벨트, 긴 중간 구동 샤프트의 약간의 각도 불정렬로 인한 베어링 조기 파손 문제에 직면한다. 기어박스 오일 실이 고장 나거나 최대 부하 시 기계식 커플링이 절단될 때마다 전체 생산 라인은 비용이 많이 드는 예기치 않은 가동 중단과 수작업 중심의 기계적 정비를 겪게 된다.
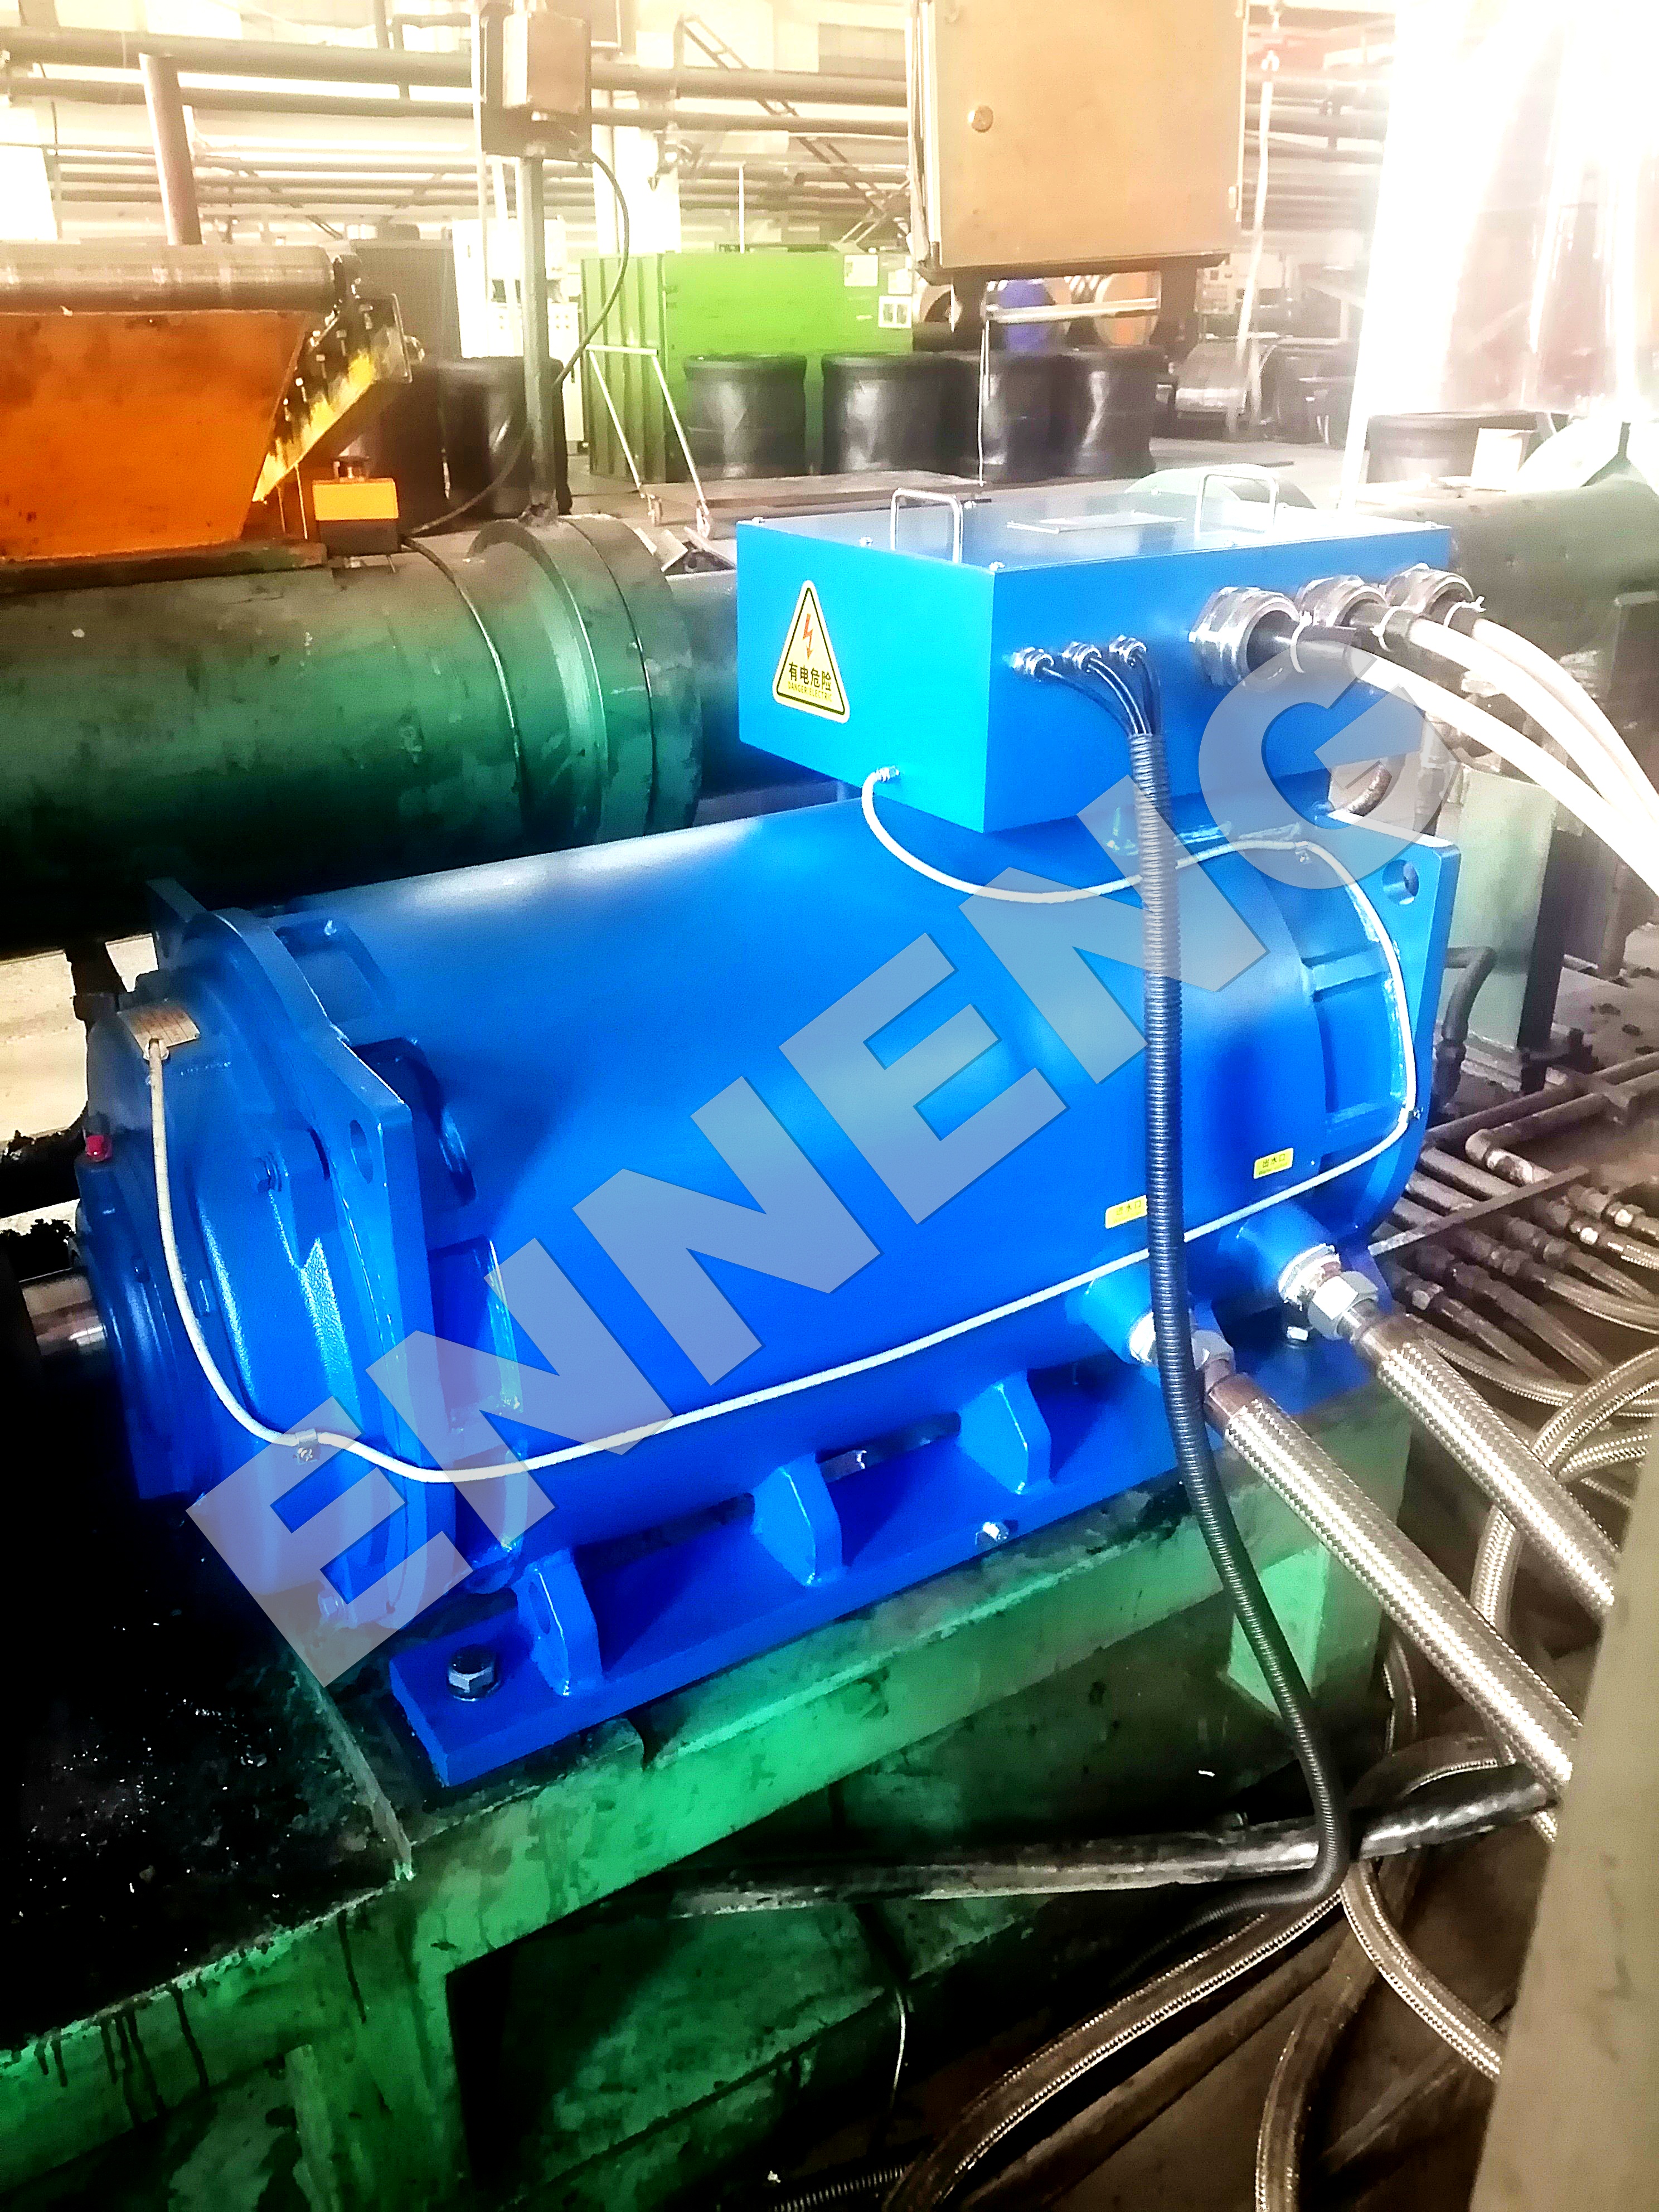
전통적인 기계식 동력 전달 방식은 고속 회전하는 모터의 회전 속도를 여러 단계의 기어, 체인 또는 풀리로 감속시켜 중공업 기계 장비에 필요한 저속 토크를 생성한다. 각 중간 기계 연결부는 부가적인 에너지 소모 요소로 작용하며, 유용한 전기 킬로와트를 마찰 열, 구조적 진동 및 음향 잡음으로 전환시켜 낭비시킨다. 엔엔엔그(ENNENG)의 직동 모터 로 업그레이드하면 이러한 중간 전달 단계를 완전히 제거하여 막대한 회전 토크를 직접 구동 대상 장비의 샤프트에 결합시킬 수 있다.
표준 4극 또는 6극 비동기 모터가 분당 1500회전 또는 분당 1000회전으로 작동할 때, 저속 산업용 어게이테이터, 회전식 가마, 또는 대량 운반용 컨베이어 풀리와 같은 부하를 구동하려면 속도 차이를 해소하기 위해 다단계 감속 기어박스가 필요하다. 기어박스 외함 내부에서 직치형, 나선형 또는 원추형 기어의 이가 높은 접촉 압력 하에 지속적인 미끄러짐 및 굴림 마찰을 겪는다. 동시에, 고점도 윤활유가 오일 팬 내에서 소용돌이치며 상당한 유동학적 저항을 발생시킨다. 기계식 전달 시스템의 표준 기준에 따르면, 각 부하가 걸린 기어 맞물림 단계에서는 전달되는 동력의 약 2%가 손실되며, 직각 방향의 원추 기어나 웜 기어 단계에서는 입력 에너지의 5%에서 15%가 손실될 수 있다. 여기에 V벨트의 미끄러짐(보통 3%에서 5% 손실)과 유연 커플링의 히스테리시스 손실을 더하면, 전통적인 다중 연결 구동계는 생산 샤프트에 기계적 작업이 전달되기 이전에 전체 전기 입력의 8%에서 18%를 정기적으로 낭비한다.
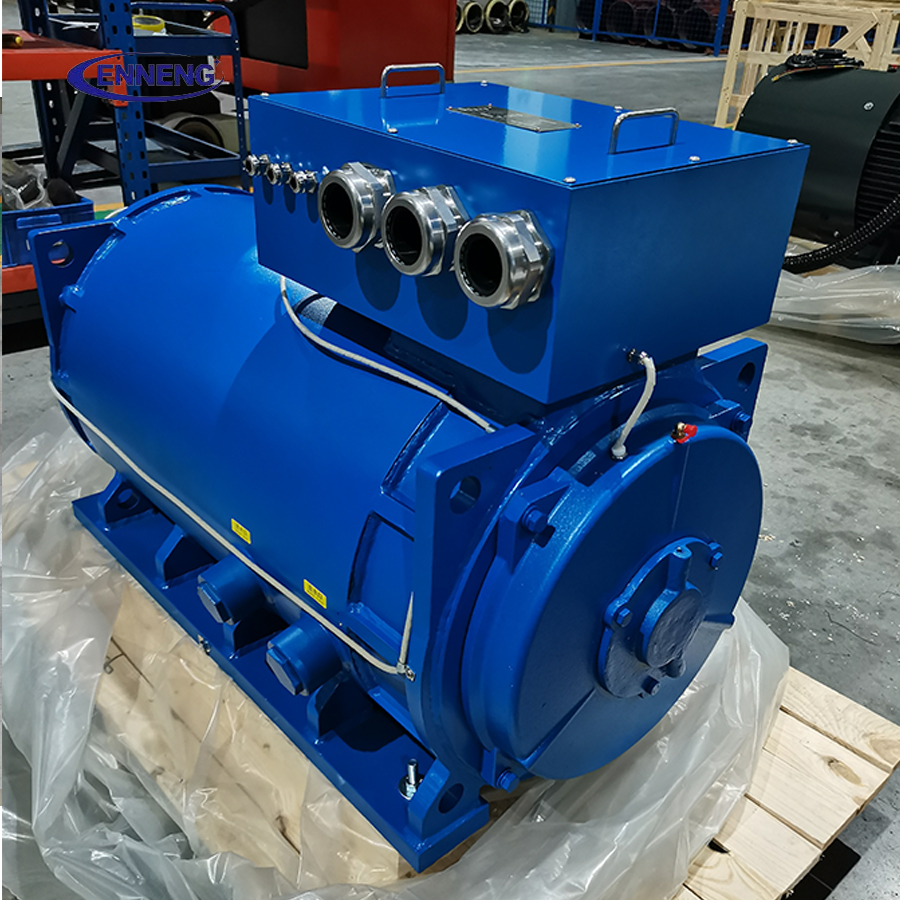
A직동 모터 eNNENG이 개발한 이 기술은 전자기 코어를 근본적으로 재설계함으로써 기어비에 의존하지 않고도 원천 저속에서 고토크를 직접 생성함으로써 전달 계통의 에너지 손실을 해결한다. 직접 구동 모터는 고극쌍 수와 최적화된 스테이터 슬롯-극 자기 회로를 채택한다.
외부 기계식 감속기 제거를 넘어서, 엔엔엔 다이렉트 드라이브 모터는 기존 구동 토폴로지와 관련된 내부 반응 자화 손실을 없앤다. 110V–690V의 통합 전압 범위에서 작동하는 이 기어리스 추진 시스템은 정부하 및 부분 부하 조건 모두에서 높은 전력 인자를 유지하여, 피더 케이블의 전류 소비를 줄이고 공장 배전 변압기의 열 부담을 낮춘다. 또한 보조 기어박스 오일 순환 펌프 및 열교환기를 제거함으로써 보조 설비의 전기 부하도 절감된다. 중공업용 추진 드라이브 외에도, 엔엔엔은 이 직접 결합 전자기 공학 기술을 발전 분야 전반에 적용하여, 5kW–5MW 출력 범위(110V–690V)의 산업용 발전기와 1kW–10kW 규모의 수직축 풍력 터빈을 제조한다. 특히 분산 에너지 시스템을 중심으로 3kW, 5kW, 10kW 모델에 주력한다.
산업용 구동장치 개조는 엄격한 국제 기계 및 전기 효율성 표준에 따라 관리된다. 기존 모터-기어박스 스키드는 치형 피팅 저항을 위한 ANSI/AGMA 6013 및 결합 베어링 하우징 진동 강도를 위한 ISO 10816-3에 따른 복잡한 적합성 평가를 요구하며, 여기서 고주파 기어 메시 사이드밴드가 자주 정비 경보를 유발한다. 기어리스 다이렉트 드라이브 모터로 전환하면 기어박스 진동 스펙트럼을 완전히 제거하여 ISO 10816-3 클래스 I 및 클래스 II 진동 한계 준수를 단순화한다. 전기적으로 동기식 다이렉트 드라이브 모터를 도입하면 가변속 회전 기계를 위한 IEC 60034-30-2 효율 분류 기준을 직접 충족시키며, 동시에 고음량 기어 윙 소음을 제거함으로써 OSHA 29 CFR 1910.95 직업적 소음 노출 한계를 충족하도록 공장 운영자를 지원한다.
화학 공정 반응기, 펄프 세척기, 경사 광물 운반 장치에서 기존 구동계는 중부하 시 동작 시작 시 빈번한 감속기 오일 누출과 커플링 전단 결함을 겪는다. 모터-감속기 일체형 스키드를 엔엔ENG 다이렉트 드라이브 모터로 교체하면 기어박스 오일 저수조를 완전히 제거할 수 있으며, 고소 서비스 플랫폼 상의 핵심 바닥 공간을 확보하고 기계적 충격 없이 제어된 탈착 토크를 제공한다.
I중공업 시설에 기어리스 다이렉트 드라이브 모터를 도입하려면 철저한 선정과 예방 정비 절차가 필요하다.
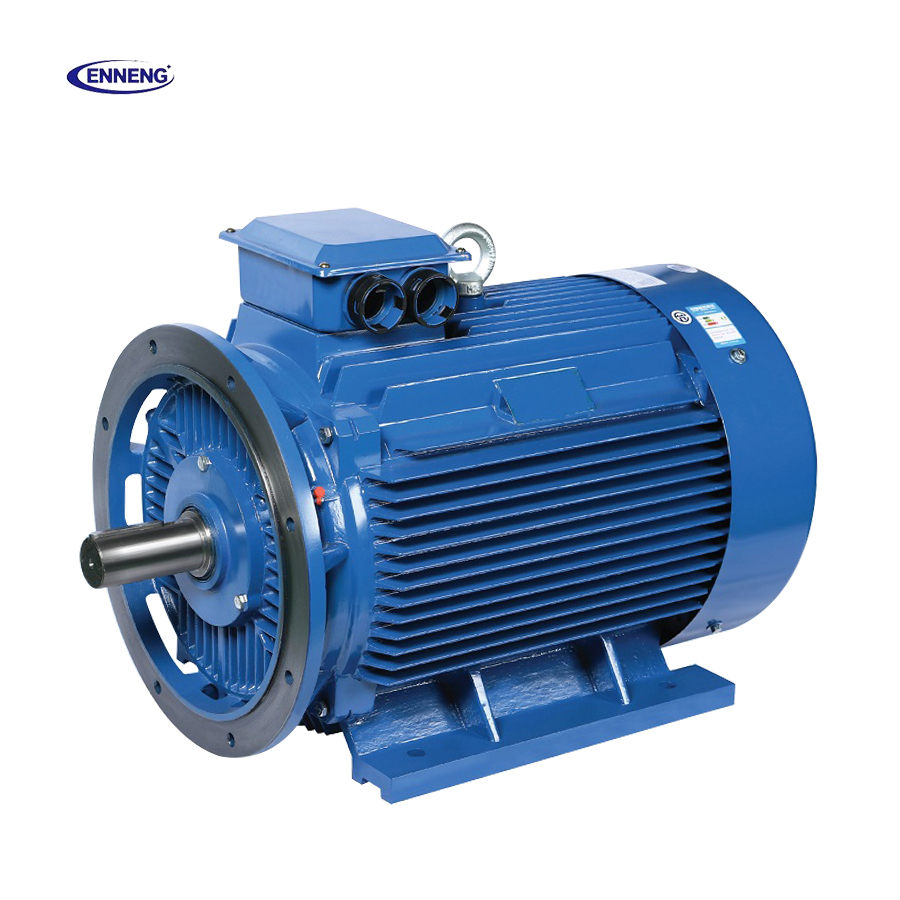
모든 산업용 생산 라인은 고유한 샤프트 장착 인터페이스, 주변 작동 온도 및 속도-토크 프로파일을 갖습니다. 엔엔엔지는 표준 드롭인 프레임 구성과 완전히 맞춤화된 다이렉트 드라이브 모터 기하학적 설계를 모두 제공합니다. 이는 중공축 또는 실축 커플링, 플랜지 치수, 냉각 토폴로지를 110V–690V 통합 전압 범위 전반에 걸쳐 조정하여 구조적 변경 없이 기존 기계에 완벽하게 통합되도록 합니다.
제조업체의 엔엔엔지 기술 엔지니어링 팀 귀사 기계의 속도-토크 매개변수를 평가하고 맞춤형 기어리스 드라이브 제안을 받으려면
WhatsApp: +86 18562780228
이메일: [email protected]
전화: +86 532 66000559
A:직접 구동 모터는 고도화된 다극 전자기 설계와 최적화된 로터 기하학을 통해 낮은 속도에서 높은 토크를 달성한다. 자극 수를 대폭 증가시키고 공극 자기선속 밀도를 극대화함으로써 이 모터는 전자기 레버 역할을 한다. 벡터 제어 주파수 변환 장치와 결합될 때, 직접 구동 모터는 기계식 기어 이빨이나 벨트 풀리 없이도 낮은 회전속도에서 정격 탈출 토크 및 연속 운전 토크를 바로 제공한다.
A: 다단계 헬리컬 기어박스, 베벨 기어박스 또는 웜 기어박스를 사용하고 V-벨트나 유체 결합장치를 병용하는 전통적인 구동 방식은 일반적으로 기어 맞물림 마찰, 오일 어지러움, 벨트 미끄러짐으로 인해 입력 전기 에너지의 8%에서 18%를 손실시킨다. 엔엔엔 다이렉트 드라이브 모터를 설치하면 중간 기계적 전달 단계가 모두 제거되어 동력을 부하 축에 직접 전달함으로써, 24시간 연속 가동되는 산업용 운전 주기 전반에 걸쳐 낭비되는 킬로와트를 회수할 수 있다.
A: 엔엔엔은 전 세계 공장 배전망과 호환되도록 110V–690V의 통합 전압 범위에서 산업용 다이렉트 드라이브 모터 유닛과 회전 전기 기계를 설계·제작한다. 산업용 전력 발전 및 에너지 회수 응용 분야를 위해 엔엔엔은 5kW–5MW의 통합 출력 범위로 발전기를 제조하며, 동시에 1kW–10kW 규모의 수직축 풍력 터빈 시스템도 생산한다(주로 3kW, 5kW, 10kW 구성에 집중).


 EN