
what-benefits-can-gearless-motor-deliver-for-24hour-continuous-industrial-production-scenarios, what-benefits-can-gearless-motor-deliver-for-24hour-continuous-industrial-production-scenarios, /blog
EN

2026/09/09
山東省のバルクターミナルでは、船舶からストックヤードへ鉄鉱石を輸送するため、1.4キロメートルのベルトコンベヤを24時間連続で運転しています。当初採用されていた歯車式ドライブでは、3か月ごとのオイル交換と18か月ごとのベアリング交換が必要でした。このターミナルがヘッドプーリーにギアレスモーターを導入したところ、オイル交換やベアリング交換、計画停止がすべて不要となり、定格搬送量をすべてのシフトで維持できるようになりました。現在、ギアレスモーターは従来の歯車式ドライブと同等の搬送量を実現しており、埠頭の稼働を止めてしまう時計仕掛けの停止も発生していません。
ベルトは時速2,800トンを運搬し、1シフトの欠勤は、ドライブ本体よりも高額な滞船料を発生させます。ギアレスモーターを採用することで、従来のギアボックスが強制していた計画停止をターミナルが省略できるようになりました。なぜなら、オイル交換も不要であり、歯車の摩耗点検も不要だからです。1年間で、このベルトは従来のギア式装置の記録を320時間上回って稼働し、そのすべての時間において、ヘッドプーリーはギアレスモーターで駆動され、計画停止なしに運転を続けました。
ギア式ユニットは、ピーク負荷時にベアリングのケージが破損し、噛み合い部で歯が欠けるという事象により故障しました。その結果、ベルトは1日間停止し、埠頭で鉱石が滞留しました。一方、ギアレスモーターにはケージも噛み合い部も存在しないため、このような故障モードは新システムにはそもそも存在しません。そのため、24時間連続運転可能なベルトは、今や「強制停止」ではなく、運用側が選択したタイミングでの停止が可能になりました。
24時間連続運転ラインの評価は、定格速度ではなく、停止時間(ロス時間)で行います。ギアレスモーターでは、摩耗部品であるクラッチという弱点が、単一の監視対象ベアリングへと移行します。オイル覗き窓も、歯車の噛み合い調整も、カップリングの遊びも不要になるため、ラインを止めるのは工場が意図的に選択した停止のみであり、ギアボックスによる予期せぬ停止ではありません。ギアレスモーターは、負荷経路から時計仕掛けの故障部品(定期交換が必要な部品)を完全に排除することで、ラインの連続運転を実現します。
歯車式ドライブでは、歯車の噛み合いに伴う断続的な発熱と、負荷急変による油膜の薄まりによって、1日のうちに温度が大きく変動します。一方、ギアレスモーターではトルクが磁界を介して伝達されるため、歯車の噛み合いによる急激な発熱がなく、より安定した熱負荷で運転できます。この平坦な温度曲線により、ギアレスモーターは1週間を通じて連続運転が可能となり、従来の油の劣化や歯車式ベアリングの寿命短縮を招いていた高温期間を解消します。
ギアレスモーターに残る唯一の摩耗部品はベアリングであり、定常負荷はギアセットが及ぼす衝撃よりもベアリングにとって優しい。ギアレスモーターでは、工場がL10寿命計算式を3つのベアリングではなく1つのベアリングに適用できるため、交換時期を推定するのではなく、確実な計算で決定できる。また、ギアレスモーターのベアリングには、歯車のかみ合いによるリップル成分を含まない純粋な径方向負荷がかかるため、その定格運転時間は、置き換えられたギア付きモーターを大きく上回る。
ギアレスモーターも、他のドライブと同様に、効率性および安全性に関する同一の規格を満たす必要がある。検査担当者が据付時に確認する書類は、いわゆる「証明書類(プローフシート)」である。適切なクラスおよび試験項目で出荷された装置は、標準的なドライブと同様に、工場のファイルに登録される。
IEC 60034-30-1はモーターのIE効率クラスを定めています。ギアを省略したギアレスモーターは、ギア損失がなくなるため、実際の運転点でIE4またはIE5クラスに該当します。この規格により、従来のギア付きユニットと比較できる数値が工場に提供されるため、エネルギー削減効果が監査結果に明確に反映されます。エンネン・モーターでは、ギアレスモーターを対象クラスに準拠して試験し、ベルトが実際に稼働する低速負荷条件における損失を測定・記録したうえで、検査担当者が保管する試験成績書に認証印を押印します。
ISO 50001では、工場に対してエネルギー使用量の測定と削減が求められます。連続運転ラインは、監査員が最初に注目する対象です。ギアレスモーターは、稼働中の毎時ごとに一定量の駆動損失を削減するため、電力メーターの計測値は低下し、四半期を通じてその状態が維持されます。この規格では、こうした数値の低下を追跡可能な目標値として定義しており、そのためギアレスモーターによる節電効果は、次回の予算審議でも帳簿から消えることなく、継続的に評価されるのです。
24時間連続運転するベルトコンベアにギアレスモータを選定する場合、1日中続く負荷に合わせてサイズを決定し、構造がシンプルなため保守頻度が少なく済むという信頼性を前提とします。モータの定格は、ベルトが通常運転時に受ける定常負荷に基づいて選定し、まれに発生する突発的な過負荷は考慮しません。なぜなら、このモータは数千時間にわたり定常負荷で連続運転され、ベアリングもその長期間の使用を想定して設計されているからです。さらに、港湾部の暑い夏を想定して周囲温度余裕を加え、既存のプラント設備に設置可能なフレームサイズであることも確認してください。このような方法で選定されたギアレスモータは、第1シフト目から第1000シフト目まで、一度も設計見直しを必要としません。
歯車式ドライブでは、自身が受ける衝撃負荷に耐えるために過大なサイズが選ばれることが多く、その結果、定常運転時のエネルギー効率が低下します。一方、ギアレスモータは突発的な過負荷による歯車のかみ合いへの影響を心配する必要がないため、実際の連続トルクに正確に合わせたサイズ選定が可能です。これにより、モータは1日中、最も効率の良い運転領域に近い状態で動作します。工場は、従来のギアボックスが消費していた余裕分の電力を節約でき、その分をギアレスモータが熱低減とベアリング寿命の延長という形で還元します。
ベルトはめったに停止しないため、工場ではドライブ部を開けて点検することができません。そこで、点検はセンサーによる監視へと移行します。ギアレスモーターには温度・振動を測定するタップが標準装備されており、そのデータは制御室に送信されます。そのため、作業員はデスクから軸受の異常温昇を即座に把握でき、強制停止後に内部を確認するのを待つ必要がなくなります。このオンライン監視こそが、新たな「オイル点検」であり、計画停止を挟むことなく、長時間の夜間運転においてもギアレスモーターの状態を常に正確に把握し続けるのです。
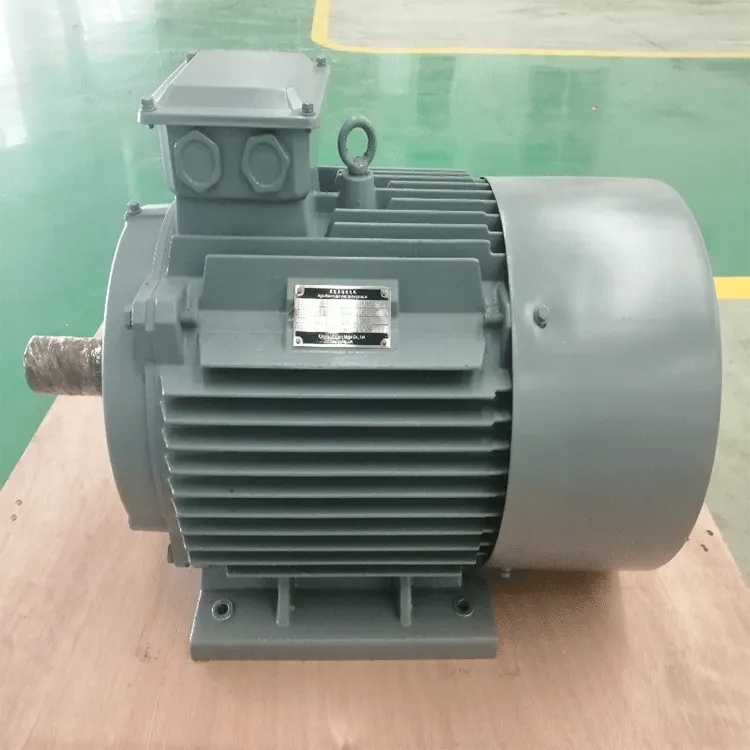
24時間稼働ラインの性能評価は、失われた稼働時間で行われます。ギアレスモーターは、かつて時計のように定期的に故障していた部品——オイル窓から歯車まで——をすべて排除します。残された唯一の摩耗部品である軸受についても、工場はオンラインで常時監視可能です。この変化により、従来の「強制停止」は「意図的な停止」へと変わり、ラインはもはや存在しないギアボックスのための停止を余儀なくされず、各シフトにおいてもベルトの搬送能力(トン数)を維持し続けられるのです。
オイル交換も定期的なメッシュ点検も不要になるため、従来のギアボックスが強制していた計画停止は単純に消滅します。無段変速モーターは、一定の熱負荷で1週間連続運転が可能であり、保守は「カレンダーに基づく」ものから「傾向に基づく」ものへと移行します。無段変速化により、ベルトの稼働時間は1年間で320時間増加しました。これは、歯車式セットが以前要求していた時計式の交換作業を単に削減しただけによる効果です。
ベアリングは残された唯一の摩耗部品ですが、一定の径方向負荷は、歯車の噛み合いによる衝撃に比べてベアリングへの負担が小さくなります。無段変速モーターでは、工場がL10寿命計算を3つのベアリングではなく1つのベアリングに対して適用できるため、交換時期は単なる計算で決定できます。また、歯車の噛み合いに起因するリップル(脈動)がないため、レース(内輪・外輪)の疲労も生じず、無段変速モーターのベアリングは、置き換えられた歯車式セットのベアリングよりも大幅に長寿命となります。
IEC 60034-30-1規格ではIE効率クラスが定められており、ギアを省略したモーターはギア損失がなくなるため、作業点でIE4またはIE5に分類されます。この規格により、従来のギア付きドライブと比較可能な数値が工場に提供されるため、エネルギー削減効果は監査結果に明確に反映されます。エンネン・モーターでは、ベルトが実際に運転する低速負荷条件下で効率クラスに準拠した試験を行い、損失データシートに印字します。このシートは検査担当者がファイルに保管します。
ベルトはほとんど停止しないため、工場ではドライブを開けて目視点検ができません。そこで監視はセンサーに移行します。ギアレスモーターには、制御室へデータを送信する温度および振動センサーが標準装備されています。そのため、ベアリングの異常温昇は床に油漏れなどが発生する前に、操作盤上で即座に確認できます。このオンライン監視が、新たな「潤滑油点検」であり、計画停機を伴わずに、夜間でもモーターの状態を常に正確に把握し、故障の早期発見を可能にします。
両方とも必要ですが、総量よりもその差が重要です。オイル交換やメッシュ点検は不要になり、残る摩耗部品はベアリングのみで、これは分解点検ではなくオンライン監視されます。ギアレスモーターでは、定期的な停止を要する保守スケジュールから、傾向線による予知保全へと移行するため、工場はベルトを止めている時間は短縮され、各シフトで埠頭を横断して鉱石を搬送する稼働時間が増えます。


 EN