
why-mining-industrial-motor-needs-special-sealing-treatment-for-mine-tunnel-dampdry-alternating-environment, why-mining-industrial-motor-needs-special-sealing-treatment-for-mine-tunnel-dampdry-alternating-environment, /blog
EN

2026/09/16
Un moteur industriel minier dans un tunnel n’est jamais exposé à un climat stable. Les cycles d’humidification, les variations de ventilation et les infiltrations saisonnières font passer l’air de l’état humide à l’état sec, et inversement, plusieurs fois par jour. Ce cycle est plus préjudiciable à la machine que l’humidité constante, car chaque alternance sollicite toutes les joints et tous les joints d’étanchéité. C’est l’enceinte, et non l’enroulement, qui détermine la durée de vie du moteur sous terre. Un moteur industriel minier conçu pour un climat fixe ne résistera pas à ce type de conditions.
Une courroie souterraine utilisait un moteur standard entièrement clos, qui fonctionnait parfaitement depuis des mois, puis a échoué pendant une période d’humidité accrue, suite à une modification du système de ventilation. De la condensation s’est accumulée à l’intérieur de la boîte à bornes, la graisse des roulements a été lessivée et l’isolation des enroulements s’est dégradée. Le site a perdu une journée complète de transport de minerai. Un moteur industriel minier spécifiquement conçu pour ce type de cycle aurait intégré des dispositifs d’évacuation et un chauffage à faible puissance afin de maintenir la température interne au-dessus du point de rosée. Un moteur industriel minier homologué uniquement pour un environnement sec et stable ne convient pas au tunnel : la spécification de l’enceinte doit donc guider la conception. L’ajout de systèmes d’évacuation et d’un chauffage basse consommation représente un coût négligeable comparé à la perte d’un poste complet.
Une humidité constante permet à un revêtement d’accomplir sa fonction ; une humidité alternée maintient la dissolution et la reformation de films à la surface. Un moteur industriel minier dans cette plage voit la corrosion débuter aux joints, là où le joint rencontre le boîtier. L’expansion thermique ouvre des microfissures lors des phases chaudes et les referme lors des phases froides, aspirant ainsi de l’air humide vers l’intérieur. Le résultat est une détérioration lente et invisible qui se manifeste par un arrêt soudain au cours d’une semaine de production maximale. Un moteur industriel minier qui réussit un test en laboratoire sec échoue toutefois sur le terrain, là où le tunnel alterne entre humidité et sécheresse, car ce test ne sollicite jamais le joint selon le cycle imposé par le climat réel. Seul un design d’étanchéité vérifié résiste à ce rythme.
Le mode de défaillance n’est pas spectaculaire au départ, pourtant un moteur industriel minier perd néanmoins des mois de durée de vie à cause de celui-ci. Il résulte de petits événements répétés, facilement passés inaperçus lors d’un contrôle mensuel, et un moteur industriel minier dépend autant de son boîtier que de son enroulement pour y faire face.
Les joints et garnitures en caoutchouc sans lèvre se rigidifient lorsque les plages de température varient au cours de la journée. Un moteur industriel pour applications minières équipé d’un joint à lèvre rigidifié perd sa pression de contact, cesse donc d’empêcher l’intrusion d’humidité et commence à en absorber. Une fois que l’élastomère se fissure, le remplacement constitue la seule solution, et les dégâts s’étendent souvent jusqu’au tourillon de l’arbre avant même qu’ils ne soient détectés. Un moteur industriel pour applications minières doté d’un suivi programmé de la souplesse du joint permet de repérer la fissure lors d’un arrêt planifié. L’utilisation d’un élastomère offrant une plage de température plus étendue ralentit également le durcissement, car il reste toujours dans sa plage nominale de variation à chaque cycle.
L’humidité qui atteint le roulement dissout la graisse et favorise la formation de rouille sur la portée. Un moteur industriel minier installé dans un tunnel humide-séchant risque également de subir de la condensation sur l’enroulement, ce qui abaisse la résistance d’isolement jusqu’à ce qu’un défaut phase-terre déclenche l’arrêt du variateur. Ces deux pannes découlent d’une même cause première : l’enceinte a permis à l’environnement extérieur de pénétrer à l’intérieur, et la classe de protection indiquée sur la plaque signalétique ne correspondait pas aux conditions réelles d’utilisation. Un moteur industriel minier doté d’un climat intérieur adapté maintient la graisse en place et préserve une résistance d’isolement élevée ; c’est pourquoi l’enceinte — et non l’enroulement — détermine l’intervalle de maintenance en milieu souterrain.
Une bonne protection constitue un système, et non un simple joint. Elle associe une classe de protection contre les intrusions adaptée à la zone d’installation, une ventilation contrôlée et un climat intérieur stable, afin qu’un moteur industriel minier soit effectivement conforme à sa classe de protection uniquement lorsque sa conception correspond rigoureusement à ses spécifications.
Un moteur industriel pour l’exploitation minière dans une zone de pulvérisation et de séchage nécessite au moins une protection IP55, et de nombreux tunnels exigent une protection IP56 ou IP65 lorsque le nettoyage à haute pression est courant. Le degré de protection doit correspondre à l’exposition réelle, et non à une valeur par défaut figurant dans un catalogue. Des degrés de protection plus élevés augmentent le coût ; la spécification doit donc suivre la charge réelle supportée par le moteur, plutôt que de retenir la valeur la plus sécurisée indiquée sur la fiche technique. Un moteur industriel pour l’exploitation minière choisi de cette manière protège à la fois le budget et la durée de fonctionnement, car son degré de protection correspond à la zone concernée, et non à une valeur générique par défaut issue d’un catalogue, qui ne représente en réalité aucun tunnel.
Des orifices d’évacuation équipés de clapets anti-retour permettent à l’eau piégée de s’écouler sans laisser pénétrer d’air. Un chauffage électrique basse puissance maintient l’intérieur à quelques degrés au-dessus de la température ambiante, empêchant ainsi la condensation avant qu’elle ne se forme. Un moteur industriel pour applications minières bénéficie également d’un revêtement anticrosion sur le carter et de fixations en acier inoxydable, afin que le cycle alterné d’humidité et de séchage ne puisse pas initier la rouille aux niveaux des attaches ou des boulons de fixation. Un moteur industriel pour applications minières n’est considéré comme prêt à être mis en service qu’une fois que le presse-étoupille est de type étanche et certifié pour la zone concernée, car le point d’entrée peut présenter une défaillance aussi silencieuse que celle du carter s’il reste ouvert.
Spécifier l’unité adéquate consiste à citer les normes définissant la protection renforcée et à démontrer que la conception répond effectivement à ces exigences. Un moteur industriel pour applications minières construit conformément à ces normes transforme une promesse vague de robustesse en une spécification mesurable et vérifiable.
La norme IEEE 841 fixe la référence pour les moteurs à usage intensif dans les installations exigeantes, en couvrant la protection des roulements, l’évacuation des eaux et la tropicalisation, éléments essentiels pour un moteur industriel minier utilisé dans un tunnel. La norme IEC 60034-5 définit le code IP, ce qui rend la revendication relative à la protection contre les intrusions vérifiable par essai, et non purement décorative. Ensemble, ces normes transforment une promesse vague de « robustesse » en une spécification mesurable que l’acheteur peut auditer avant l’expédition de l’appareil.
Avant de fournir un devis, indiquez la fourchette d’humidité, la fréquence des nettoyages sous forte pression et les points d’entrée des câbles. Un moteur industriel minier doit être livré avec un indice de protection IP certifié, des dispositifs d’évacuation prévus et un chauffage d’ambiance figurant sur sa fiche technique. En service, vérifiez tous les trimestres la souplesse des joints, le débit d’évacuation et la résistance d’isolement ; enregistrez l’évolution de cette résistance afin qu’une baisse progressive signale une intrusion avant l’arrêt du moteur sur la ligne.
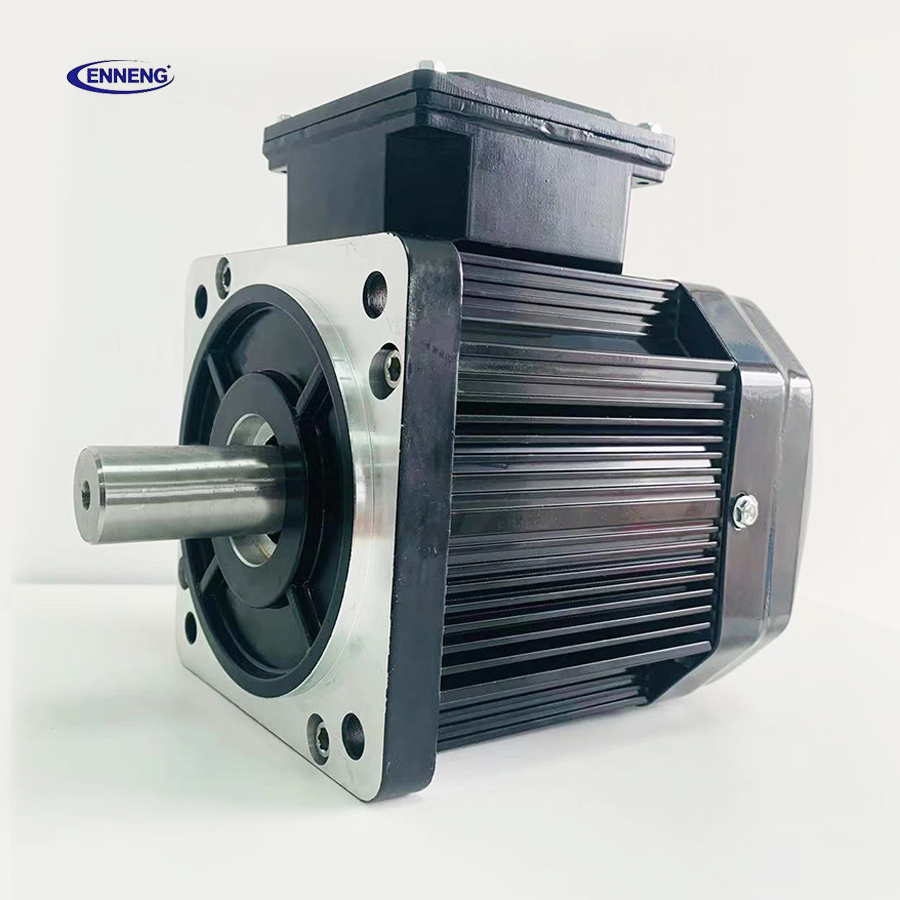
Les galeries minières mélangent l’air de ventilation, les infiltrations d’eau et la pulvérisation anti-poussière, ce qui fait varier le climat plusieurs fois par jour entre humide et sec. Un moteur industriel minier est exposé à ces conditions, et chaque cycle fait varier le point de rosée sur les surfaces de l’enceinte. Une humidité constante permet à un revêtement de fonctionner efficacement, mais le cycle alterné reforme continuellement des films et ouvre des micro-fissures aux joints d’étanchéité, ce qui accélère le vieillissement de la machine plus que ne le ferait une humidité stable.
La plupart des zones soumises à des cycles pulvérisation-séchage exigent au moins une protection IP55, tandis qu’un nettoyage régulier sous forte pression nécessite IP56 ou IP65. Un moteur industriel minier doit porter la classe de protection correspondant précisément à son exposition réelle, et non une valeur par défaut. Ce chiffre doit provenir d’essais conformes à la norme IEC 60034-5, afin que la déclaration soit vérifiable. Une sur-spécification augmente les coûts ; la classe de protection doit donc refléter exactement les conditions réelles de service du moteur.
Lorsque la température intérieure descend en dessous du point de rosée, de l’eau se condense sur les enroulements et dans la boîte à bornes. Un moteur industriel pour applications minières sans chauffage d’appoint ou dont les évacuations sont obstruées laisse cette humidité s’accumuler et stagner. Les cycles thermiques attirent ensuite de l’air humide à travers toute jointure ramollie. Des robinets d’évacuation et un chauffage basse puissance maintiennent la température intérieure au-dessus du point de rosée, empêchant ainsi la condensation de se former sur l’isolation.
Les joints et les garnitures durcissent et se fissurent sous l’effet des variations quotidiennes de température, perdant ainsi leur pression de contact. Le moteur industriel pour applications minières commence alors à « respirer » de l’air humide, ce qui entraîne le lessivage de la graisse des roulements et favorise l’apparition de rouille sur les bagues. L’humidité présente sur les enroulements réduit la résistance d’isolement jusqu’à ce qu’un défaut déclenche le variateur. La plupart des arrêts sont imputables à l’enceinte, qui laisse pénétrer le climat du tunnel à l’intérieur via un joint défectueux.
La norme IEEE 841 établit la référence en matière de robustesse renforcée pour les installations fonctionnant dans des conditions sévères, couvrant la protection des roulements, l’évacuation des eaux et la tropicalisation adaptée à un moteur industriel minier utilisé dans un tunnel. La norme IEC 60034-5 définit le code IP afin que les affirmations relatives à la protection contre les intrusions soient vérifiées par essai, et non supposées. Citer ces deux normes transforme une étiquette vague telle que « robuste » en une spécification mesurable que l’acheteur peut valider lors d’un audit.
Des inspections trimestrielles permettent de détecter les anomalies avant toute panne. Pour un moteur industriel minier, la souplesse des joints, le débit d’évacuation et la résistance d’isolement doivent être relevés à chaque inspection, car une baisse progressive de cette résistance signale précocement une intrusion. Vérifiez les entrées de câbles afin de repérer tout phénomène de capillarité et assurez-vous du bon fonctionnement du chauffage d’ambiance pendant les périodes fraîches et humides. L’analyse des tendances revêt plus d’importance que les valeurs ponctuelles ; conservez donc un registre continu sur l’ensemble des saisons.


 EN