永久磁石モーター(PMSM)における機械的アライメント不良と異常騒音
連続生産工程では、回転機器が厳格な音響・熱的条件のもとで安定して運転することが不可欠です。ある化学プラントでは、高濃度スラリー攪拌装置の駆動系を新規に設置した直後、予期せぬ音響共鳴が発生しました。振動診断監視により、機械的アライメント不良が特定され、本来は通常の磁束相互作用であるはずのものが、構造体全体に及ぶ激しい振動と高音圧のキーキー音へと変化していたことが明らかになりました。設置手順において基本的な幾何公差が無視されると、永久磁石モーター(PMSM)が持つ固有の磁気剛性が、機械的異常を増幅させ、わずかな初期の不具合を、操業を阻害する重大な障害へと変えることがあります。
|
品質パラメータ
|
標準公差
|
音響的影響
|
|
角度のズレ
|
0.05 mm/100 mm未満
|
回転速度の2倍周波数による低音のブーンという音
|
|
並列オフセット
|
0.05 mm未満
|
高周波数のカタカタ音およびベアリングのガタつき音
|
|
基礎の不等脚(ソフトフット)
|
< 0.02 mm
|
可変電磁ホウリング音
|
|
動的不均衡
|
ISO G1.0~G2.5
|
回転周波数(1×)による低音のゴロゴロ音
|
駆動機械と永久磁石同期モーター(PMSM)との機械的アライメントには、標準的な誘導機器よりも厳密な公差が求められます。レアアース製ロータは滑りを必要とせず常に磁気励磁を維持するため、角度方向または並行方向の偏心が生じると、ステータ内周全体にわたり空隙が均一に変化します。この幾何学的なずれにより不平衡磁気軸力が発生し、広帯域にわたって音圧レベルが上昇します。高精度レーザーによるアライメントは、こうした力を最小限に抑え、音響設計上の許容値を維持します。
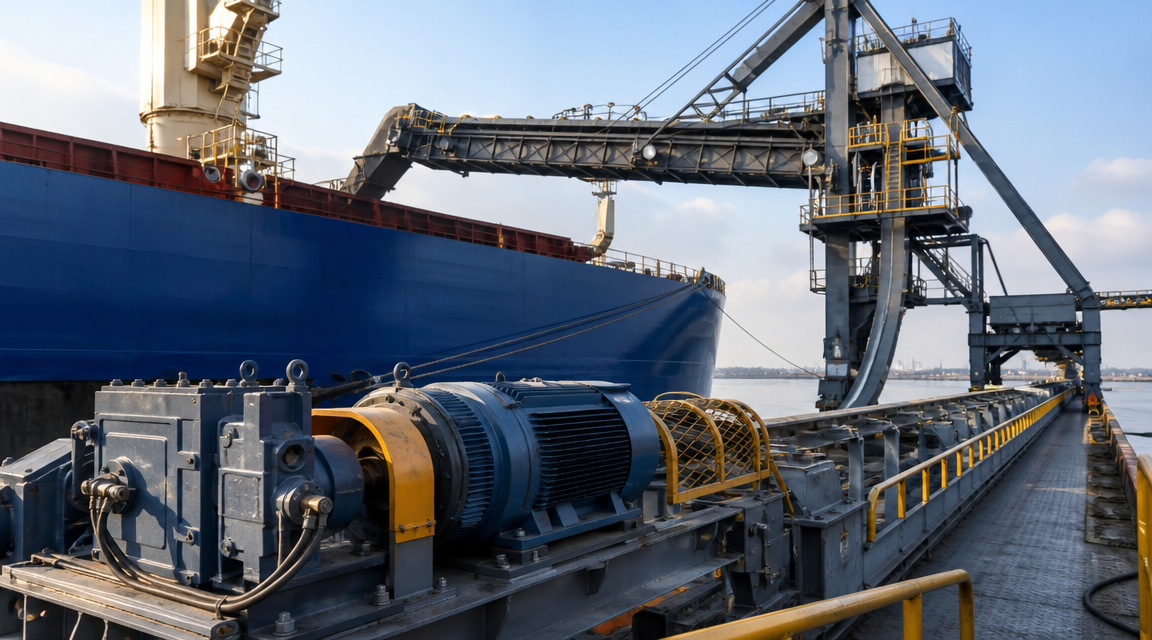
シャフトの角度・並行方向のずれの動的挙動
シャフトの角度誤差により、ローターシャフトは1回転ごとに周期的な曲げモーメントを受ける。永久磁石同期電動機(PMSM)では、永久磁石による磁場が機械的たわみと相互作用し、運転周波数の2倍の周波数で機械的なブーン音が増幅される。並行オフセットは、ドライブエンド軸受アセンブリに対して連続的な径方向せん断荷重を生じさせ、転動体が軸受のレースウェイ上を不均一に転がる原因となる。カップリングの選定にあたっては、熱膨張を吸収できるものでなければならず、同時に内部の永久磁石アセンブリに軸方向の予圧を伝達してはならない。
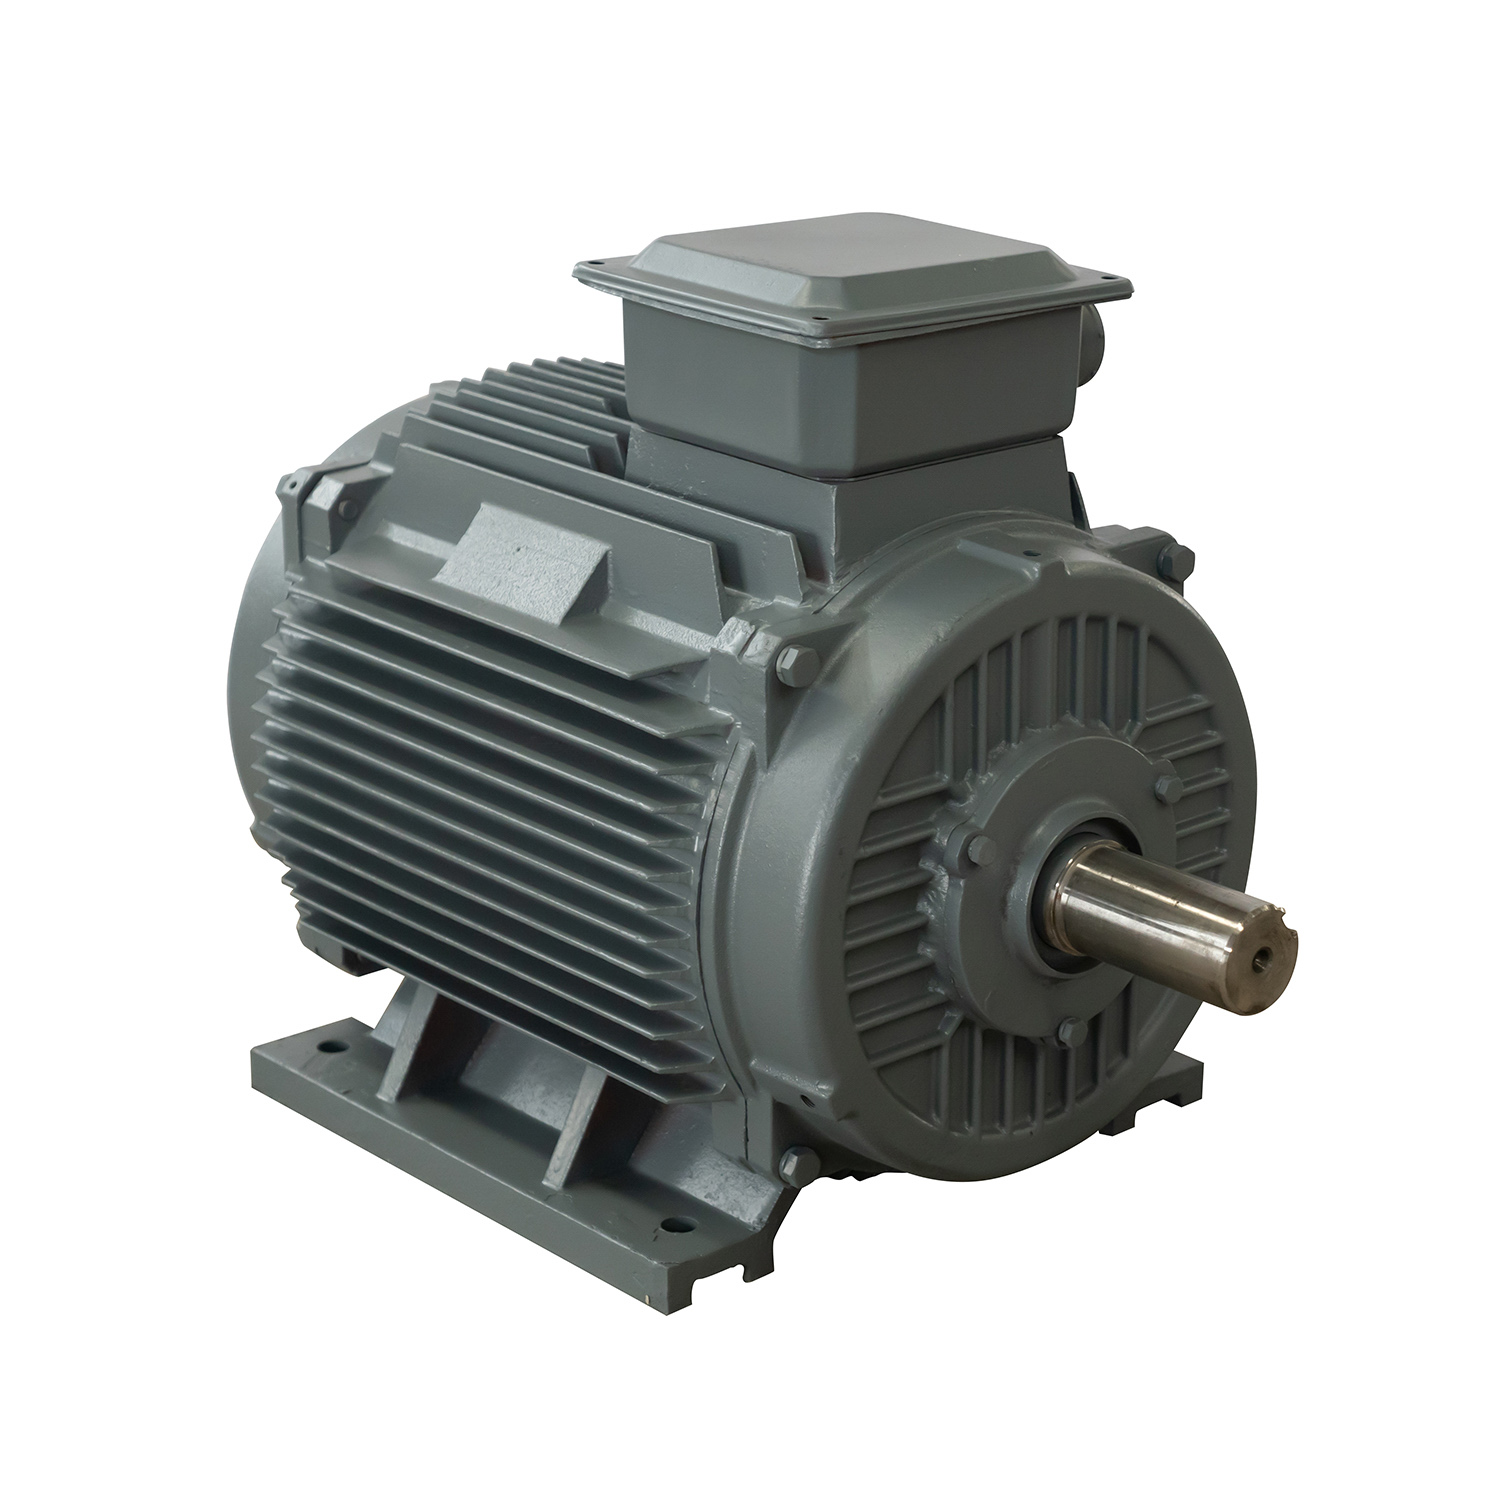
基礎面の平坦性とソフトフット現象
構造用支持プレートには、アンカーボルトを締め付けた際に「ソフトフット」状態を引き起こす微細な反りや塗装のムラがよく見られます。不均一な面にモーター脚部をボルトで固定すると、ステータコアハウジングが円形から歪んでしまいます。永久磁石同期モーター(PMSM)では、ステータのわずか0.03 mmの変形でもロータ周辺の磁気抵抗に不均一性が生じ、加速時の顕著な高音域のハウリング音を引き起こします。ステンレス鋼製シャムを用いたソフトフットの修正により、ハウジングへの応力が解消され、音響放射も抑制されます。
ベースプレート構造における機械的共振
溶接鋼製ベースプレートには、モーターの回転周波数および極通過周波数と一致してはならない固有の共振周波数が必ず存在します。構造剛性が不十分な場合、永久磁石同期モーター(PMSM)のローター励起により、機械的エネルギーがスケートフレームに直接伝達され、二次音響放射を引き起こします。ダンパーパッド、補強リブ、コンクリート充填などの対策により、マウントフレームの機械インピーダンスを変化させ、周辺音圧レベルが工場境界における許容基準を超えないようにします。
取付け不良に起因する電磁的・空隙偏心
現場での組み立て時に適切な同心度を確保することは、永久磁石モーターの安定した動作を維持するために不可欠です。産業用ポンプ場や粉砕機では、モーターに大きな外部負荷がかかるため、取付けの不具合が直ちに明らかになります。ENNENG社は、過酷な運転サイクル下でも機械的変形に耐えるよう設計された、低速・高トルク対応の直接駆動同期モーターを提供しています。ENNENG社製 永久磁石同期モーター(PMSM) を生産ラインに導入することで、110V~690Vという広範な電圧範囲においても卓越した機械的安定性を実現します。
|
動作状態
|
標準的な非同期駆動
|
ENNENG 永久磁石同期モーター(PMSM)
|
|
圧力の範囲
|
380V~440V
|
110V~690V(統一仕様)
|
|
ロータの発熱
|
中程度から高程度
|
ほぼゼロ(同期運転)
|
|
低回転数における音響特性
|
滑りによるブーン音(可聴域)
|
超低機械音
|
|
連続トルク密度
|
標準ベース外形寸法
|
高体積効率
|
ロータ中心と回転中心が一致しない状態を動的偏心といい、これはベアリングの不均一な取付けやドライブベルトの過度な締め付けなどによって引き起こされることがあります。ネオジム・イットリウム・ボロン(NdFeB)磁石の高磁束密度により、空隙が狭い側へ強力な磁気吸引力が生じます。この動的力は1回転ごとに脈動し、従来の防音カバーでは減衰が困難な脈動型電磁ノイズを発生させます。
フランジ取付け時の静的空隙変動
モーター取付フランジの締め付け順序が不適切だと、ロータ軸がステータボアに対して傾斜してしまいます。永久磁石同期モーター(PMSM)が静的偏心状態で運転すると、ステータ積層板パックの一部セクターに固定された磁気飽和が生じます。その結果として発生する径方向の磁気力は、低周波の空気伝搬音を引き起こし、通風路や周囲の構造体を通じて伝播します。フランジのボルト締めには、クロスパターンでのトルク締めとダイアルインジケーターによる角度確認を併用することで、傾斜を防止できます。
ベアリングのプレロードおよびハウジングの嵌合精度の不具合
ベアリングハウジングの公差は、完全な熱平衡状態における内部径方向クリアランスを規定します。設置時の過度な圧入によりベアリングの転動体が挟まれると、激しいレース接触音や高周波のキーキー音が発生します。逆に、緩すぎる公差では外輪がベアリング端板内で回転し、永久磁石同期モーター(PMSM)全体のフレームに高振幅の振動モードを励起させます。適切な干渉量を選定することで、静粛な運転と潤滑グリースの長寿命化が確保されます。
権威ある規格および法規制への適合基準
産業設備における音響放射および機械振動は、国際的に標準化された基準を遵守する必要があります。国際電気標準会議(IEC)は、IEC 60034-9において、さまざまな枠サイズの回転電気機器に対する厳格な試験方法とともに、許容される音響パワー限界値を定めています。一方、ISO 10816-3およびISO 20816-3では、連係運転状態で動作する機械の振動レベルの厳しさを分類しています。
ISO 10816-3によると、新設された剛性マウント式産業用モーターは、ゾーンAの制限値内での運転が求められ、振動速度を1.4 mm/s RMS以下に保つ必要があります。設置誤差により振動がゾーンCまたはゾーンD(4.5 mm/s RMSを超える)に達した場合、ベアリングの軌道面および永久磁石の接着部に進行性の劣化が生じます。さらに、OSHA基準1910.95では、8時間労働シフトにおける連続的な騒音暴露を90 dBA以下に制限することが義務付けられており、大容量モータールームにおける音響対策は法的要請となります。すべての永久磁石同期モーター(PMSM)をANSI/ASA S2.75規格に準拠させることで、作業環境衛生に関する法令および機械保全に関する規則への適合が確実になります。
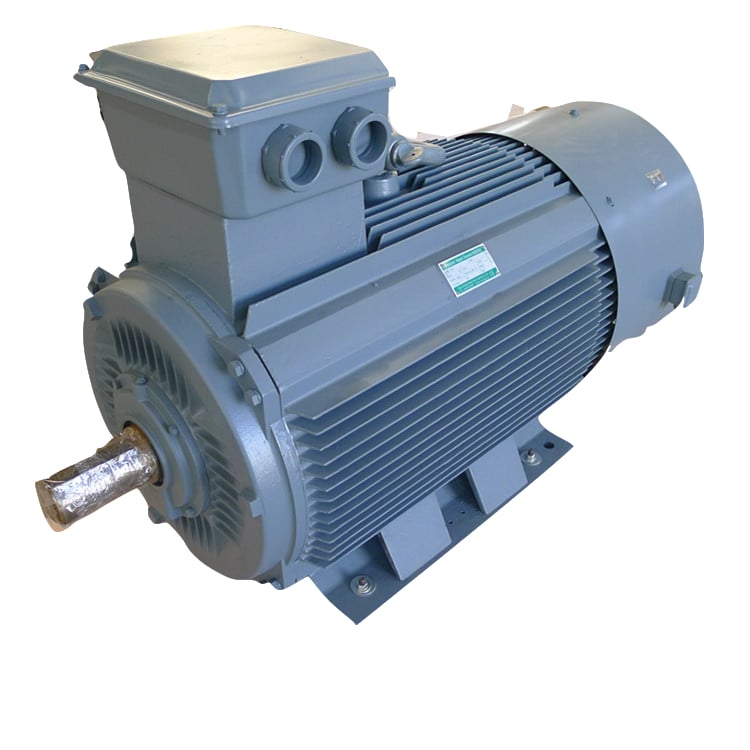
包括的な設置・保守ガイドライン
事前設置確認手順
設備を基礎にボルト固定する前に、技術者は 測定し る必要があります 時 較正済みのダイヤル式テストインジケータを用いた後方振れの測定。永久磁石同期電動機(PMSM)のシャフト延長部における全指示振れは、0.015 mmを超えてはならない。技術者は、精密な直定規または光学レベル計を用いてベースプレートの平面度を確認し、すべてのマウントパッド間で0.05 mm以内の共面性を確保しなければならない。これにより、内部応力が発生するのを防ぐ。
高精度カップリングおよび締結具のトルク仕様
レーザー位置決め装置を用いて、水平軸および垂直軸の両方向において、角度誤差と径方向オフセットを同時に調整する。締結具は、等級8.8または10.9に対応する較正済みトルクレンチを用いて、多段階で締め付ける必要がある。柔軟性のあるカップリングは、熱によるロータ膨張を吸収できるよう、指定された軸方向隙間を維持しなければならない。これは、永久磁石同期電動機(PMSM)の内部スラストベアリングに圧縮力を及ぼさないためである。
定期保守および診断監視
すべてのベアリングハウジングで、毎月の音響スペクトル監視および三軸振動データの収集を実施します。周波数スペクトル分析により、機械的アンバランスに起因するピークと、高周波数のベアリング欠陥音、あるいは電磁ポールパッシング高調波を明確に区別できます。また、基礎ボルトの定期的な再締結および潤滑油組成のベースラインチェックを実施することで、長期間にわたる産業用生産スケジュールにおいても信頼性の高い性能を確保します。
特殊な永久磁石配置の点検を行うには、以下の産業用設計資料をご確認ください: ENNENG 製品カタログ およびシステム選択肢の詳細については、 ENNENG モーターソリューション .
モーター効率の近代化や持続的な異音問題の解決を検討中の産業技術者および工場管理者の方は、専門的な技術審査のために、詳細な仕様書を提出いただけます。
-
WhatsApp: +86 18562780228
-
Eメール: [email protected]
-
電話番号: +86 532 66000559
-
住所: 中国山東省青島市李滄区指南路1号、海創新エネルギー・新材料産業園
-
ウェブサイト: global.ennengmotor.com
F AQ
Q:ベルト交換後に、永久磁石同期モーター(PMSM)のハミング音が大きくなるのはなぜですか?
A:ベルトの張力が不適切だと、シャフト延長部に大きな径方向のオーバーハング荷重が加わり、ローターが磁気中心からわずかに湾曲します。この機械的な変形により、動的空隙偏心が生じ、不平衡電磁吸引力が増幅され、さらにステータコアの共振周波数が励起されます。音響周波数計を用いてベルト張力を確認することで、指定された同心性が回復し、異常な音響放射が解消されます。
Q:可変周波数インバータ(VFD)の設定が、永久磁石同期モータ(PMSM)の機械的ノイズを引き起こすことはありますか?
A:インバータのパラメータ設定の不一致は、モータの音響特性に直接影響します。不適切なキャリア周波数や、電流制御ループの比例・積分(PI)ゲインの調整不良により、電流リップルが発生し、それが高周波トルク脈動へと変換されます。これらの電磁脈動がモータ筐体の機械的共振周波数と一致すると、耳につくキーキー音が発生します。インバータのキャリア周波数を構造物の固有周波数からずらすことで、このノイズを効果的に抑制できます。
Q: ソフトフット状態は、永久磁石同期モータ(PMSM)にどのようにして永続的な損傷を与えるのですか?
A: 足部の接触面が不均一であると、アンカーボルトを規定トルクで締め付けた際にステーターケースの円筒形状が歪みます。この構造的歪みにより、空隙(エアギャップ)の clearance が不均一になり、ベアリング外輪が圧迫されます。その結果、機械的疲労が加速し、局所的な過熱が生じます。長期間にわたって繰り返されるこうした応力は、ベアリングの軌道面に剥離(スパリング)を引き起こし、集中した高温部において永久磁石の減磁を招きます。

 EN


