
 EN

Gli impianti di filatura ad alta velocità di filati sintetici, dotati di telai di texturizzazione multi-spindle e in funzione per 8.400 ore all’anno, richiedono una sincronizzazione assoluta della rotazione su centinaia di posizioni di avvolgimento individuali. Gli ingegneri responsabili della messa in servizio, nel sostituire unità ad induzione obsolete con sistemi di azionamento avanzati, spesso scoprono che il semplice collegamento dell’alimentazione di rete, senza eseguire un abbinamento sistematico degli azionamenti, provoca forti oscillazioni di velocità e rottura dei filamenti. L’esercizio di un motore a magneti permanenti per macchine tessili ad alte prestazioni richiede una procedura strutturata di messa a punto post-installazione, comprendente controlli elettrici statici, taratura dinamica dei parametri e calibrazione in anello chiuso dei poli.
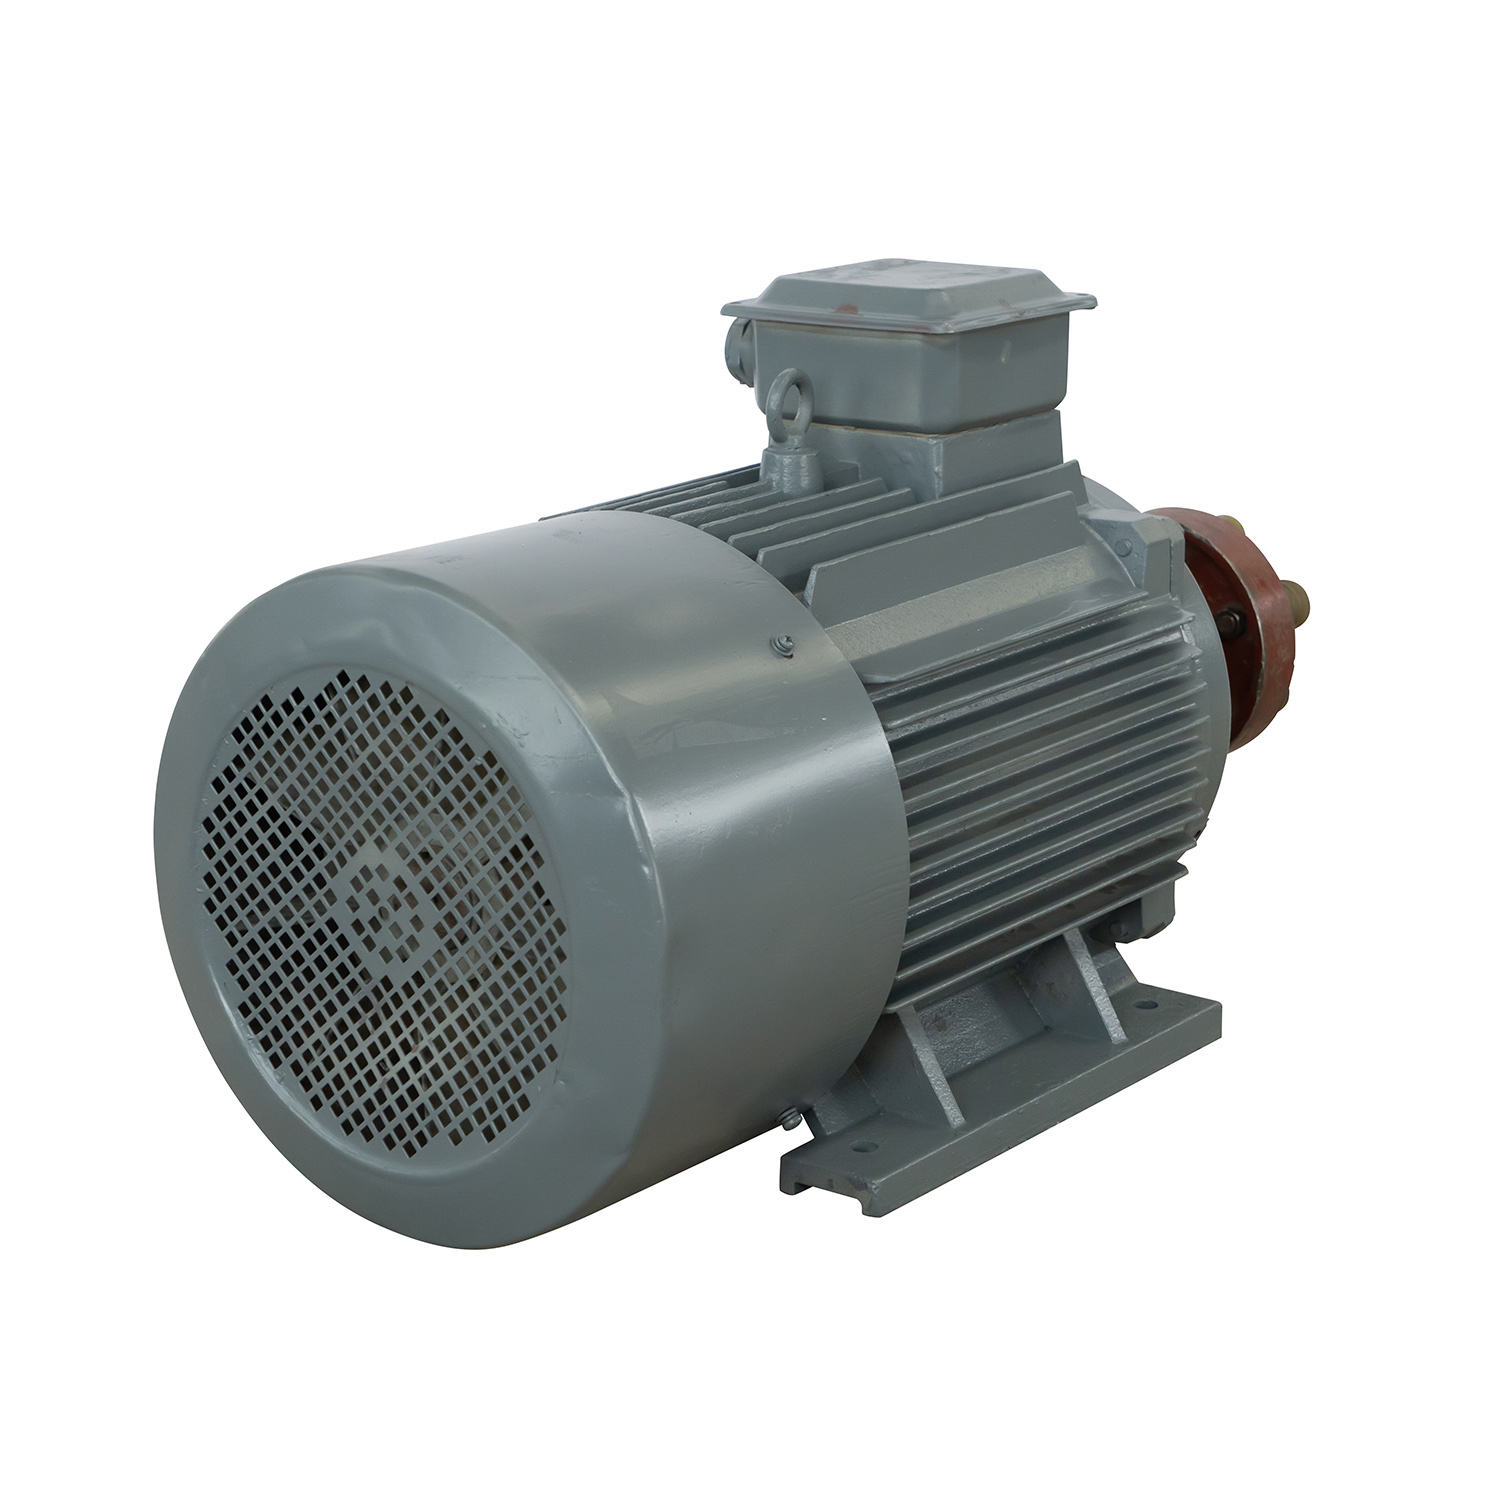
Saltare la calibrazione preliminare della guida genera ondulazioni irregolari della corrente nello statore, riscaldamento eccessivo armonico e interruzioni indesiderate dell'inverter per sovracorrente durante i cicli di avvio ad alta velocità. Queste anomalie di controllo provocano variazioni di tensione, striature sul tessuto e arresti produttivi non pianificati nelle operazioni tessili continue. ENNENG fornisce tecnologie avanzate di azionamento a magneti permanenti e supporto ingegneristico specializzato progettati per eliminare l'instabilità all'avviamento e garantire una sincronizzazione meccanica fluida lungo linee di produzione tessile complesse.
Ispezione elettrica pre-messa in servizio e allineamento meccanico
Una soluzione efficace per il risparmio energetico basata su motori dipende dal completamento di verifiche meccaniche e dielettriche fondamentali prima dell'applicazione dell'alimentazione di controllo. Il passaggio da macchinari asincroni convenzionali a un motore PM per macchinari tessili ad alta efficienza introduce densità di flusso magnetico elevate e tolleranze ridotte del traferro, che richiedono un posizionamento meccanico meticoloso.
Verifica dielettrica dello statore e controllo della resistenza di isolamento
Prima di collegare i cavi dell'inverter, gli operatori devono verificare l'integrità dielettrica degli avvolgimenti mediante un megohmmetro tarato da 500 V o 1.000 V. Le vibrazioni durante il trasporto e le condizioni umide presenti negli stabilimenti tessili, in particolare nei reparti di tintura e tessitura, possono causare infiltrazioni di umidità negli alloggiamenti dei morsetti, riducendo la resistenza di isolamento. Per un motore a magneti permanenti (PM) destinato alle macchine tessili, la resistenza di isolamento tra fase e fase e tra fase e terra deve superare i 10 megohm alle temperature ambientali dello stabilimento. Se viene rilevata infiltrazione di umidità, gli operatori devono asciugare gli avvolgimenti dello statore prima di alimentare l'azionamento. La registrazione dei valori di isolamento iniziali fornisce un parametro fondamentale per le valutazioni di manutenzione predittiva durante l'intero ciclo operativo della macchina.
Allineamento preciso dell'albero e ispezione del runout meccanico
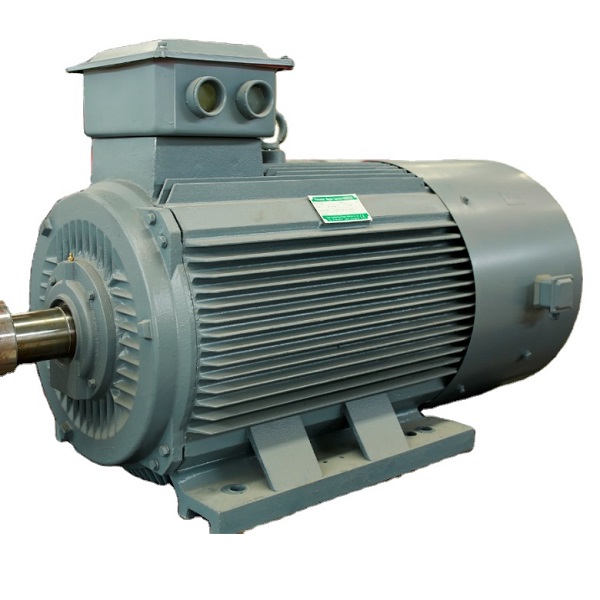
Gli alberi di avvolgimento per tessuti, i rulli di trazione e i pacchi di fuso richiedono un allineamento meccanico rigoroso per evitare una tensione irregolare del filato. I tecnici che mettono in servizio un motore a magneti permanenti (PM) per macchinari tessili devono verificare che l’albero del motore ruoti liberamente a mano, senza resistenza magnetica di cogging né blocco meccanico. Le posizioni di filatura con accoppiamento diretto richiedono un allineamento laser su due piani per mantenere la eccentricità radiale inferiore a 0,03 millimetri e il gioco assiale entro 0,02 millimetri. L’installazione di un motore PM su misura su basi deformate o non complanari genera condizioni di ‘soft-foot’, che provocano una torsione del nucleo dello statore e generano vibrazioni meccaniche ad alta frequenza dannose per i filamenti sottili del filato.
Calibrazione dei parametri dell’azionamento e taratura del feedback in catena chiusa
Una macchina sincrona a magneti permanenti non può funzionare utilizzando modalità di controllo standard tensione-frequenza per macchine ad induzione. Azionare un motore a magneti permanenti per macchinari tessili richiede l’adattamento dei modelli elettrici dell’inverter alle caratteristiche fisiche della macchina mediante un inserimento accurato dei parametri e procedure automatiche di taratura.
Taratura automatica dell’inverter e abbinamento del circuito equivalente del motore
Gli ingegneri di messa in servizio devono programmare nel convertitore i valori esatti della targhetta, inclusi la tensione nominale, la corrente di fase, la frequenza base, la velocità di rotazione nominale e le costanti della forza controelettromotrice. Per una progettazione personalizzata di motore a magneti permanenti, i parametri devono corrispondere alla specifica configurazione degli avvolgimenti, anziché ai dati generici del catalogo. Una volta memorizzati i dati della targhetta, il convertitore deve eseguire una procedura completa di autotuning per identificare la resistenza dello statore e le induttanze sugli assi d e q. Il distacco del motore a magneti permanenti per macchinari tessili dal rullo azionato durante l’autotuning garantisce una stima accurata dei parametri rotazionali, eliminando la distorsione della forma d’onda della corrente durante le successive rampe di accelerazione.
|
Parametro di messa in servizio |
Riferimento standard per azionamento asincrono |
Motore a magneti permanenti ENNENG per macchine tessili |
|
Algorithmo di controllo |
Controllo scalare V/Hz o vettoriale del flusso in catena aperta |
Controllo orientato al campo ad alta velocità in catena chiusa |
|
Requisito di calibrazione dei poli |
Nessuno (scorrimento indotto dal campo rotorico) |
Allineamento magnetico ad alta precisione dello zero dei poli |
|
Precisione della regolazione di velocità |
deriva di velocità da ±0,5% a ±1,0% |
Regolazione in regime stazionario ultra-precisa: ±0,01% |
|
Gamma di tensione standard |
Limiti standard da 380 V a 480 V |
Intervallo industriale unificato da 110 V a 690 V |
|
Gamma di uscita standard |
Capacità commerciali fisse |
Capacità industriale unificata da 5 kW a 5 MW |
|
Protocollo di feedback dell'encoder |
Encoder incrementale con segnale TTL / HTL |
Encoder assoluto EnDat, BiSS-C o risolutore ad alta precisione |
|
Efficienza a carico parziale |
Calo significativo al di sotto del 50% della potenza nominale |
Curva Ultra-Premium piatta dal 25% al 120% del carico |
Capacità produttive ad alte prestazioni presso Prodotti motori ENNENG coprono tensioni nominali unificate da 110 V a 690 V e intervalli di potenza da 5 kW a 5 MW per soddisfare le diverse specifiche dei processi tessili. Per i sistemi decentralizzati di servizi industriali e le installazioni di monitoraggio industriale remoto, ENNENG fornisce anche sistemi di turbine eoliche ad asse verticale da 1 kW a 10 kW, con particolare enfasi sulle piattaforme da 3 kW, 5 kW e 10 kW per garantire una generazione affidabile di energia.
Allineamento dei poli magnetici e taratura del punto zero dell'encoder
L'utilizzo di un motore a magneti permanenti per macchinari tessili in controllo orientato al campo a ciclo chiuso richiede un allineamento spaziale preciso tra i poli dei magneti permanenti del rotore e il sensore di retroazione. Poiché un motore sincrono a magneti permanenti sviluppa coppia di riluttanza e coppia magnetica massime quando i vettori di corrente nello statore mantengono un angolo spaziale di 90 gradi rispetto al flusso del rotore, una taratura errata del punto zero dell'encoder provoca sovracorrenti elevate all'avviamento, oscillazioni direzionali o interruzioni immediate per sovracorrente. Gli ingegneri devono eseguire una procedura dedicata di rilevamento della posizione dei poli tramite l'interfaccia dell'inverter, verificando che la posizione elettrica zero corrisponda al canale di riferimento dell'encoder di retroazione prima di comandare la velocità di rotazione completa.
Prove operative progressive, sincronizzazione multi-asse e manutenzione
Il passaggio di un motore a magneti permanenti per macchinari tessili in servizio attivo richiede prove progressive a vuoto seguite da una validazione operativa a pieno carico su tutti gli assi produttivi.
Rampa incrementale della velocità e regolazione dinamica della tensione
Le operazioni di prova iniziano con una corsa a vuoto senza accoppiamento, al 10–20% della velocità nominale, per verificare il corretto senso di rotazione e la sequenza di fase. Gli operatori tecnici confermano che la velocità rilevata corrisponde a quella comandata, senza oscillazioni, aumentando progressivamente la velocità del motore in corrente continua per macchinari tessili fino al 50% e poi al 100% della velocità base. Durante le prove di filatura sotto carico, la regolazione della velocità in anello chiuso deve mantenere una stabilità entro ±0,01% del valore impostato. Una regolazione precisa della velocità garantisce rapporti di allungamento uniformi del filato su centinaia di posizioni di filatura, eliminando picchi di tensione che causano rotture delle fibre. La regolazione dei valori di guadagno proporzionale e integrale nel loop di velocità ottimizza la risposta dinamica della coppia durante i rapidi cambi dei rocchetti.
Norme ingegneristiche, monitoraggio delle vibrazioni e manutenzione preventiva
Le procedure di messa in servizio devono conformarsi a consolidati quadri ingegneristici internazionali. Gli impianti elettrici devono rispettare gli obblighi del NFPA 70 National Electrical Code riguardo alla portata dei conduttori e all’accessibilità dei dispositivi di sezionamento. La sicurezza operativa deve conformarsi rigorosamente ai requisiti di sicurezza elettrica industriale OSHA 1910 Subpart S, imponendo un blocco meccanico positivo dell’albero per prevenire la generazione pericolosa di forza controelettromotrice (back-EMF) causata da alberi liberi di ruotare durante le operazioni di manutenzione. I criteri di efficienza a velocità variabile devono soddisfare i protocolli IEC TS 60034-30-2, mentre il livello complessivo di vibrazione deve rientrare nei limiti stabiliti dalla norma ISO 10816-3. L’impiego di un motore a magneti permanenti avanzato (PMSM) nelle macchine tessili supporta riduzioni verificate dell’impronta di carbonio nell’ambito dei quadri aziendali di gestione dell’energia ISO 50001.
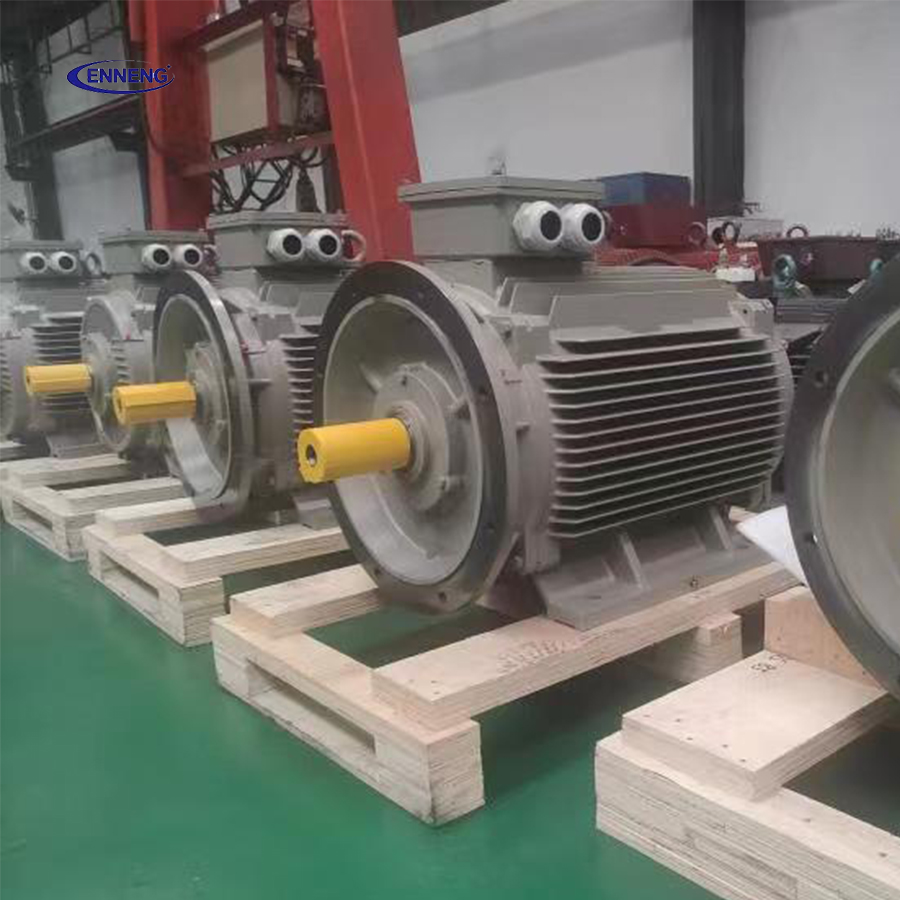
L'affidabilità a lungo termine richiede l'implementazione di una manutenzione diagnostica programmata. Gli operatori devono eseguire annualmente un'analisi spettrale delle vibrazioni per rilevare precocemente l'usura dei cuscinetti o il allentamento dei piedini di fissaggio. La resistenza d'isolamento degli avvolgimenti dello statore deve essere valutata secondo le raccomandazioni IEEE 43. Gli operatori devono ispezionare regolarmente la schermatura del cavo dell'encoder, assicurando che i collegamenti di messa a terra a 360 gradi rimangano integri per impedire che il rumore ad alta frequenza dell'inverter alteri i segnali di retroazione dei sensori più delicati. Mantenere le cappe di raffreddamento esterne libere da lanugine fibrosa e da fibre sospese nell'aria garantisce che il motore PM per macchinari tessili conservi nel tempo il massimo trasferimento convettivo di calore durante decenni di funzionamento.
Consulenza tecnica e supporto per la messa in servizio
Raggiungere risparmi energetici eccezionali e uniformità del filato richiede l'allineamento delle caratteristiche elettromagnetiche del motore con l'elettronica di comando di precisione. Implementare un sistema dedicato motore a magneti permanenti per macchine tessili riduce le bollette elettriche dell’impianto, migliorano la coerenza del prodotto e proteggono l’affidabilità meccanica lungo le linee di processo continue. Specialisti tecnici forniscono una pianificazione completa del movimento multiasse, una validazione dei parametri elettrici e una guida alla messa in servizio in loco. Contattare subito il team ingegneristico per esaminare le specifiche degli equipaggiamenti e ottimizzare le prestazioni degli azionamenti nell’impianto.
- WhatsApp:+86 18562780228
- E-mail: [email protected]
- Telefono: +86 532 66000559
F AQ
D: Perché la taratura del punto zero dell’encoder è essenziale per un motore a magneti permanenti (PM) per macchinari tessili?
A:Un motore PM per macchinari tessili utilizza magneti permanenti all’interno del rotore per generare il flusso di eccitazione. L’azionamento a frequenza variabile deve conoscere con precisione l’orientamento fisico di questi poli magnetici per iniettare la corrente nello statore all’angolo vettoriale elettromagnetico ottimale. Senza una taratura accurata del punto zero dell’encoder, l’inverter non riesce ad allineare i vettori di corrente, causando correnti di spunto elevate, vibrazioni eccessive del rotore e interruzioni immediate per sovracorrente all’avviamento.
D: In che modo un’allineamento non corretto dell’albero influisce su un motore a magneti permanenti per macchinari tessili?
A:Poiché un motore a magneti permanenti per macchinari tessili funziona con interstizi d’aria ristretti e alta densità di coppia, un’allineamento errato dell’albero genera una forza magnetica radiale asimmetrica sul nucleo dello statore. Questo carico meccanico innalza la temperatura dei cuscinetti, accelera la degradazione del grasso lubrificante e provoca vibrazioni rotazionali ad alta frequenza. Nella produzione continua di filati, queste vibrazioni eccessive alterano la tensione di avvolgimento del rocchetto, causando una densità irregolare del filato e frequenti rotture dei filamenti.

