
 EN

کارخانههای پیچش نخ مصنوعی با سرعت بالا که سالانه ۸۴۰۰ ساعت کار میکنند و از قابهای تِکسچرینگ چندمحوره استفاده میکنند، نیازمند هماهنگی چرخشی کامل در صدها موقعیت پیچش جداگانه هستند. مهندسان راهاندازی که سیستمهای درایو پیشرفته را جایگزین واحدهای القایی قدیمی میکنند، اغلب متوجه میشوند که اتصال برق خط بدون انجام تطبیق سیستماتیک درایوها منجر به نوسان شدید سرعت و پارگی رشتهها میشود. بهرهبرداری از موتور ماشینآلات بافندگی با مغناطیس دائم با عملکرد بالا مستلزم یک روال ساختاریافته عیبیابی پس از نصب است که شامل بررسیهای الکتریکی ساکن، تنظیم پارامترهای پویا و کالیبراسیون قطب در حلقه بسته میشود.
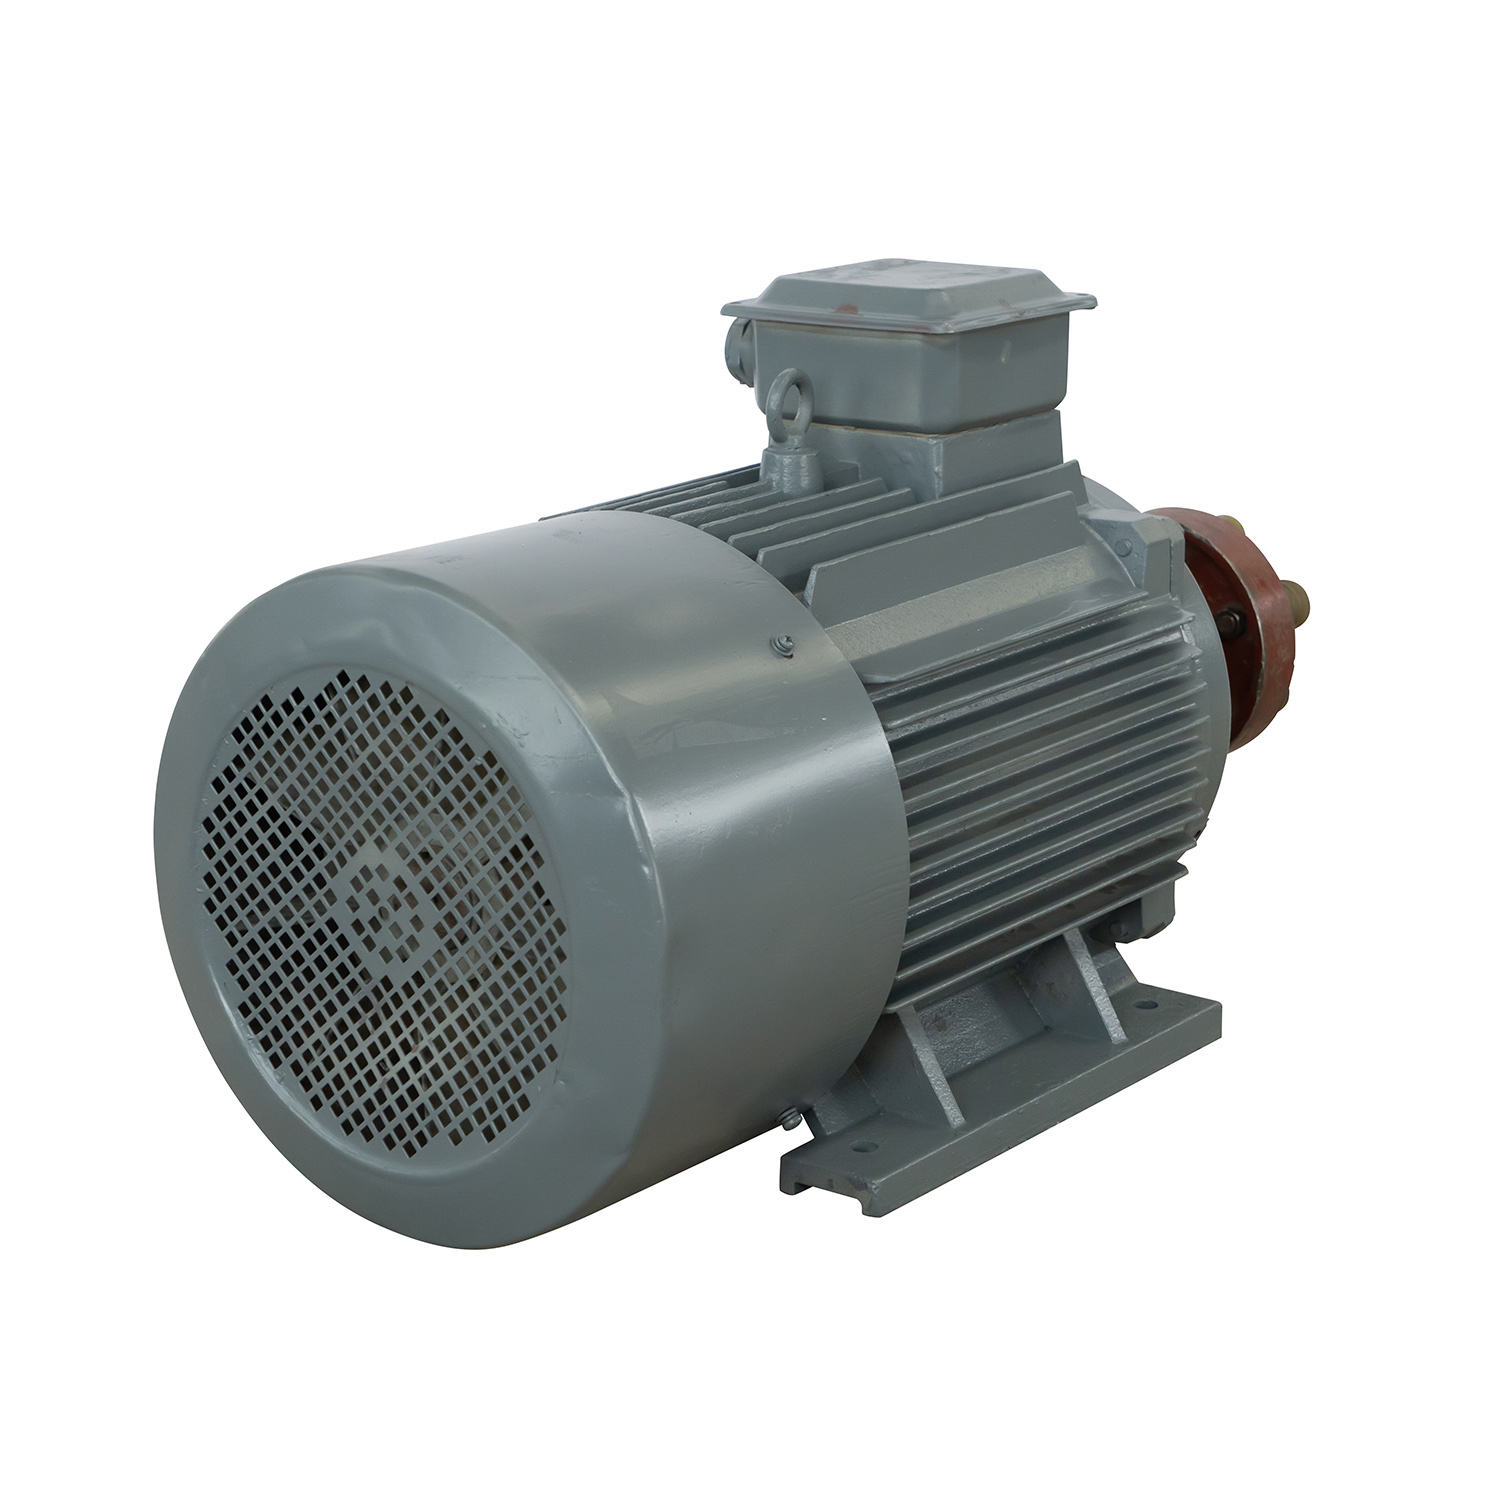
رد کردن کالیبراسیون اولیهٔ رانش باعث ایجاد نوسانهای نامنظم جریان استاتور، گرمایش بیش از حد هارمونیکی و قطعشدن غیرضروری اینورتر به دلیل جریان بیشازحد در چرخههای شتابگیری با سرعت بالا میشود. این ناهنجاریهای کنترلی منجر به تغییرات کشش، خطوط موازی نامطلوب روی پارچه و توقفهای ناگهانی تولید در فرآیندهای پیوستهٔ نساجی میگردند. ENNENG تأمینکنندهٔ فناوریهای پیشرفتهٔ رانش آهنربای دائمی و پشتیبانی مهندسی تخصصی است که بهمنظور رفع ناپایداری راهاندازی و تضمین هماهنگی مکانیکی بینقص در خطوط تولید پیچیدهٔ نساجی طراحی شدهاند.
بازرسی الکتریکی پیشاز راهاندازی و ترازبندی مکانیکی
موفقیت راهحل موتور صرفهجوییکنندهٔ انرژی به انجام دادن بازرسیهای مکانیکی و عایقی اولیهٔ ضروری پیش از اعمال توان کنترلی بستگی دارد. انتقال از ماشینآلات القایی معمولی به موتورهای آهنربای دائمی (PM) با کارایی بالا در ماشینآلات نساجی، چگالیهای بالای شار مغناطیسی و تحملهای باریک شکاف هوایی را بههمراه دارد که نیازمند موقعیتیابی دقیق مکانیکی است.
آزمون دیالکتریک استاتور و تأیید مقاومت عایقی
پیش از اتصال سیمهای اینورتر، تکنسینها باید صحت دیالکتریک پیچشها را با استفاده از مگااهمتری با دقت تنظیمشده در ولتاژ ۵۰۰ ولت یا ۱۰۰۰ ولت بررسی کنند. لرزش ناشی از حملونقل و شرایط مرطوب کارخانه در داخل واحدهای رنگرزی و بافندگی میتواند رطوبت را به داخل جعبههای اتصال وارد کند و مقاومت عایقی را کاهش دهد. برای موتورهای PM ماشینآلات نساجی، مقاومت عایقی بین فازها و همچنین بین هر فاز و زمین باید در دمای محیطی کارخانه از ۱۰ مگااهم بیشتر باشد. در صورت تشخیص نفوذ رطوبت، تکنسینها باید پیچشهای استاتور را پیش از روشنکردن درایو خشک کنند. ثبت مقادیر پایهای مقاومت عایقی معیاری ضروری برای ارزیابیهای نگهداری پیشبینانه در طول عمر عملیاتی ماشین فراهم میکند.
تراز دقیق شفت و بازرسی انحراف مکانیکی
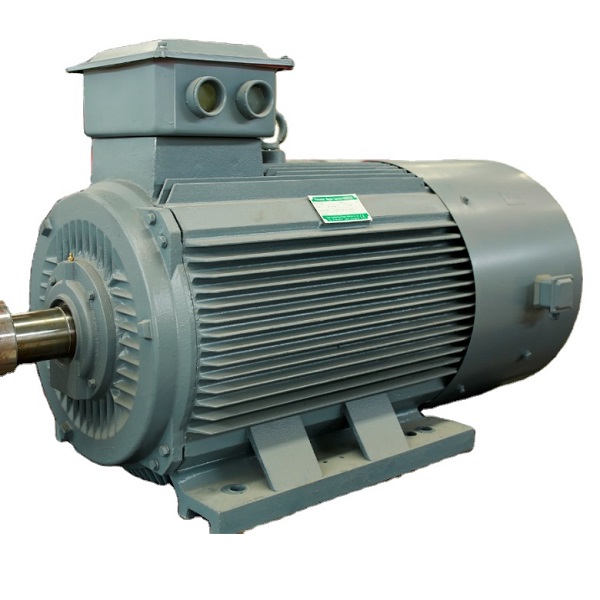
محورهای پیچش پارچه، غلطکهای کشش و بستهبندی میلههای پیچش نیازمند تراز دقیق مکانیکی هستند تا از عدم یکنواختی کشش نخ جلوگیری شود. تکنسینهایی که موتور PM ماشینآلات پارچه را راهاندازی میکنند باید اطمینان حاصل کنند که محور موتور بهصورت آزادانه با دست میچرخد و هیچ مقاومتی ناشی از «کُگینگ» مغناطیسی یا قفلشدگی مکانیکی وجود ندارد. موقعیتهای مستقیماتصال در فرآیند پیچش نیازمند ترازدهی لیزری دو صفحهای هستند تا انحراف شعاعی زیر ۰٫۰۳ میلیمتر و حرکت محوری انتهایی در محدودهٔ ۰٫۰۲ میلیمتر باقی بماند. نصب طراحی سفارشی موتور PM روی صفحههای پایهٔ ماشین که اعوجاج یا عدم همصفحهبودن دارند، شرایط «پایهنرم» ایجاد میکند که هستهٔ استاتور را پیچ میدهد و ارتعاش مکانیکی با فرکانس بالا تولید میکند؛ این ارتعاش به رشتههای نازک نخ آسیب میزند.
تنظیم پارامترهای درایو و تنظیم فیدبک حلقهبسته
ماشین همزمان مغناطیس دائمی نمیتواند با حالتهای کنترل استاندارد ولتاژ-به-فرکانس اسکالر که برای ماشینهای القایی تنظیم شدهاند، کار کند. راهاندازی موتور مغناطیس دائمی ماشینآلات نساجی نیازمند تطبیق مدلهای الکتریکی اینورتر با ویژگیهای فیزیکی ماشین از طریق وارد کردن دقیق پارامترها و روالهای خودتنظمی است.
خودتنظمی اینورتر و تطبیق مدار معادل موتور
مهندسین راهاندازی باید مقادیر دقیق پلاک فنی را در اینورتر برنامهریزی کنند، از جمله ولتاژ نامی، جریان فاز، فرکانس پایه، سرعت چرخش اسمی و ثابتهای نیروی محرکه الکتریکی معکوس. برای طراحی سفارشی موتور دائمی مغناطیسی (PM)، پارامترها باید با پیکربندی خاص پیچش سیمپیچها مطابقت داشته باشند، نه با دادههای عمومی کاتالوگ. پس از ذخیرهسازی دادههای پلاک فنی، اینورتر باید یک روال خودتنظیمی جامع را اجرا کند تا مقاومت استاتور و القای محور d و محور q را شناسایی کند. جدا کردن موتور دائمی مغناطیسی ماشینآلات نساجی از غلتک محرک در حین خودتنظیمی، برآورد دقیق پارامترهای چرخشی را تضمین میکند و از اعوجاج شکل موج جریان در شتابدهیهای بعدی جلوگیری مینماید.
|
پارامتر راهاندازی |
خط مبناي رایج درایو آسنکرون |
موتور جریان متناوب ماشینآلات نساجی ENNENG با آهنربای دائمی |
|
الگوریتم کنترل |
کنترل اسکالر V/Hz یا برداری شار حلقهباز |
کنترل جهتیافته میدان با حلقه بسته سرعت بالا |
|
نیازمندی کالیبراسیون قطبها |
هیچکدام (لغزش القایی میدان روتور) |
ترازبندی صفر قطبهای مغناطیسی با دقت بالا |
|
دقت تنظیم سرعت |
نویز سرعت ±۰٫۵٪ تا ±۱٫۰٪ |
تنظیم حالت پایدار با دقت فوقالعاده ±۰٫۰۱٪ |
|
محدوده استاندارد ولتاژ |
محدودیتهای استاندارد ۳۸۰ تا ۴۸۰ ولت |
محدوده صنعتی یکپارچه ۱۱۰ تا ۶۹۰ ولت |
|
محدودهٔ خروجی استاندارد |
ظرفیتهای تجاری ثابت |
ظرفیت صنعتی یکپارچه از ۵ کیلووات تا ۵ مگاوات |
|
پروتکل بازخورد انکودر |
انکودر پالسی افزایشی TTL / HTL |
انکودر مطلق EnDat، BiSS-C یا رزولور با دقت بالا |
|
بازدهی در بارهای جزئی |
افت شدید زیر ظرفیت ۵۰ درصدی |
منحنی فوقبرتر تخت از ۲۵ تا ۱۲۰ درصد بار |
قابلیتهای ساخت با عملکرد بالا در محصولات موتور ENNENG پوشش دادن رنجهای ولتاژ یکپارچه از ۱۱۰ ولت تا ۶۹۰ ولت و رنجهای توان از ۵ کیلووات تا ۵ مگاوات برای ارضای مشخصات متنوع فرآیند نساجی. برای سیستمهای کاربردی کارخانهای غیرمتمرکز و نصبهای نظارت صنعتی از راه دور، شرکت ENNENG همچنین سیستمهای توربین بادی محور عمودی با رتبهبندی ۱ تا ۱۰ کیلووات عرضه میکند که تمرکز اصلی آن بر پلتفرمهای ۳ کیلووات، ۵ کیلووات و ۱۰ کیلووات است تا تولید قابلاطمینان انرژی کاربردی را تضمین کند.
هماهنگسازی قطبهای مغناطیسی و کالیبراسیون نقطهٔ صفر انکودر
کارکرد موتور جریانمستقیم با آهنربای دائمی در ماشینآلات نساجی تحت کنترل جهتیافتهٔ حلقهٔ بسته، نیازمند هماهنگی دقیق فضایی بین قطبهای آهنربای دائمی روتور و سنسور بازخورد است. ازآنجاکه موتور سنکرون با آهنربای دائمی بیشترین گشتاور مقاومتی و مغناطیسی را زمانی تولید میکند که بردارهای جریان استاتور زاویهٔ فضایی ۹۰ درجهای نسبت به شار روتور داشته باشند، تنظیم نادرست نقطهٔ صفر انکودر منجر به اوجگیری شدید جریان در لحظهٔ راهاندازی، نوسان جهتی یا قطع فوری جریان به دلیل عبور از حد مجاز میشود. مهندسان باید یک روال ویژهٔ تشخیص موقعیت قطبها را از طریق رابط درایو اجرا کنند و پیش از اعمال سرعت چرخش کامل، تطابق موقعیت الکتریکی صفر با کانال مرجع انکودر بازخورد را تأیید نمایند.
آزمایشهای مرحلهای، همگامسازی چندمحوری و نگهداری
ورود موتور جریانمستقیم با آهنربای دائمی در ماشینآلات نساجی به مرحلهٔ فعال، مستلزم انجام آزمایشهای بدون بار بهصورت مرحلهای و سپس تأیید عملکرد در بار کامل روی تمام محورهای تولیدی است.
افزایش تدریجی سرعت و تنظیم پویای کشش
عملیات آزمایشی با چرخش بدون بار و بدون اتصال در محدودهٔ ۱۰ تا ۲۰ درصد از سرعت نامی آغاز میشود تا جهت چرخش صحیح و ترتیب فازها تأیید گردد. تکنسینها بر این نکته تأکید میکنند که سرعت بازخوردی با سرعت دستوری بدون نوسان (هانتینگ) مطابقت داشته باشد و بهتدریج موتور دائمی ماشینآلات نساجی را تا ۵۰ و سپس ۱۰۰ درصد از سرعت پایه افزایش دهند. در طول آزمایشهای پیچش نخ تحت بار، تنظیم سرعت حلقهٔ بسته باید با دقت ±۰٫۰۱ درصد از مقدار تعیینشده حفظ شود. تنظیم دقیق سرعت، نسبتهای کشش یکنواخت نخ را در صدها موقعیت پیچش تضمین میکند و اوجهای کشش را که منجر به پارگی رشتهها میشوند، از بین میبرد. تنظیم مقادیر بهرهٔ تناسبی و انتگرالی حلقهٔ سرعت، پاسخ گشتاور پویا را در هنگام تغییر سریع بوبینها بهینه میسازد.
استانداردهای مهندسی، نظارت بر ارتعاشات و نگهداری پیشگیرانه
روشهای راهاندازی باید مطابق با چارچوبهای مهندسی بینالمللی شناختهشده باشند. نصبهای برقی باید از الزامات کد ملی برق NFPA 70 در زمینه ظرفیت جریان هادیها و دسترسی به قطعکنندهها پیروی کنند. ایمنی عملیاتی باید بهطور دقیق با مقررات ایمنی برق صنعتی OSHA 1910 زیربخش S مطابقت داشته باشد که قفلسازی مکانیکی مثبت محور را برای جلوگیری از تولید خطرناک نیروی محرکه الکتریکی معکوس (back-EMF) ناشی از چرخش آزاد میلههای چرخان در طول تعمیر و نگهداری اجباری میکند. معیارهای کارایی سرعت متغیر باید با پروتکلهای IEC TS 60034-30-2 سازگانپذیر باشند، در حالی که شدت کلی ارتعاش باید در محدودههای استاندارد ISO 10816-3 قرار گیرد. بهکارگیری یک موتور قدرتمند مغناطیس دائمی (PMSM) در ماشینآلات نساجی، کاهش تأییدشده ردپای کربن را در چارچوبهای مدیریت انرژی سازمانی ISO 50001 تسهیل میکند.
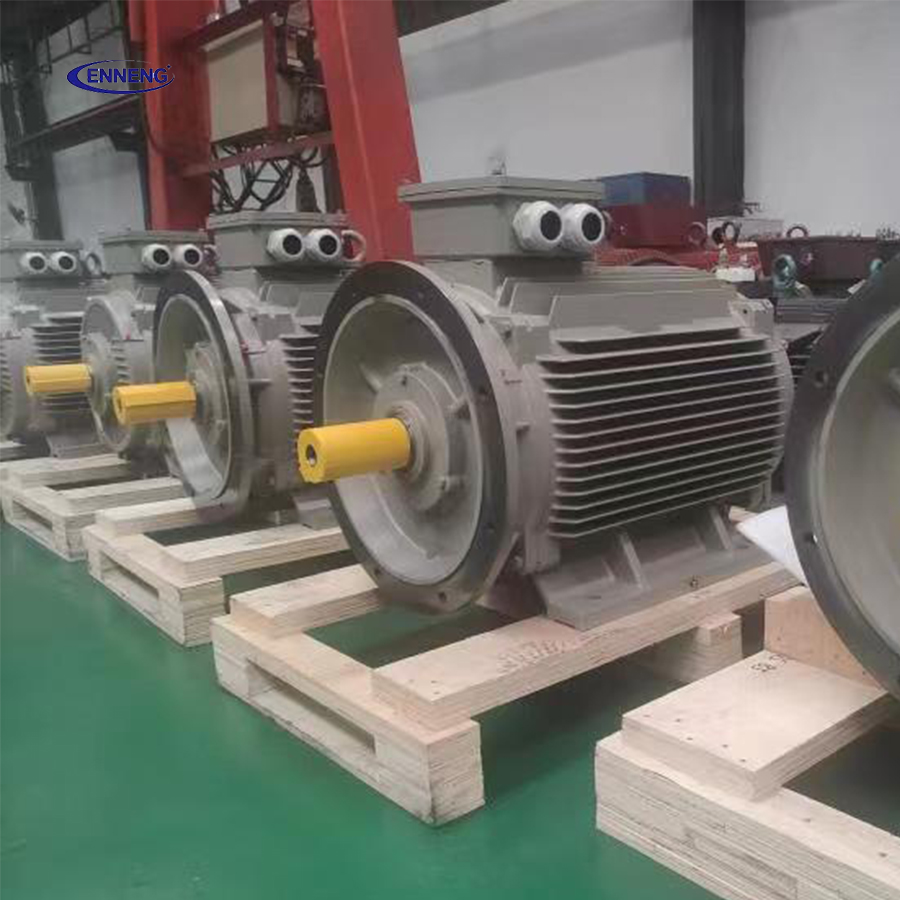
پایداری بلندمدت نیازمند اجرای مراقبتهای تشخیصی برنامهریزیشده است. تکنسینها باید سالانه تحلیل ارتعاش طیفی را انجام دهند تا خستگی زودهنگام یاتاقانها یا شلبودن پایههای نصب را شناسایی کنند. مقاومت عایقی سیمپیچهای استاتور باید مطابق توصیههای آیایایئی ۴۳ ارزیابی شود. تکنسینها باید بهطور منظم روکش کابل انکودر را بازرسی کنند و اطمینان حاصل کنند که اتصالهای زمین ۳۶۰ درجهای سالم باقی ماندهاند تا از تحریف سیگنالهای بازخورد حسگرِ ظریف توسط نویز بالافرکانس اینورتر جلوگیری شود. پاک نگهداشتن هودهای خنککنندهٔ خارجی از پرزهای الیافی و ذرات شناور پارچهای، انتقال حرارت همرفتی بیشینهٔ موتور پیام ماشینآلات نساجی را در طول دههها بهرهبرداری تضمین میکند.
مشاوره فنی و پشتیبانی از راهاندازی
دستیابی به صرفهجویی استثنایی در انرژی و یکنواختی نخ، مستلزم هماهنگی ویژگیهای الکترومغناطیسی موتور با الکترونیکهای دقیق درایو است. بهکارگیری یک موتور جریان متناوب با مغناطیس دائم برای ماشینآلات نساجی صورتحساب برق کارخانه را کاهش میدهد، ثبات محصول را بهبود میبخشد و قابلیت اطمینان مکانیکی را در خطوط فرآورش پیوسته حفظ میکند. متخصصان فنی برنامهریزی حرکت چندمحوره جامع، اعتبارسنجی پارامترهای الکتریکی و راهنمایی راهاندازی در محل را ارائه میدهند. امروز با تیم مهندسی تماس بگیرید تا مشخصات تجهیزات را بررسی کنید و عملکرد درایوهای کارخانه را بهینهسازی نمایید.
- واتساپ: +۸۶ ۱۸۵۶۲۷۸۰۲۲۸
- پست الکترونیکی: [email protected]
- تلفن: +86 532 66000559
F AQ
پرسش: چرا کالیبراسیون نقطه صفر انکودر برای موتور PM ماشینآلات نساجی ضروری است؟
الف: موتور PM ماشینآلات نساجی از آهنرباهای دائمی موجود در روتور برای ایجاد شار مغناطیسی تحریک استفاده میکند. درایو فرکانس متغیر باید جهت فیزیکی دقیق این قطبهای مغناطیسی را بداند تا جریان استاتور را در زاویه برداری الکترومغناطیسی بهینه تزریق کند. در صورت عدم دقت در کالیبراسیون نقطه صفر انکودر، اینورتر نمیتواند بردارهای جریان را همراستا کند که منجر به جریان راهاندازی بالا، ارتعاش بیشازحد روتور و قطع فوری به دلیل جریان اضافی در لحظه روشنشدن میشود.
پرسش: عدم تراز صحیح شفت چگونه بر موتور دائمی مغناطیسی ماشینآلات نساجی تأثیر میگذارد؟
الف: از آنجا که موتور دائمی مغناطیسی ماشینآلات نساجی با شکاف هوایی باریک و چگالی گشتاور بالا کار میکند، عدم تراز شفت باعث ایجاد کشش مغناطیسی شعاعی نامتقارن در سراسر هسته استاتور میشود. این تنش مکانیکی دمای یاتاقانها را افزایش داده، تجزیه روغن روانکار را تسریع میکند و ارتعاشات چرخشی با فرکانس بالا را ایجاد مینماید. در تولید پیوسته نخ، این ارتعاش اضافی کشش پیچش روی قرقره را مختل کرده، چگالی نامنظم نخ و شکستهای متعدد رشتهها را به همراه دارد.

