
 EN

Gli impianti metallurgici pesanti con sistemi di estrazione dei fumi da forni continui in funzione per 8.400 ore all'anno espongono gli assiemi dei motori a temperature ambientali superiori a 60 °C. Gli ingegneri di impianto che specificano macchinari di azionamento personalizzati in queste zone termiche osservano spesso un decadimento accelerato del flusso e interruzioni termiche nei pacchetti rotorici standard. Garantire una coppia meccanica ininterrotta sotto carichi termici estremi richiede la scelta di un motore sincrono a magneti permanenti costruito con gradi di acciaio per magneti verificati, meccanismi di ritenzione robusti e modellazione termica.
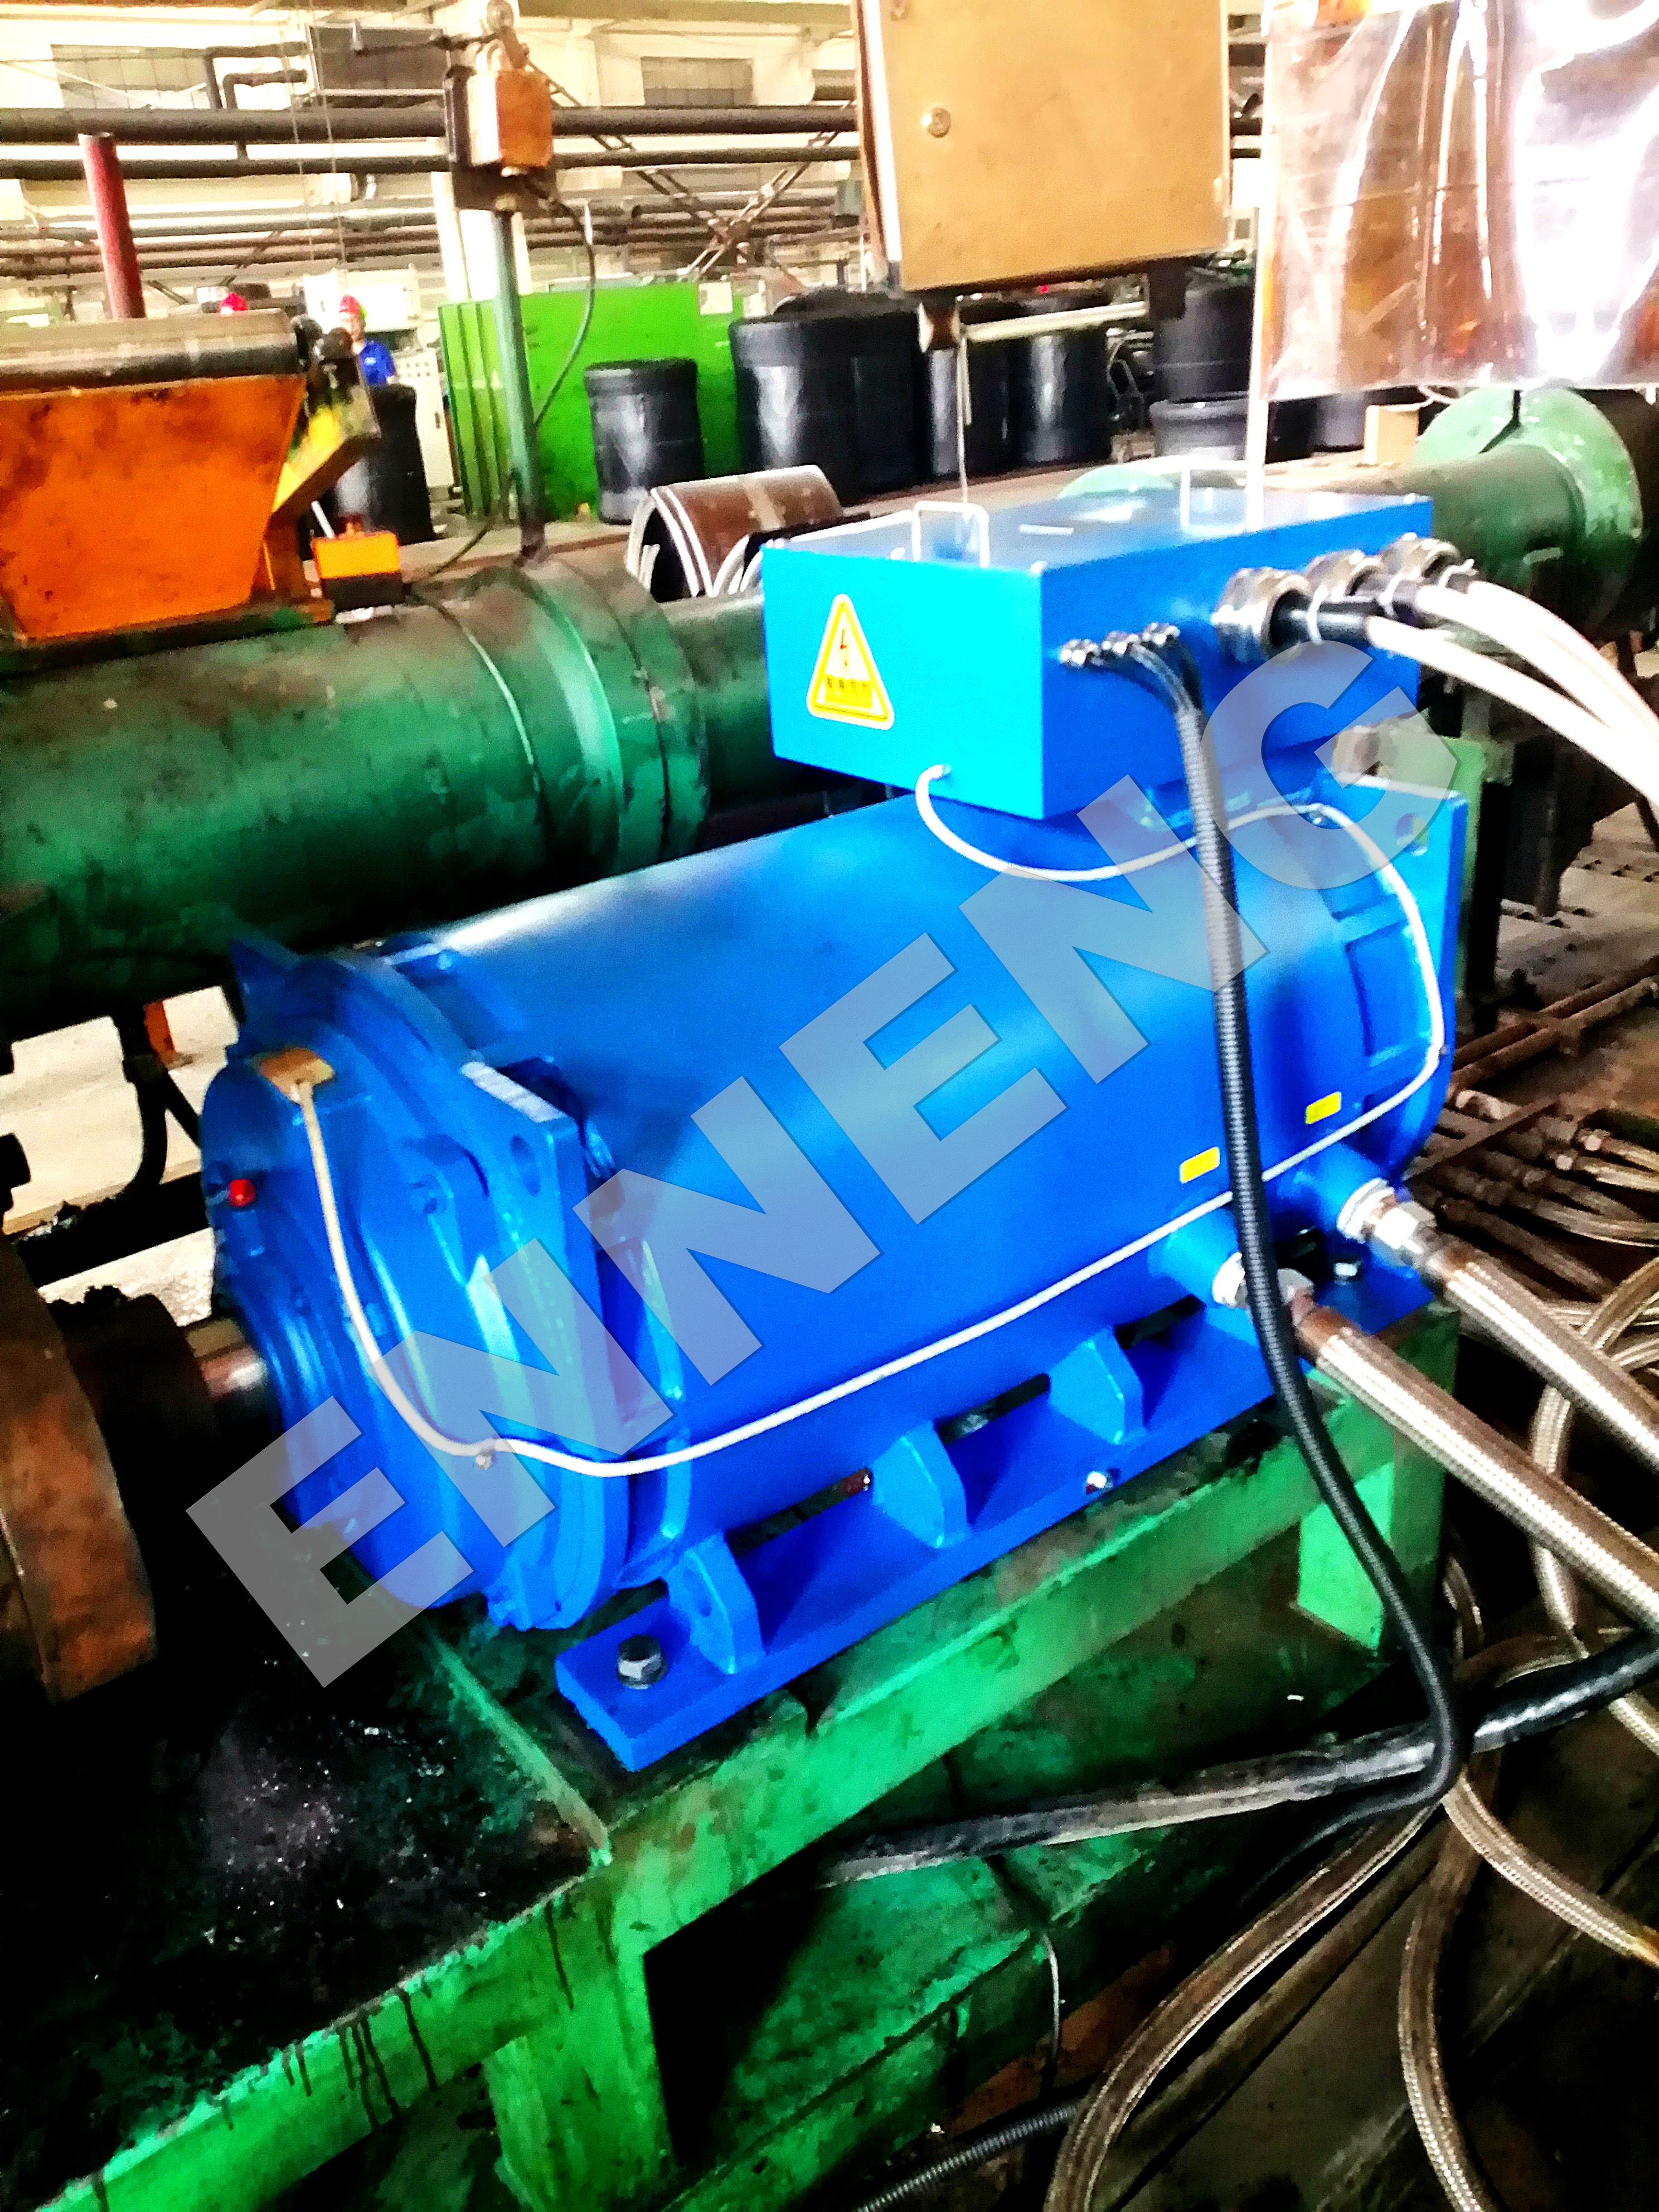
I pacchetti di azionamento industriali standard operanti in zone ad alta temperatura rischiano una smagnetizzazione irreversibile quando le temperature locali del rotore superano le soglie termiche dei materiali magnetici convenzionali. Il decadimento del flusso provoca correnti statoriche elevate, un riscaldamento maggiore del rame e un guasto catastrofico del rotore durante sovraccarichi improvvisi. ENNENG ingegneri soluzioni avanzate con magneti permanenti realizzati con leghe di terre rare ad alta coercitività, che mantengono la stabilità magnetica in ambienti termici gravosi.
Dinamica termica e rischi di smagnetizzazione in ambienti ad alta temperatura
La scelta di un grado ottimale di magnete per un motore sincrono a magneti permanenti richiede la valutazione delle effettive temperature del nucleo del rotore, non solo delle condizioni ambientali dell’aria. Sebbene le specifiche nominali presuppongano soffitti standard di temperatura ambiente in fabbrica pari a 40 °C, il calore irradiato da forni e tubazioni di processo genera microclimi elevati all’interno dei vani motore. La definizione di una soluzione efficace per il risparmio energetico richiede il calcolo della generazione totale di calore interna, compresa la dissipazione di rame nello statore, l’isteresi nel nucleo dello statore e le perdite per correnti parassitarie nel rotore.
Temperature operative del rotore rispetto ai limiti ambientali di confine
Il nucleo del rotore di un motore sincrono a magneti permanenti opera all’interno di un ambiente elettromagnetico chiuso, dove la dissipazione del calore dipende principalmente dalla convezione attraverso il traferro e dalla conduzione lungo l’albero. Anche se un motore sincrono a magneti permanenti elimina le perdite di scorrimento secondario del rotore, i flussi armonici ad alta frequenza generati dall’inverter inducono correnti parassitarie localizzate nelle lamierine del rotore e nei blocchi di magnete. In condizioni di carico continuo elevato, le temperature locali dei magneti possono superare quelle dell’aria ambiente di 40 °C–60 °C.
Trascurare questi gradienti termici interni porta a un degrado termico prematuro. Nella specifica di un motore a magneti permanenti personalizzato (PMSM), gli ingegneri devono richiedere simulazioni termiche agli elementi finiti complete, che mappino i punti più caldi del rotore nei casi peggiori. La valutazione delle temperature dei magneti durante cicli prolungati di sovraccarico, periodi di ventilazione ridotta e operazioni di coppia continua a bassa velocità garantisce che la lega magnetica scelta mantenga margini di sicurezza termica adeguati per decenni di servizio in fabbrica.
Analisi della coercività intrinseca e del punto di ginocchio di smagnetizzazione
La demagnetizzazione irreversibile rappresenta il rischio strutturale più critico per qualsiasi motore sincrono a magneti permanenti sottoposto a temperature operative elevate. Man mano che la temperatura interna dei magneti aumenta, la coercività intrinseca dei materiali magnetici a base di terre rare diminuisce, spostando il punto di ginocchio della curva di demagnetizzazione nel quadrante operativo attivo. Se correnti di guasto transitorie, comandi improvvisi di indebolimento del campo o sovraccarichi di processo spingono il punto di lavoro magnetico al di sotto di questo punto critico di ginocchio, si verifica immediatamente una perdita permanente di flusso.
Un motore sincrono a magneti permanenti degradato assorbe corrente di fase maggiore per mantenere la coppia richiesta sull’albero, generando un ciclo di retroazione distruttivo caratterizzato da un innalzamento termico crescente e da una demagnetizzazione accelerata. Per prevenire il collasso magnetico è necessario specificare un motore sincrono a magneti permanenti con gradi di coercività intrinseca elevati, in modo che il punto di ginocchio di demagnetizzazione rimanga ben al di fuori dei limiti massimi di guasto elettrico alle temperature operative di picco.
Metallurgia dell'acciaio magnetico e standard di costruzione del rotore
Abbinare la lega magnetica appropriata alle specifiche esigenze industriali determina l'affidabilità operativa e l'ingombro fisico di un motore sincrono a magneti permanenti su misura. I progettisti industriali valutano le formulazioni al neodimio-ferro-boro e al samario-cobalto per bilanciare la densità di flusso rispetto alla stabilità termica.
Confronto tra gradi NdFeB ad alta coercività e formulazioni SmCo
I materiali al neodimio-ferro-boro offrono una rimanenza e prodotti energetici superiori, consentendo progetti di motori compatti con densità di potenza eccezionale. I gradi standard NdFeB subiscono un rapido calo della coercività oltre gli 80 °C, rendendoli inadatti per ambienti industriali severi. Le formulazioni avanzate NdFeB ad alta temperatura incorporano additivi di disprosio e terbio per migliorare la stabilità dei domini magnetici, producendo classificazioni termiche specializzate destinate ad ambienti gravosi:
|
Grado del materiale magnetico |
Temperatura massima continua |
Coercività intrinseca (Hcj) |
Induzione residua (Br) |
Rischio relativo di corrosione |
|
NdFeB - Serie standard N |
Fino a 80 °C |
≥ 955 kA/m |
1,40–1,45 T |
Alto (richiede placcatura pesante) |
|
NdFeB - Serie SH |
Fino a 150°C |
≥ 1592 kA/m |
1,32–1,38 T |
Moderato (richiede strato barriera) |
|
NdFeB - Serie UH/EH |
Fino a 180–200 °C |
≥ 1990–2388 kA/m |
1,22–1,30 T |
Controllato tramite strati di epossidico/nichel |
|
NdFeB - Serie TH |
Fino a 220 °C |
≥ 2626 kA/m |
1,12–1,20 T |
Controllato tramite placcatura multistrato |
|
SmCo - Serie 2:17 |
Fino a 300–350 °C |
≥ 1592–2000 kA/m |
1,05–1,15 T |
Molto bassa (naturalmente stabile) |
Per installazioni ad altissima temperatura superiori a 200 °C, il samario-cobalto (Sm2Co17) offre un’eccellente reversibilità magnetica e coefficienti di temperatura reversibili eccezionalmente bassi. Sebbene le leghe SmCo presentino una rimanenza inferiore rispetto ai gradi NdFeB, la loro resa magnetica rimane stabile fino a 350 °C. Un motore sincrono a magneti permanenti (PMSM) personalizzato, progettato per ambienti estremi, utilizza queste leghe avanzate per preservare una coppia sull’albero stabile anche sotto intensa esposizione termica.
Fissaggio meccanico, guaina e ingegneria dell’espansione termica
La scelta dei materiali magnetici rappresenta solo metà della sfida nella progettazione del rotore; anche il sistema fisico di fissaggio deve resistere all’espansione termica estrema. In un motore sincrono a magneti permanenti ad alta velocità o in un motore a trasmissione diretta ad alta coppia, le forze centrifughe si combinano con i coefficienti di espansione termica non corrispondenti tra i nuclei rotorici in acciaio e i blocchi magnetici fragili. Le alte temperature degradano le colle epossidiche standard, creando gravi rischi di distacco dei magneti all’interno del traferro.
I rotori ad alta integrità utilizzano geometrie di magneti segmentati racchiusi in manicotti in acciaio inossidabile non magnetico, gusci di contenimento in titanio o fasce in fibra di carbonio ad alta tensione. L’ingegneria di precisione garantisce che i giochi meccanici di interferenza compensino l’espansione termica differenziale senza schiacciare i segmenti magnetici né perdere la ritenzione del precarico alle velocità operative. Prodotti motori ENNENG presentano un’incapsulazione specializzata del rotore certificata per intervalli di tensione unificati da 110 V a 690 V e per potenze unificate da 5 kW a 5 MW. Per il monitoraggio decentralizzato degli impianti e i sistemi di utilità fuori rete, ENNENG fornisce anche sistemi di turbine eoliche ad asse verticale con potenza nominale da 1 kW a 10 kW, concentrando l’attenzione sulle piattaforme da 3 kW, 5 kW e 10 kW per garantire una generazione di energia affidabile.
Norme ingegneristiche, validazione dinamica e manutenzione in campo
La produzione personalizzata di motori richiede il rigoroso rispetto dei quadri internazionali di prova per garantire la longevità operativa. I sistemi di isolamento elettrico devono soddisfare i criteri di classe termica IEC 60034-1, utilizzando isolamenti di classe H o N, classificati per un servizio continuo a 180 °C–200 °C. I livelli di efficienza industriale devono conformarsi alle linee guida IEC TS 60034-30-2 per macchine a velocità variabile alimentate da convertitori. L’aggiornamento degli azionamenti obsoleti a una Soluzione Motore per il Risparmio Energetico supporta gli obblighi aziendali di riduzione delle emissioni di carbonio previsti dai quadri di gestione dell’energia ISO 50001.
Gli impianti elettrici devono rispettare gli standard NFPA 70 National Electrical Code per la portata dei conduttori e la protezione mediante interruttori di isolamento, mentre le procedure di manutenzione degli impianti devono seguire rigorosamente gli obblighi di sicurezza elettrica industriale OSHA 1910 Subpart S. Il bilanciamento delle apparecchiature rotanti e le tolleranze di vibrazione devono conformarsi ai livelli di qualità ISO 1940 Grade G1.0 e ai parametri di severità delle vibrazioni ISO 10816.
La convalida in fabbrica richiede rigorosi test di riscaldamento su banco dinamometrico in condizioni simulate di carico completo e sovraccarico. I team di garanzia della qualità registrano le tensioni di forza controelettromotrice (back-EMF) a temperature operative identiche prima e dopo i cicli di sollecitazione termica. Una variazione della back-EMF inferiore all’uno per cento conferma che il flusso magnetico rimane stabile, senza demagnetizzazione irreversibile. Le procedure di manutenzione sul campo devono includere misurazioni annuali della resistenza d’isolamento degli avvolgimenti secondo la norma IEEE 43, ispezioni termografiche infrarosse periodiche sui supporti dei cuscinetti e controlli programmati della concentricità del traferro, per garantire decenni di prestazioni meccaniche affidabili.
Consulenza ingegneristica e richieste personalizzate per motori
La selezione della formulazione ottimale di magnete-acciaio per un motore sincrono a magneti permanenti ad altissima temperatura richiede l’analisi dei profili di carico applicati, delle frequenze portanti dell’inverter e della dinamica del mezzo di raffreddamento. L’aggiornamento degli impianti produttivi con una tecnologia avanzata Motore Sincrono a Magneti Permanenti riduce il consumo di elettricità, eliminano i guasti termici e forniscono una coppia affidabile anche in condizioni operative estreme. Specialisti tecnici offrono una modellazione elettromagnetica agli elementi finiti completa, un’analisi della dinamica del rotore e un supporto chiavi in mano per la selezione del motore. Contattare oggi stesso il reparto ingegneristico per valutare i parametri operativi ad alta temperatura e avviare la definizione delle specifiche del progetto.
- WhatsApp:+86 18562780228
- E-mail: [email protected]
- Telefono: +86 532 66000559
F AQ
D: Qual è la differenza tra perdita di flusso reversibile e demagnetizzazione irreversibile in un motore a magneti permanenti?
A:La perdita di flusso reversibile si verifica naturalmente con l’aumento della temperatura del magnete, causando una riduzione temporanea del flusso magnetico che si ripristina completamente al raffreddamento del rotore. La demagnetizzazione irreversibile si verifica quando temperature operative elevate si combinano con forti campi magnetici inversi, alterando in modo permanente i domini magnetici. Quando si verifica una perdita irreversibile, il motore perde in modo permanente la capacità di erogare coppia ed è necessario procedere alla rimagnetizzazione del rotore o alla sua sostituzione integrale.
D: Perché la misurazione della forza controelettromotrice è fondamentale durante i test in fabbrica di un motore sincrono a magneti permanenti personalizzato?
A: La forza controelettromotrice è direttamente proporzionale al flusso magnetico totale del rotore e alla velocità di rotazione. Misurando la tensione di forza controelettromotrice a circuito aperto prima e dopo prove termiche simulate a pieno carico, gli ingegneri del controllo qualità verificano la stabilità dei domini magnetici. Una riduzione permanente della forza controelettromotrice misurata rivela una desmagnetizzazione irreversibile, garantendo l’identificazione e la correzione degli assiemi difettosi del rotore prima della spedizione dalla fabbrica.

