
 EN

Les installations métallurgiques lourdes exploitant des fours continus dont les systèmes d’évacuation des gaz fonctionnent 8 400 heures par an exposent les ensembles moteurs à des températures ambiantes dépassant 60 °C. Les ingénieurs chargés de spécifier des machines d’entraînement sur mesure dans ces zones thermiques observent fréquemment une décroissance accélérée du flux magnétique et des déclenchements thermiques prématurés dans les rotors standards. Pour garantir un couple mécanique ininterrompu sous des charges thermiques extrêmes, il est indispensable de choisir un moteur synchrone à aimants permanents (PMSM) conçu avec des nuances d’acier à aimants validées, des mécanismes de rétention robustes et une modélisation thermique rigoureuse.
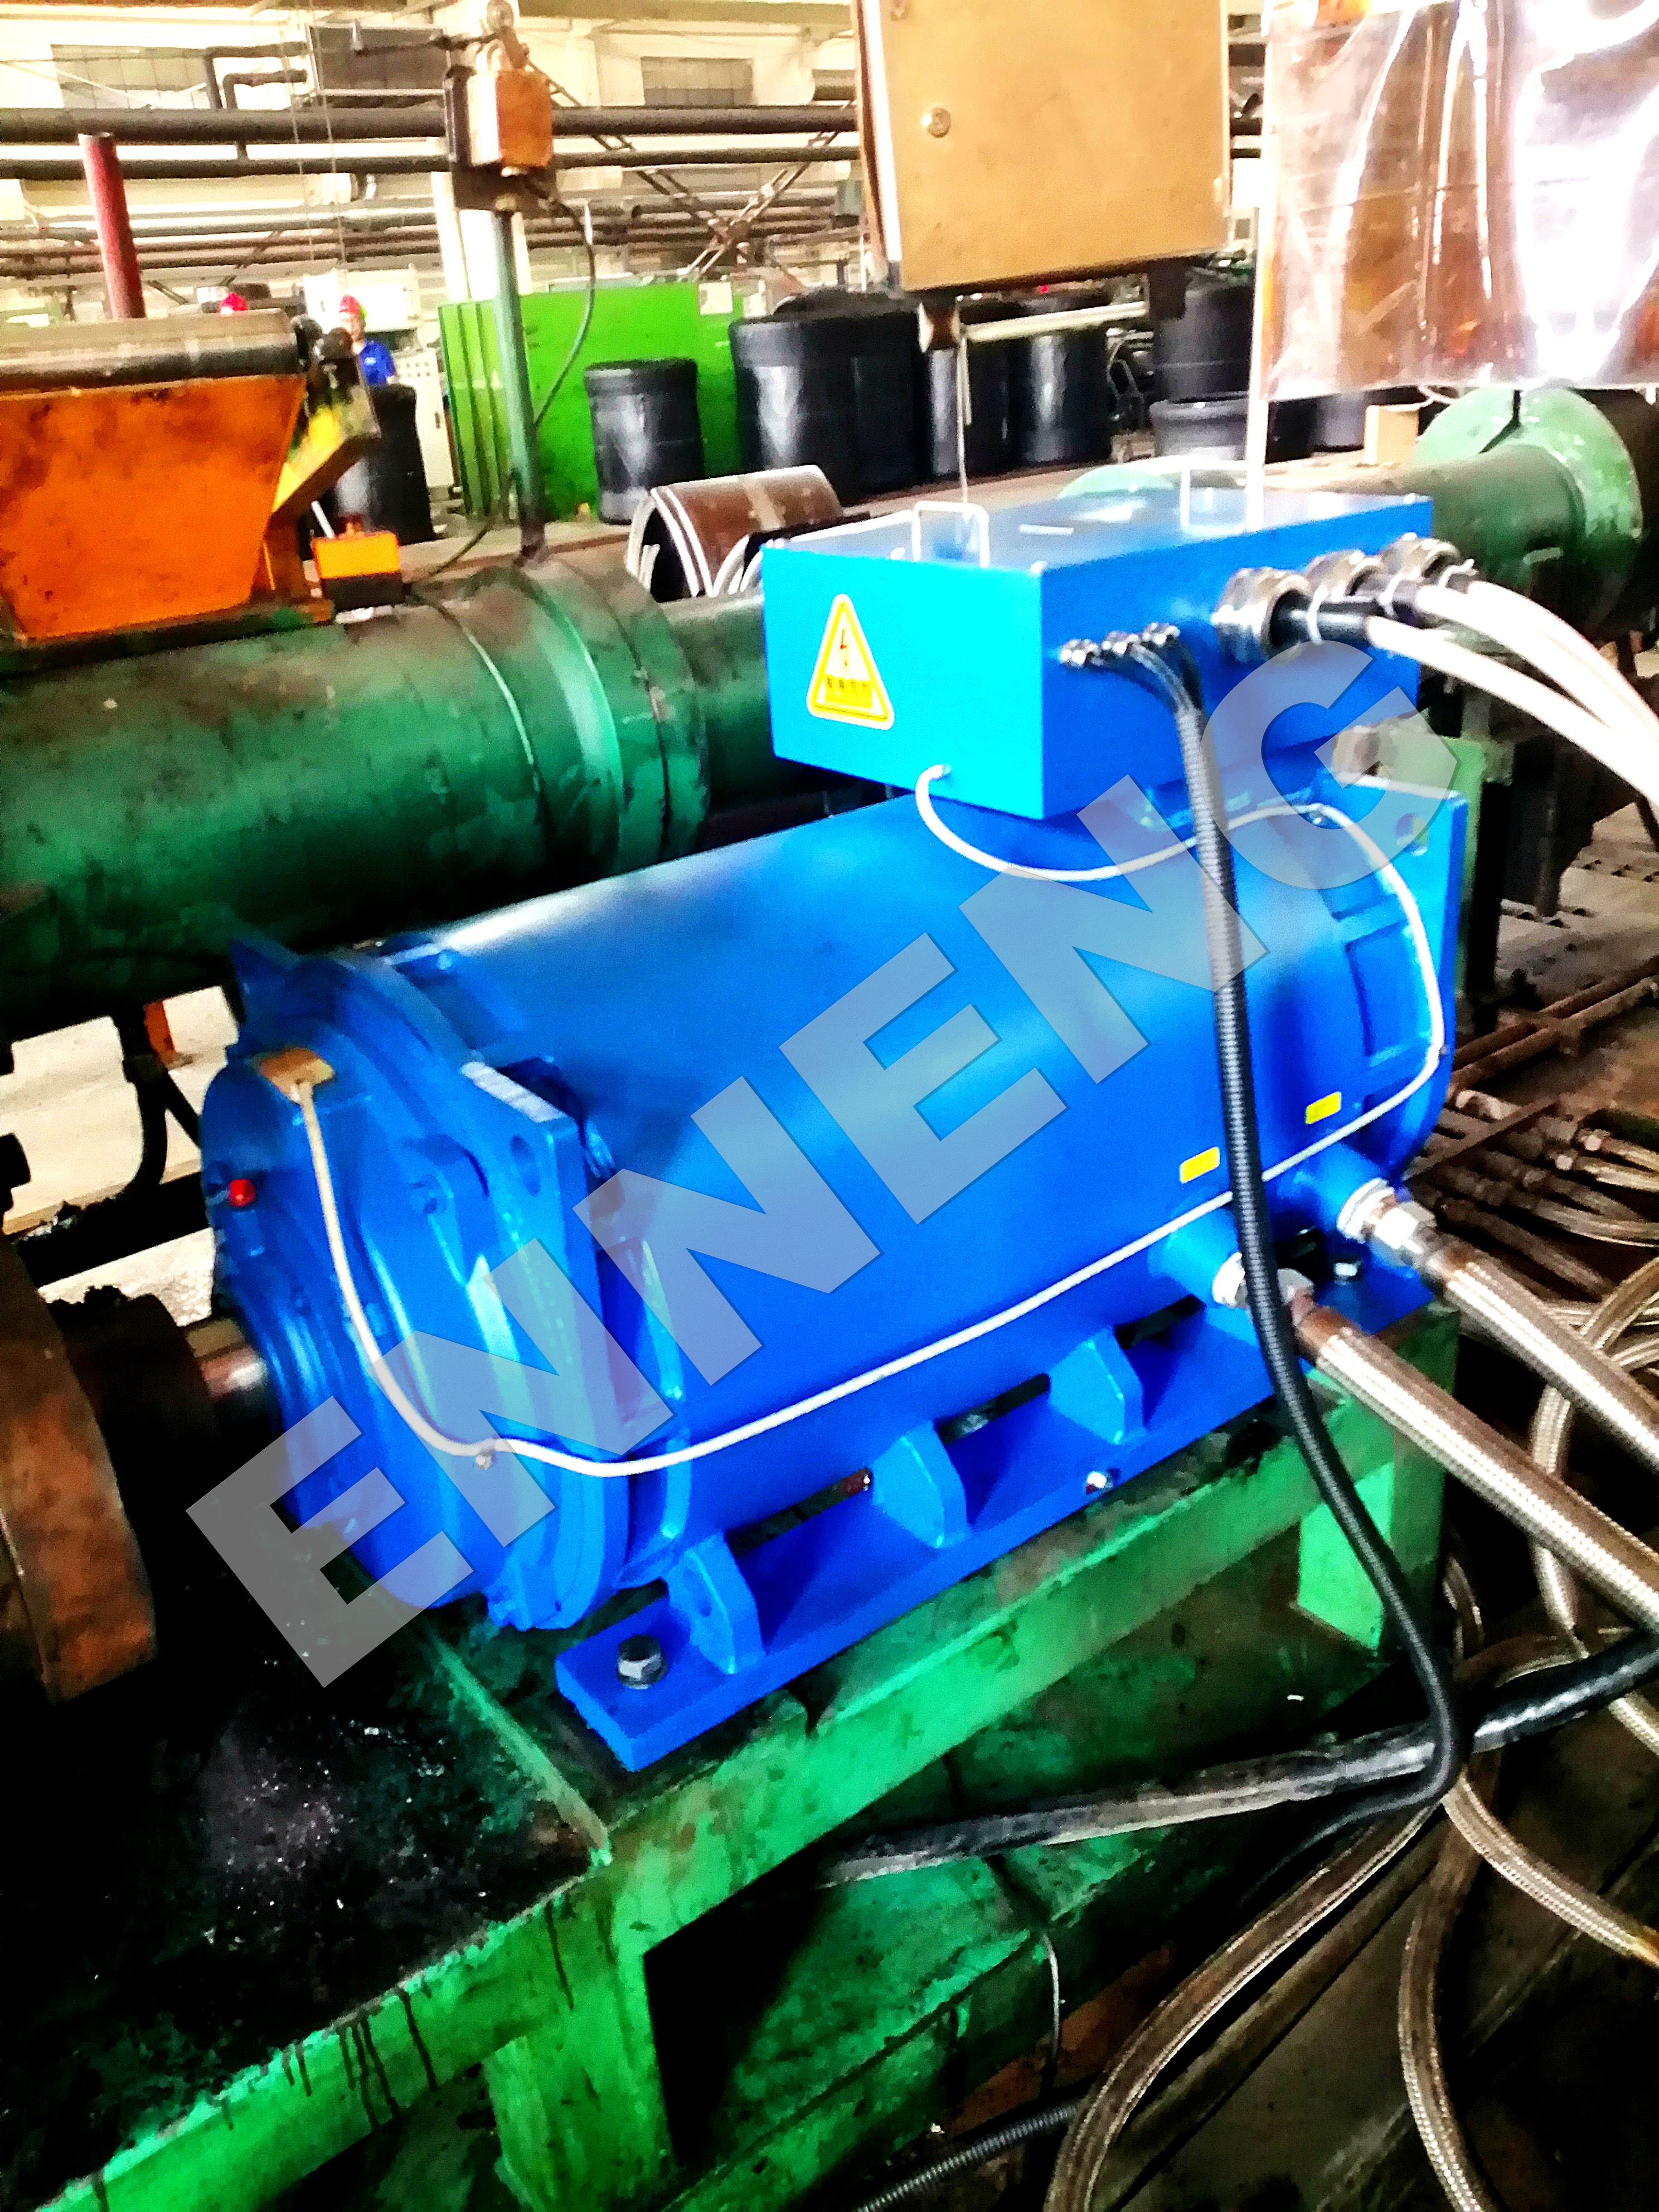
Les ensembles d’entraînement industriels standards fonctionnant dans des zones à haute température encourent un risque de désaimantation irréversible lorsque les températures locales du rotor dépassent les seuils thermiques des matériaux magnétiques conventionnels. La dégradation du flux entraîne des courants statoriques accrus, un échauffement accru du cuivre et, en cas de pointes de charge imprévues, une défaillance catastrophique du rotor. ENNENG des ingénieurs développent des solutions avancées d’aimants permanents utilisant des alliages de terres rares à forte coercivité, capables de maintenir leur stabilité magnétique dans des environnements thermiques exigeants.
Dynamique thermique et risques de démagnétisation dans les environnements à haute température
Le choix d’une nuance d’aimant optimale pour un moteur synchrone à aimants permanents exige l’évaluation des températures réelles du noyau rotor, et non uniquement des conditions ambiantes. Bien que les valeurs nominales indiquées sur la plaque signalétique supposent un plafond ambiant standard en usine de 40 °C, la chaleur rayonnante émise par les fours et les canalisations de processus crée des microclimats surchauffés à l’intérieur des compartiments moteurs. La spécification d’une solution efficace de moteur à économie d’énergie nécessite le calcul de la génération totale de chaleur interne, y compris les pertes par effet Joule dans le cuivre du stator, les pertes par hystérésis dans le noyau du stator et les pertes par courants de Foucault dans le rotor.
Températures de fonctionnement du rotor par rapport aux limites ambiantes frontalières
Le noyau du rotor d’un moteur synchrone à aimants permanents fonctionne dans un environnement électromagnétique clos, où l’évacuation de la chaleur repose principalement sur la convection au niveau de l’entrefer et la conduction à travers l’arbre. Même si un moteur synchrone à aimants permanents élimine les pertes par glissement rotorique secondaire, le flux harmonique haute fréquence généré par la commutation de l’onduleur induit des courants de Foucault localisés dans les tôles du rotor et les blocs d’aimants. En service continu intensif, la température locale des aimants peut dépasser la température ambiante de 40 °C à 60 °C.
Négliger ces gradients thermiques internes entraîne une dégradation thermique prématurée. Lors de la spécification d’un moteur à aimants permanents personnalisé (PMSM), les ingénieurs doivent demander des simulations thermiques par éléments finis complètes afin de cartographier les points chauds critiques du rotor. L’évaluation des températures des aimants pendant des cycles de surcharge prolongés, des périodes de ventilation réduite et des opérations de couple continu à faible vitesse garantit que l’alliage magnétique sélectionné conserve des marges de sécurité thermique adéquates tout au long de décennies de service en usine.
Analyse de la coercivité intrinsèque et du point de genou de désaimantation
La démagnétisation irréversible représente le risque structurel le plus critique pour tout moteur synchrone à aimants permanents soumis à des températures de fonctionnement élevées. À mesure que la température interne des aimants augmente, la coercivité intrinsèque des matériaux magnétiques à base de terres rares diminue, déplaçant le point de genou de la courbe de démagnétisation dans le quadrant de fonctionnement actif. Si des courants de défaut transitoires, des commandes soudaines d’affaiblissement de champ ou des surcharges de processus poussent le point de fonctionnement magnétique en dessous de ce point de genou critique, une perte de flux permanente se produit immédiatement.
Un moteur synchrone à aimants permanents dégradé absorbe un courant de phase plus élevé afin de maintenir le couple arbre requis, créant ainsi une boucle de rétroaction destructrice caractérisée par une élévation thermique croissante et une démagnétisation accélérée. Pour éviter l’effondrement magnétique, il est indispensable de spécifier un moteur synchrone à aimants permanents doté de grades à forte coercivité intrinsèque, garantissant que le point de genou de démagnétisation reste largement à l’extérieur des limites électriques maximales en cas de défaut, même aux températures de fonctionnement maximales.
Métallurgie des aciers magnétiques et normes de construction des rotors
L’adéquation entre l’alliage magnétique approprié et les exigences industrielles spécifiques détermine la fiabilité opérationnelle et l’encombrement physique d’un moteur synchrone à aimants permanents sur mesure. Les concepteurs industriels évaluent les formulations néodyme-fer-bore et samarium-cobalt afin d’optimiser le compromis entre densité d’induction magnétique et stabilité thermique.
Comparaison des grades NdFeB à haute coercivité et des formulations SmCo
Les matériaux néodyme-fer-bore offrent une rémanence et des produits énergétiques supérieurs, permettant des conceptions de moteurs compactes avec une densité de puissance exceptionnelle. Les grades NdFeB standard subissent une chute rapide de leur coercivité au-delà de 80 °C, ce qui les rend inadaptés aux environnements industriels sévères. Des formulations NdFeB avancées à haute température incorporent des additifs de dysprosium et de terbium afin d’améliorer la stabilité des domaines magnétiques, produisant des classifications thermiques spécialisées destinées aux environnements extrêmes :
|
Classe du matériau magnétique |
Température maximale continue |
Champ coercitif intrinsèque (Hcj) |
Induction rémanente (Br) |
Risque relatif de corrosion |
|
NdFeB – Série standard N |
Jusqu’à 80 °C |
≥ 955 kA/m |
1,40 à 1,45 T |
Élevée (nécessite un placage épais) |
|
NdFeB - série SH |
Jusqu'à 150 °C |
≥ 1592 kA/m |
1,32 à 1,38 T |
Modérée (nécessite une couche barrière) |
|
NdFeB - séries UH/EH |
Jusqu’à 180 °C – 200 °C |
≥ 1990 – 2388 kA/m |
1,22 à 1,30 T |
Contrôlé via des couches d’époxy/nickel |
|
NdFeB - Série TH |
Jusqu’à 220 °C |
≥ 2626 kA/m |
1,12 à 1,20 T |
Contrôlé par placage multicouche |
|
SmCo - Série 2:17 |
Jusqu’à 300 °C – 350 °C |
≥ 1592 – 2000 kA/m |
1,05 à 1,15 T |
Très faible (naturellement stable) |
Pour les installations à ultra-haute température dépassant 200 °C, le samarium-cobalt (Sm2Co17) offre une réversibilité magnétique supérieure et des coefficients de température réversibles exceptionnellement faibles. Bien que les alliages SmCo présentent une rémanence inférieure à celle des grades NdFeB, leur rendement magnétique reste stable jusqu’à 350 °C. Un moteur à aimants permanents synchrone (PMSM) sur mesure, conçu pour des environnements extrêmes, utilise ces alliages avancés afin de préserver un couple d’arbre stable sous exposition thermique sévère.
Rétention mécanique, gainage et ingénierie de la dilatation thermique
Le choix des matériaux magnétiques ne représente qu’une moitié du défi de conception du rotor ; le système de rétention physique doit également résister à une dilatation thermique sévère. Dans un moteur synchrone à aimants permanents (PM) à haute vitesse ou dans un moteur à entraînement direct à haut couple, les forces centrifuges se combinent aux coefficients de dilatation thermique non compatibles entre les noyaux de rotor en acier et les blocs magnétiques fragiles. À haute température, les adhésifs époxy standards se dégradent, ce qui crée un risque élevé de détachement des aimants dans l’entrefer.
Les rotors à haute intégrité utilisent des géométries d’aimants segmentés encapsulés dans des manchons en acier inoxydable non magnétique, des enveloppes de confinement en titane ou des bandes en fibre de carbone à haute tension. Une ingénierie de précision garantit que les ajustements mécaniques interférents tolèrent l’expansion thermique différentielle sans écraser les segments d’aimants ni perdre la rétention de précontrainte aux vitesses de fonctionnement. Produits moteurs ENNENG ces produits comportent une encapsulation spécialisée du rotor homologuée pour des plages de tension unifiées allant de 110 V à 690 V et des puissances nominales unifiées allant de 5 kW à 5 MW. Pour la surveillance décentralisée des installations et les systèmes autonomes hors réseau, ENNENG fournit également des systèmes d’éoliennes à axe vertical homologués de 1 kW à 10 kW, mettant particulièrement l’accent sur les plateformes de 3 kW, 5 kW et 10 kW afin d’assurer une génération d’énergie fiable.
Normes techniques, validation dynamique et maintenance sur site
La fabrication sur mesure de moteurs exige le respect strict des cadres internationaux d’essais afin d’assurer une longévité opérationnelle. Les systèmes d’isolation électrique doivent satisfaire aux critères de classe thermique de la norme IEC 60034-1, en utilisant une isolation de classe H ou N, homologuée pour un service continu à 180 °C à 200 °C. Les rendements industriels doivent se conformer aux lignes directrices de la norme IEC TS 60034-30-2 relatives aux machines à vitesse variable alimentées par convertisseur. La modernisation des variateurs anciens vers une solution de moteur à économie d’énergie soutient les obligations d’entreprise en matière de réduction des émissions de carbone, conformément aux cadres de gestion de l’énergie ISO 50001.
Les installations électriques doivent respecter les normes NFPA 70 (National Electrical Code) concernant l’intensité admissible des conducteurs et la protection par dispositif de coupure, tandis que les protocoles de maintenance des installations industrielles doivent suivre rigoureusement les exigences de sécurité électrique industrielles de la norme OSHA 1910, sous-partie S. L’équilibrage des équipements tournants et les tolérances vibratoires doivent se conformer aux référentiels ISO 1940 (grade G1,0) et ISO 10816 relatifs à la sévérité des vibrations.
La validation en usine exige des essais rigoureux sur banc d’essai à charge thermique, sous des conditions simulées de charge complète et de surcharge. Les équipes d’assurance qualité enregistrent les tensions de force contre-électromotrice (force contre-électromotrice) à des températures de fonctionnement identiques, avant et après des cycles de contrainte thermique. Une variation de force contre-électromotrice inférieure à un pour cent confirme que le flux magnétique demeure stable, sans démagnétisation irréversible. Les procédures de maintenance sur site doivent inclure, chaque année, la mesure de la résistance d’isolement des enroulements conformément à la norme IEEE 43, des imageries thermiques infrarouges périodiques sur les logements de roulements, ainsi que des inspections programmées de la concentricité de l’entrefer, afin de garantir des décennies de performances mécaniques fiables.
Consultation technique et demandes de moteurs sur mesure
Le choix de la formulation optimale d’aimant-acier pour un moteur synchrone à aimants permanents à ultra-haute température nécessite l’analyse des profils de charge entraînée, des fréquences porteuses de l’onduleur et de la dynamique du fluide de refroidissement. La modernisation des équipements de production à l’aide d’une technologie avancée Moteur Synchrone à Aimant Permanent réduit la consommation d’électricité, élimine les pannes thermiques et fournit un couple fiable dans des conditions de fonctionnement sévères. Des spécialistes techniques offrent une modélisation électromagnétique par éléments finis complète, une analyse de la dynamique rotorique et un soutien clé en main pour le choix des entraînements. Contactez dès aujourd’hui le département ingénierie afin d’évaluer les paramètres de fonctionnement à haute température et de lancer la définition des spécifications du projet.
- WhatsApp : +86 18562780228
- Courriel : [email protected]
- Téléphone : +86 532 66000559
F AQ
Q : Quelle est la différence entre la perte de flux réversible et la démagnétisation irréversible dans un moteur à aimant permanent ?
A : La perte de flux réversible se produit naturellement lorsque la température de l’aimant augmente, provoquant une réduction temporaire du flux magnétique qui se rétablit entièrement lorsque le rotor refroidit. La démagnétisation irréversible survient lorsque des températures de fonctionnement élevées se combinent à de forts champs magnétiques inverses, perturbant de façon permanente les domaines magnétiques. Lorsqu’une perte irréversible se produit, le moteur perd définitivement de son couple et nécessite soit une remagnétisation du rotor, soit son remplacement intégral.
Q : Pourquoi la mesure de la f.é.m. arrière est-elle essentielle lors des essais en usine d’un moteur synchrone à aimants permanents sur mesure ?
A : La force électromotrice arrière est directement proportionnelle au flux magnétique total du rotor et à la vitesse de rotation. En mesurant la tension de f.é.m. arrière à vide avant et après des cycles thermiques simulés à pleine charge, les ingénieurs chargés du contrôle qualité confirment la stabilité des domaines magnétiques. Toute réduction permanente de la f.é.m. arrière mesurée révèle une désaimantation irréversible, garantissant ainsi l’identification et la correction des ensembles rotors défectueux avant leur expédition depuis l’usine.

