
how-rare-earth-motor-manufacturer-optimizes-electromagnetic-design-for-highpower-custom-motor-orders, how-rare-earth-motor-manufacturer-optimizes-electromagnetic-design-for-highpower-custom-motor-orders, /blog
EN

2026/09/21
鋼材加工ラインでは、ローラーが標準的なフレームでは対応できない広範囲の速度域において張力を維持する必要があり、カタログに掲載されているどのモーターも十分な出力とトルク特性を満たせませんでした。希土類モーター製造メーカーは、フレームサイズではなく、この張力特性そのものを仕様として捉え、結果として設置面積を拡大することなく要求性能を達成しました。購入担当者は、部品番号ではなく、具体的な使用条件(デューティ)を提示して希土類モーター製造メーカーに相談し、その結果生まれた特注の永久磁石モーターは、設置面積を増やさずに所定のトルク密度を実現しました。希土類モーター製造メーカーは、金属を加工する前にあらかじめ磁界をシミュレーション・モデリングすることで受注を獲得しました。これは、市販品メーカーには提供できないサービスです。
同様の強みは、速度やトルクの形状が特殊な高電力用途においても発揮されます。なぜなら、標準フレームではプロセス要件に応じて効率性や省スペース性を犠牲にしなければ対応できないからです。
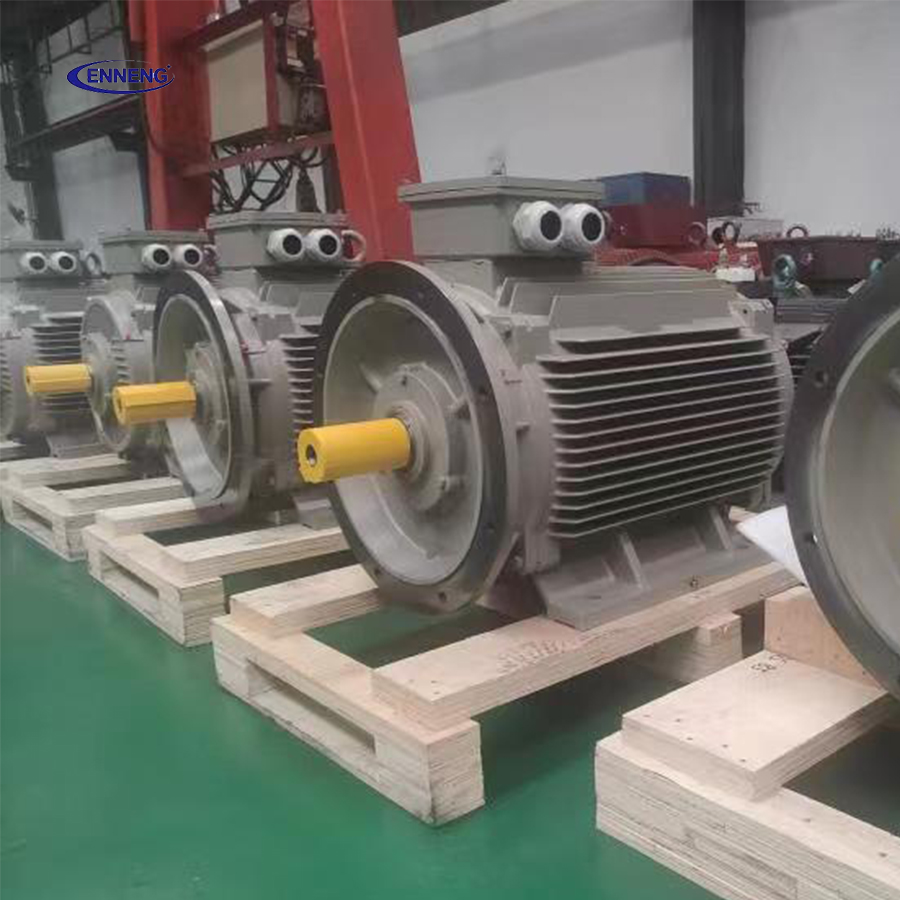
高電力のカスタム注文には、見えない危険が潜んでいます。つまり、標準フレームを指定してその対応を期待するというやり方です。こうすると、用途に合わせた設計ではなく、ハードウェアに用途が合わせられてしまうのです。希土類モーター製造メーカーは、用途(負荷条件)を最優先に設計することでこの課題に対応していますが、この設計姿勢が真に価値を発揮するのは、注文仕様書に実測に基づく正確な負荷プロファイルが明記されている場合のみです。磁気設計と実際の用途が不一致だと、モーターは過熱し、効率が低下し、プロセスに必要なトルク余裕を失ってしまいます。にもかかわらず、多くの購入者は価格を最優先とし、こうした妥協を受け入れています。希土類モーター製造メーカーは用途を最優先に設計しますが、その厳密な設計姿勢が報われるには、推測ではなく、実測に基づく負荷プロファイルが注文仕様書に盛り込まれていることが不可欠です。 ENNENG 従来のパターンを打ち破り、まず実測された負荷条件を明確に要求したうえで、標準のステータコア(積層鋼板)ではなく、その負荷条件に最適化された電磁設計を行います。
レアアースモーター製造メーカーは、コストも管理しています。なぜなら、レアアース磁石が高価な部品であり、その幾何形状がシャフトに到達する磁束量を決定するからです。 ENNENG 負荷条件に応じて極数と空隙を調整するため、顧客は使用できない磁石の分を支払う必要がなく、モーターは熱的限界内に収まり続けます。
この ENNENG 設計フローは、磁気回路の有限要素モデルから始まり、トルクおよび効率目標を満たすよう極数、磁石のグレード、空隙を反復的に最適化します。フレームサイズの過大設計は避けます。レアアースモーター製造メーカーの成否はこの工程にかかっています。なぜなら、レアアース磁石が磁界を生成し、その幾何形状がシャフトに到達する磁束量を決定するからです。表では、標準の高出力モーターと、厳しい負荷条件向けにカスタマイズされたレアアース設計を、実用性の高い観点から比較しています。
|
寸法 |
標準高出力モーター |
用途特化型レアアース設計 |
|
トルク密度 |
フレームによって固定 |
負荷条件に最適化 |
|
運転点における効率 |
カタログ記載の動作点のみ |
全範囲にわたって最適化済み |
|
熱的余裕度 |
しばしば薄い |
製造前にモデル化済み |
|
足跡 |
標準仕様(場合によっては大型) |
設置空間に合わせて設計 |
レアアースモーターのメーカーは、磁石を保護することも重要です。なぜなら、レアアース材料こそがモーターのコストとリスクの根源だからです。ENNENG社では、最も過酷な故障条件下における脱磁限界をモデル化し、実際の運転点がその限界から十分に離れるよう設計したうえで、量産開始前に負荷をかけた状態での実機検証を行います。このようにしてカスタム設計されたレアアースモーターは、実用的な回転速度域全体でトルク密度を維持します。また、高電力仕様のモーターには、購入者が信頼できるフィールドマップが同梱されます——単なる期待ではなく、確かな根拠に基づくものです。
レアアースモーターのメーカーは、モーター本体とともにフィールドマップおよび試験特性曲線を提供するため、購入者はカタログ上の数値を盲目的に信用するのではなく、実際に最適化が達成されているかを自ら検証できます。こうした技術文書こそが、真のカスタムオーダーと、単にラベルを貼り替えた汎用品との決定的な違いなのです。
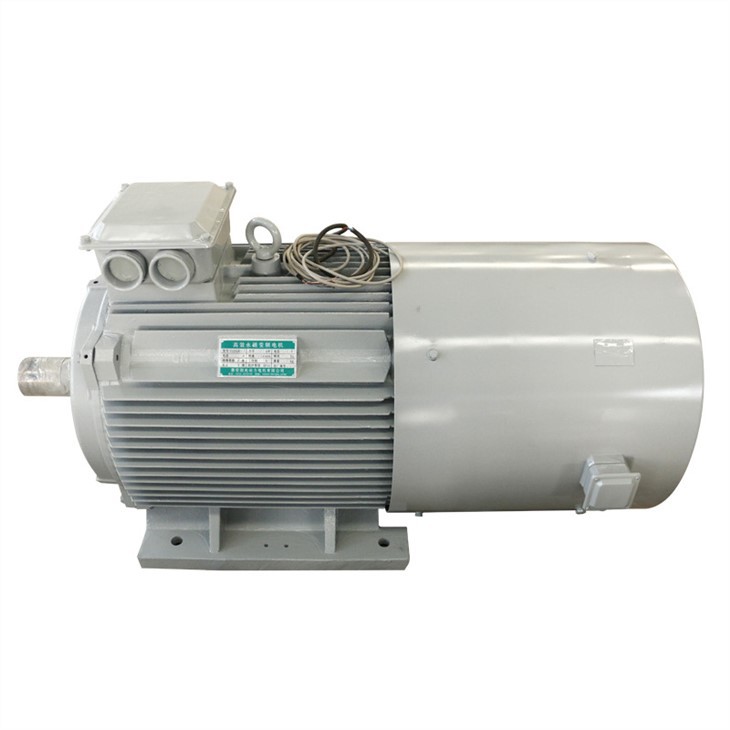
カスタムの高出力モーターは、量産品と同一の基準に加えて、設計の整合性に関する基準にも照らして評価されます。IEC 60034-1は、一般的な性能および構造に関する規則を定め、IEC 60034-30-1は、特注機が試験台上で証明しなければならない効率クラスを規定しています。ISO 9001は設計・製造記録の管理を定めており、最適化プロセスが再現可能かつ監査可能であることを保証します。また、ISO 12100は、新規の使用条件に応じた機械類のリスクアセスメントの枠組みを示します。IEEEのガイドラインは、動力計測(ダイナモメーター)手順を規定しており、レアアースモーター製造メーカーは、仕様書への適合性について主張ではなく、実証に基づく根拠を提示できます。
これらの規格・基準に従って設計を行うレアアースモーター製造メーカーは、使用条件が特殊な場合においても購入者を守ります。なぜなら、効率性およびリスクアセスメントの両方が、標準化団体が期待する方法で測定・評価されるからです。
希土類モーター製造メーカーへの発注は、部品番号からではなく、負荷プロファイルから始めます。すなわち、回転速度範囲、トルク、運転サイクル(デューティーサイクル)、および機器が耐えなければならない周囲環境です。効率とトルク密度の目標値を合意したうえで、金属加工に着手する前に、有限要素解析(FEA)モデルおよび脱磁検証を必須とします。検証段階では、記録された負荷サイクルを再現できる負荷付き試験装置上でプロトタイプを実際の運転条件で試験し、その際に測定された特性曲線を受入基準として記録・保存します。永久磁石モーターの保守は通常通りでかまいません。冷却通路の清掃、巻線温度の経時変化の監視、端子締結部の再締めを行ってください。なぜなら、特注設計の希土類モーターは、設計時に想定された動作領域(エンベロープ)内でのみ、その優れた性能を発揮するからです。
希土類モーター製造メーカーは、顧客がこの受入基準(ベースライン)を維持することを期待しています。というのも、特注設計による性能上の優位性は、設計時に想定された動作領域内でのみ持続するものであり、工程のばらつきによってその領域から外れてしまった場合には得られないからです。
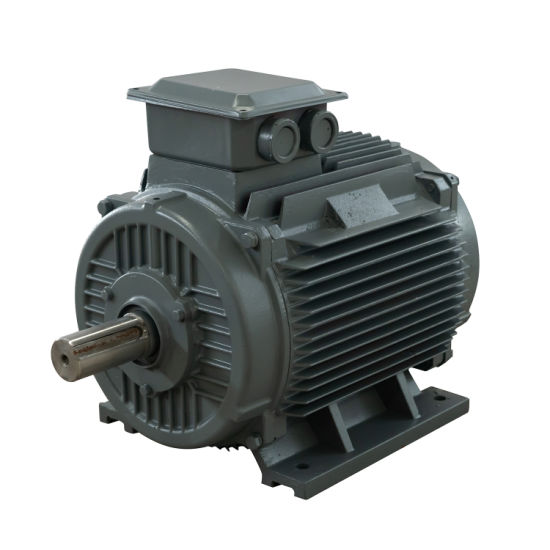
ENNENGは、ISO 9001およびCE規格に基づき、110V~690Vの電圧範囲に対応する高出力永久磁石モーターを設計・製造しています。各カスタムオーダーに対して、電磁最適化と実負荷条件での検証を実施します。ご使用条件(負荷プロファイル)および設置可能な空間制限をエンジニアリングチームへお知らせください。お客様の実際の負荷に最適化された希土類磁石モーター設計をご提案いたします。
ENNENGへのお問い合わせは、以下の方法でお願いいたします:
A: 標準フレームでは、機器の仕様に負荷条件を合わせる必要があり、非標準のトルクや回転数範囲では、効率性または装置サイズのいずれかを妥協せざるを得ません。一方、希土類磁石モーター専門メーカーでは、まず磁気回路をモデル化し、極数、磁石のグレード、空隙などを実際の負荷に合わせて最適化します。標準フレームでは過熱や大型化が生じる高電力カスタム用途において、専用設計の希土類磁石モーターは、装置サイズを拡大することなく性能目標を達成できます。
A: 減磁限界は、製造開始前の最も深刻な信頼できる故障を想定してモデル化されており、実際の運転点はその限界から十分なマージンを確保して設定されています。ENNENGでは、記録された負荷サイクルを用いて、実機を載せた試験装置上でこの限界を検証し、希土類磁石の性能を「仮定」ではなく「実証」しています。その結果、実際の運用で生じうる故障条件下でもトルク密度を維持できる高出力モーターが実現されます。
A: IEC 60034-1は一般的な性能要件を規定し、IEC 60034-30-1は試験装置上でプロトタイプが証明すべき効率クラスを定めています。ISO 9001は設計・製造記録の管理を定めており、最適化プロセスの監査可能性を確保します。また、ISO 12100は、新規の使用条件に応じたリスクアセスメントの枠組みを提供します。これらの規格を総合的に活用することで、購入者は、メーカーの主張ではなく、客観的な証拠に基づいて希土類モーター製造業者の設計を受諾できます。
A: モデリング段階では初期の時間がかかりますが、在庫品の誤った選定によって後工程で発生する設計の再検討ループを回避できます。負荷プロファイルを要求し、実負荷による検証を実施する希土類モーター製造メーカーは、初回出荷時点で適合する機器を納入できるため、現場での据付試運転に失敗して再作業を余儀なくされる在庫品の妥協案と比べ、総合的な納期が短縮されることが多くなります。


 EN