
why-pm-synchronous-motor-optimizes-totalcostofownership-for-harshcondition-industrial-applications, why-pm-synchronous-motor-optimizes-totalcostofownership-for-harshcondition-industrial-applications, /blog
EN

2026/10/09
Gli ambienti di produzione pesante sottopongono le apparecchiature elettriche rotanti a severe sfide fisiche, tra cui polveri abrasive, nebbie chimiche corrosive, alte temperature ambiente e carichi meccanici di shock continui. In un impianto di macinazione mineraria a cielo aperto che gestisce pompe per poltiglie in continuo, i comuni motori asincroni a induzione hanno subito ripetuti grippaggi dei cuscinetti e degrado dell’isolamento ogni nove-dodici mesi, causando spese di manutenzione eccessive e fermi catastrofici della linea. Motore sincrono a pm la modernizzazione delle macchine di processo con un sistema avanzato ha trasformato l’economia operativa dell’impianto, riducendo il consumo di energia elettrica ed eliminando del tutto i guasti del gruppo motopropulsore meccanico. La valutazione delle opzioni di azionamento industriale mediante la metodologia del costo totale di proprietà (TCO) dimostra che il prezzo d’acquisto iniziale rappresenta soltanto una frazione minima della spesa complessiva a lungo termine.
|
Fattore di costo sul ciclo di vita |
Azionamento asincrono a induzione |
Azionamento a motore sincrono con magneti permanenti |
|
Consumo energetico (ciclo di vita ventennale) |
90% — 92% del costo totale |
82% – 85% del costo totale |
|
Costo di manutenzione meccanica |
5% – 7% del costo totale |
Inferiore all'1,5% del costo totale |
|
Rischio di fermo imprevisto |
Elevato (guasti al cambio / alla cinghia) |
Trascurabile (architettura a trasmissione diretta) |
|
Acquisto iniziale in conto capitale |
3% – 4% del costo totale |
5% – 7% del costo totale |
Nel corso di un normale ciclo di vita operativo di vent'anni, il consumo di energia elettrica domina il costo totale di proprietà, rappresentando circa il novanta percento della spesa complessiva nel ciclo di vita. I tradizionali motori ad induzione dissipano una notevole quantità di potenza elettrica a causa della resistenza interna del rotore, generando un eccesso di calore che accelera l'invecchiamento dell'isolamento degli avvolgimenti. In ambienti severi, dove i percorsi esterni di raffreddamento si intasano di detriti industriali, lo stress termico elevato provoca un rapido guasto del motore. Al contrario, un motore sincrono a magneti permanenti opera con un riscaldamento interno del rotore trascurabile, garantendo affidabilità superiore e risparmi energetici costanti anche in condizioni operative estreme.
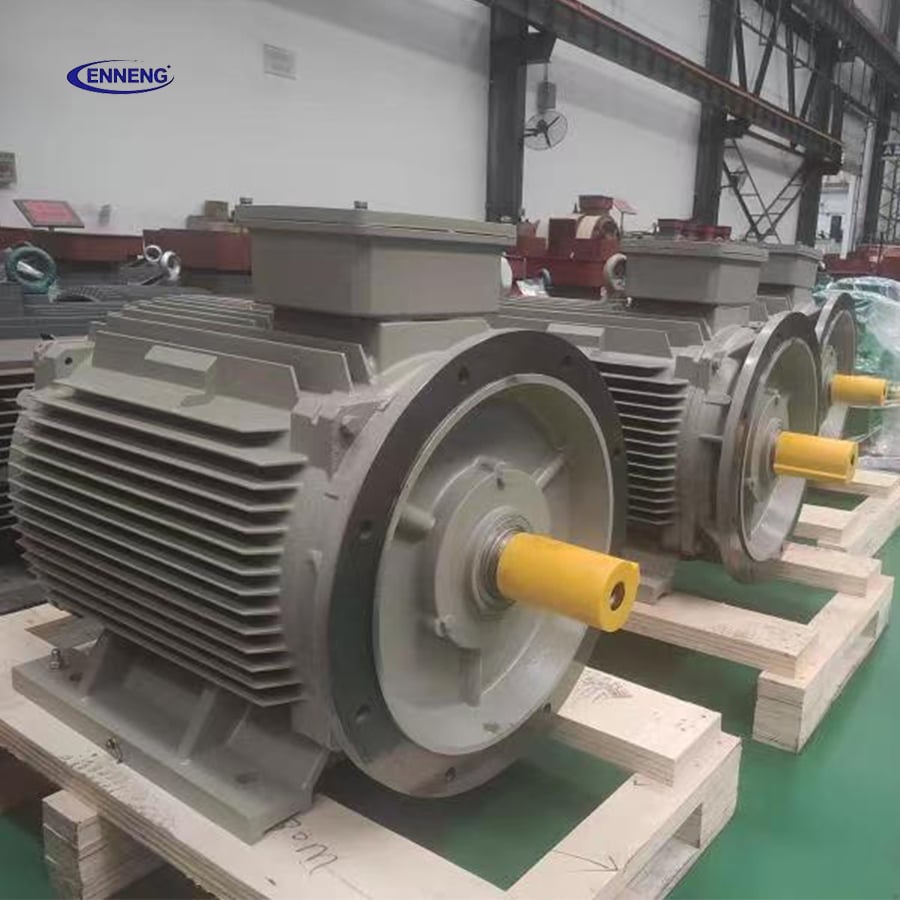
I motori ad induzione richiedono una circolazione continua di corrente elettrica all’interno delle barre di alluminio o rame del rotore per generare campi magnetici che producono coppia. Queste correnti generano un riscaldamento Joule interno continuo (perdite I2R), innalzando la temperatura del nucleo e sollecitando i cuscinetti meccanici. Un sistema avanzato Motore sincrono a pm utilizza magneti permanenti a terre rare per stabilire il flusso sincrono del rotore senza alcun flusso di corrente elettrica. L’eliminazione delle perdite nel rotore riduce le temperature operative di 15–30 gradi Celsius, preservando l’integrità dell’isolamento degli avvolgimenti ed estendendo la durata operativa del lubrificante in condizioni ambientali ad alta temperatura.
Le attrezzature industriali, come frantumatori, estrusori e agitatori, raramente funzionano alla capacità nominale costante. Le variazioni continue del processo costringono gli azionamenti a operare tra il 30 e il 70 per cento del carico per periodi prolungati. Quando i normali motori ad induzione funzionano al di sotto della metà del carico, l’efficienza elettrica crolla drasticamente, sprecando ingenti quantità di energia. A Motore sincrono a pm presenta una curva di efficienza eccezionalmente piatta, mantenendo l’efficienza massima di conversione energetica dal 25 al oltre il 110 per cento del carico. Queste prestazioni costanti generano risparmi finanziari considerevoli nei cicli produttivi a carico variabile.
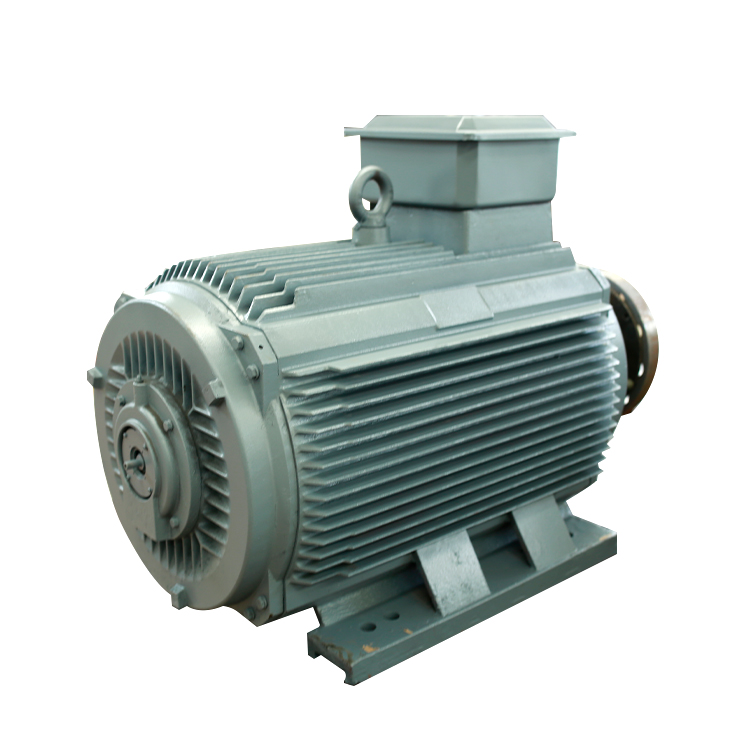
Le particelle aerotrasportate di origine industriale aggressive distruggono rapidamente i sistemi di trasmissione meccanici esterni. Le cinghie di trasmissione slittano e si rompono a causa dell'abrasione provocata da polveri abrasive, mentre le guarnizioni dei riduttori si danneggiano, consentendo a sospensioni corrosive di contaminare i lubrificanti per ingranaggi. L'adozione di un motore sincrono a magneti permanenti a bassa velocità e alta coppia consente l'accoppiamento diretto agli alberi azionati, eliminando i riduttori intermedi, le pulegge, i giunti idraulici e le protezioni per cinghie. La rimozione dei collegamenti meccanici intermedi elimina i principali punti di guasto e sopprime la necessità di sostituire periodicamente l'olio.
Affrontare le severe sfide operative industriali richiede macchinari elettrici robusti, progettati per massima resistenza fisica ed efficienza elettrica. ENNENG produce sistemi di azionamento sincroni a magneti permanenti ad azionamento diretto per applicazioni pesanti, sviluppati per ridurre il costo totale di proprietà in ambiti industriali particolarmente gravosi. L'aggiornamento dei gruppi di azionamento industriali con un sistema ENNENG Motore sincrono a pm riduce il consumo attivo di potenza elettrica del 10–40 percento rispetto alle piattaforme di induzione convenzionali.
|
Caratteristica operativa |
Motore elettrico a induzione industriale standard |
Motore sincrono a magneti permanenti ENNENG |
|
Intervallo di tensione di funzionamento |
380 V – 440 V rigido |
110 V – 690 V versatilità unificata |
|
Intervallo di capacità di potenza |
Telai modulari limitati |
piattaforma unificata da 5 kW a 5 MW |
|
Classe di riscaldamento |
Classe B (80 K) |
Inferiore a 60 K |
|
Fattore di potenza di funzionamento |
0,80 – 0,86 in media |
0,96 — 0,99 Fattore di potenza prossimo all’unità |
Le apparecchiature sincrone ENNENG coprono ampie capacità industriali, da 5 kW fino a sistemi multi-megawatt da 5 MW, con piena versatilità di tensione compresa tra 110 V e 690 V. Il funzionamento con un incremento di temperatura interno inferiore a 60 K garantisce un’elevata integrità meccanica ed elettrica anche in condizioni ambientali estreme.
I motori ENNENG sono dotati di carcasse in ghisa pesante o in acciaio saldato, con gradi di protezione contro l’ingresso di corpi estranei compresi tra IP55 e IP68. Trattamenti superficiali specializzati a base di epossidici multistrato proteggono le strutture degli alloggiamenti dagli acidi chimici corrosivi, dalle basi caustiche e dalle nebbie saline. Labirinti avanzati e tenute a contatto sull’albero impediscono l’ingresso di particelle, mantenendo intatte le cavità dei cuscinetti ad alte prestazioni.
I motori ad induzione standard assorbono una notevole corrente reattiva induttiva dalle reti elettriche di distribuzione dell’impianto, riducendo il fattore di potenza dello stabilimento al di sotto di 0,85 e innescando severe penali mensili da parte del fornitore di energia. Un ENNENG Motore sincrono a pm funziona con fattori di potenza compresi tra 0,96 e 0,99 su tutta la gamma di velocità operative normali. L’eliminazione dell’assorbimento di corrente reattiva alleggerisce i trasformatori di abbassamento dell’impianto, riduce le perdite nei cavi di distribuzione ed elimina il costo in conto capitale dei condensatori esterni per la correzione del fattore di potenza.
I calcoli industriali del costo totale di proprietà (TCO) e le metriche di affidabilità delle macchine devono conformarsi alle norme ingegneristiche internazionali. I test e la classificazione dell’efficienza elettrica dei motori sono regolati dalle norme IEC 60034-30-1 e IEC 60034-2-1, che definiscono le categorie prestazionali super-premium IE4 e ultra-premium IE5.
I limiti di severità della vibrazione meccanica sul campo devono rispettare le norme ISO 10816-3 e ISO 20816-3, che impongono che le macchine montate su supporti rigidi operino al di sotto di 1,4 mm/s RMS per garantire affidabilità meccanica a lungo termine. L’impiego di un sistema bilanciato Motore sincrono a pm garantisce il rispetto dei rigorosi valori limite di vibrazione per la Zona A. Inoltre, la progettazione dell’impianto elettrico deve conformarsi alle norme NFPA 70 National Electrical Code, mentre le misure di riduzione del rumore occupazionale nelle sale di controllo motori devono osservare il regolamento OSHA 1910.95. Per la gestione degli asset industriali, l’applicazione della valutazione dei costi di ciclo di vita secondo i protocolli ISO 15663 assicura decisioni di allocazione del capitale trasparenti e verificabili.
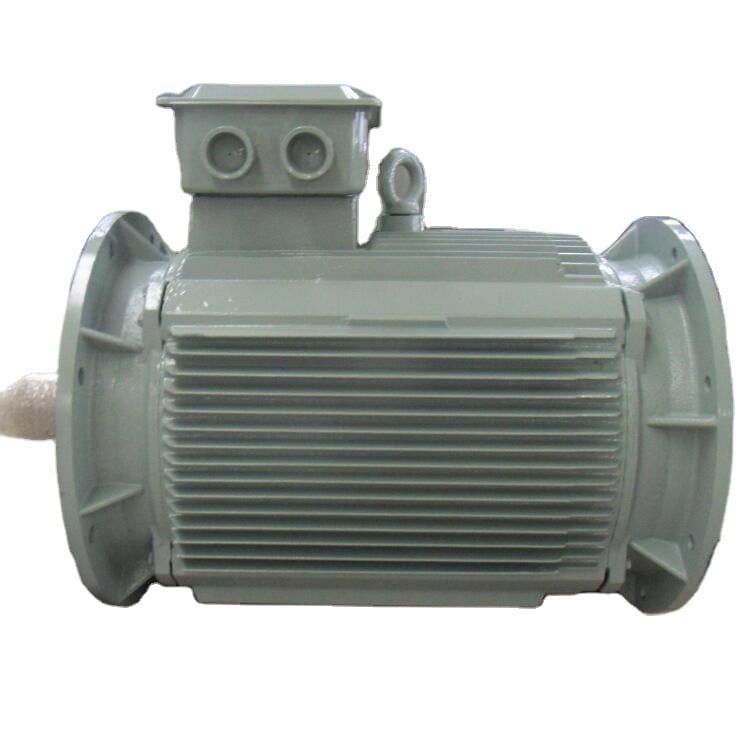
Ottenere il costo totale di proprietà più basso richiede una selezione metodica delle attrezzature e pratiche disciplinate di manutenzione preventiva.
Prima dell'acquisto dei motori, installare analizzatori di qualità della potenza trifase sui circuiti di alimentazione dei motori esistenti per rilevare in modo continuo la richiesta di chilowatt, le correnti di spunto di picco e le durate di fermo del processo durante intere settimane operative. Selezionare un Motore sincrono a pm motore dimensionato sul carico effettivo sull'albero in esercizio, anziché su valori nominali obsoleti e sovradimensionati. Dimensionare con precisione i motori ottimizza la capacità degli inverter e consente di ottenere la massima efficienza elettrica a carico parziale.
Poiché gli azionamenti sincroni a magneti permanenti funzionano con inverter a frequenza variabile, assicurarsi che i circuiti di alimentazione dei motori utilizzino cavi simmetrici schermati adatti agli inverter, conformi allo standard IEC 61800-3 per la compatibilità elettromagnetica (EMC). Installare cuscinetti isolati sull'estremità non azionata e anelli di messa a terra conduttivi sull'albero per dissipare le correnti capacitiche a modo comune ad alta frequenza, prevenendo l'usura da erosione elettrica (EDM) sulle piste dei cuscinetti.
Approfittare della semplicità del motore a trasmissione diretta stabilendo programmi di sorveglianza basati sullo stato. Monitorare ogni trimestre gli spettri di vibrazione dei cuscinetti per identificare squilibri meccanici o primi segni di affaticamento delle piste. Eseguire annualmente i test di resistenza all’isolamento degli avvolgimenti utilizzando un megohmmetro CC da 1000 V. Poiché i motori a trasmissione diretta eliminano riduttori a ingranaggi e cinghie, i tecnici evitano operazioni complesse come i lavaggi con olio e la ri-tensionatura delle cinghie, concentrando invece le ore di manutenzione sugli asset produttivi principali.
Per esaminare l’intera gamma di motori a magneti permanenti, esplorare il Catalogo Prodotti ENNENG e rivedere i sistemi tramite ENNENG Drive Technologies .
Per valutazioni ingegneristiche relative alle sostituzioni con motori sincroni e alla modellazione del costo totale di proprietà, contattare ENNENG:
D: Perché un motore sincrono a magneti permanenti garantisce un costo totale di proprietà inferiore rispetto a un motore ad induzione?
A: Sebbene i costi iniziali di acquisto siano leggermente superiori, un motore sincrono a magneti permanenti riduce il consumo elettrico continuo del 10–40 per cento eliminando le perdite nel rotore. Inoltre, l’architettura ad azionamento diretto senza ingranaggi elimina riduttori, pulegge e sostituzioni continue dell’olio, riducendo i costi di manutenzione e prevenendo costose fermate non programmate della linea durante decenni di servizio.
D: Come resiste un motore sincrono a magneti permanenti a ambienti con particolato abrasivo?
Ar: I motori sincroni ad alta durata utilizzano involucri completamente chiusi conformi agli standard IP55, IP65 o IP68. Carcasse in ghisa pesante, isolatori di cuscinetti stagni e rivestimenti epossidici resistenti ai prodotti chimici proteggono le lamierature statoriche critiche e i magneti in terre rare da contaminanti aerodispersi. L’impregnazione sotto vuoto interna impedisce che l’accumulo di polvere degradi la rigidità dielettrica degli avvolgimenti.
D: È possibile riutilizzare un azionamento a motore ad induzione esistente insieme a un motore sincrono a magneti permanenti?
A: I normali azionamenti a induzione V/Hz non possono controllare in sicurezza motori sincroni a magneti permanenti. Un motore sincrono a magneti permanenti richiede un invertitore dotato di algoritmi di controllo vettoriale orientati al campo a magneti permanenti o di tracciamento attivo della posizione del rotore. Gli azionamenti universali moderni dispongono di firmware software selezionabile che commuta senza soluzione di continuità nelle modalità di controllo per motori a magneti permanenti.


 EN