
 EN

Wie der Lieferant für hochwirksame Motoren Probeverifikationstests für besondere technische Anforderungen an kundenspezifische Motoren durchführt
Bei einem kundenspezifischen Motor ist ein Katalogwert lediglich ein Ausgangspunkt. Die entscheidende Frage lautet vielmehr, ob der Motor nach seiner Fertigung den vereinbarten Betriebszyklus, die Schnittstellengrenzwerte und die thermischen Bedingungen erfüllt. Ein kompetenter Hocheffizienzmotorenlieferant behandelt die Vorserienprobe als kontrollierten technischen Meilenstein und nicht als Präsentationsmodell. Dieser Ansatz liefert dem Käufer Nachweise, bevor das Design festgelegt und bevor Produktionsmaterialien gebunden sind.
Aus der Sicht der Anwendungs-Engineering ist das nützlichste Musterprogramm eines Motors jenes, das mit dem Lastprofil beginnt und nicht mit einer allgemeinen Effizienzaussage. Eine Pumpe, ein Lüfter, ein Antrieb für Schienenfahrzeuge oder eine kompakte Maschine kann einen Großteil ihrer Lebensdauer weit unter der Nennlast betrieben werden. Der Verifizierungsplan sollte daher das tatsächliche Betätigungsfenster widerspiegeln – inklusive Anlaufvorgängen, Stillständen, Überlastereignissen, Umgebungsbedingungen sowie dem mechanischen System, das mit der Welle gekoppelt ist.
Warum ein Muster den vorgesehenen Motor repräsentieren muss
Ein kundenspezifisches Muster kann ein Enddesign nicht verifizieren, wenn kritische Komponenten ohne entsprechende Dokumentation ausgetauscht werden. Vor Beginn der Prüfung müssen der Hocheffizienzmotorenlieferant und der Käufer ein Muster-Datblatt festlegen: Motortopologie, Nennspannung und -frequenz bzw. Steuergerätespannungsversorgung, Leistungs- und Drehzahlziele, Wicklungsdaten, Wellen- und Flanschzeichnungen, Rückführvorrichtungen, Kühlverfahren, Schutzanforderungen sowie Akzeptanztoleranzen.
Dies ist besonders wichtig bei Individuelle PM-Motorkonstruktionen . Magnetkennwert, Rotorgeometrie, Wicklungszahl, Reglerparameter und Kühlungsdaten beeinflussen sich gegenseitig. Die Bewertung einer Komponente isoliert – ohne Berücksichtigung des gesamten Antriebssystems – kann zwar technisch korrekte Proben hervorbringen, die im eingebauten Gerät jedoch schlecht performen. Das Ziel besteht nicht darin, zu beweisen, dass jeder gemessene Wert ideal ist; vielmehr geht es darum, nachzuweisen, dass die Konfiguration nachvollziehbar und für den Anwendungsfall relevant ist.
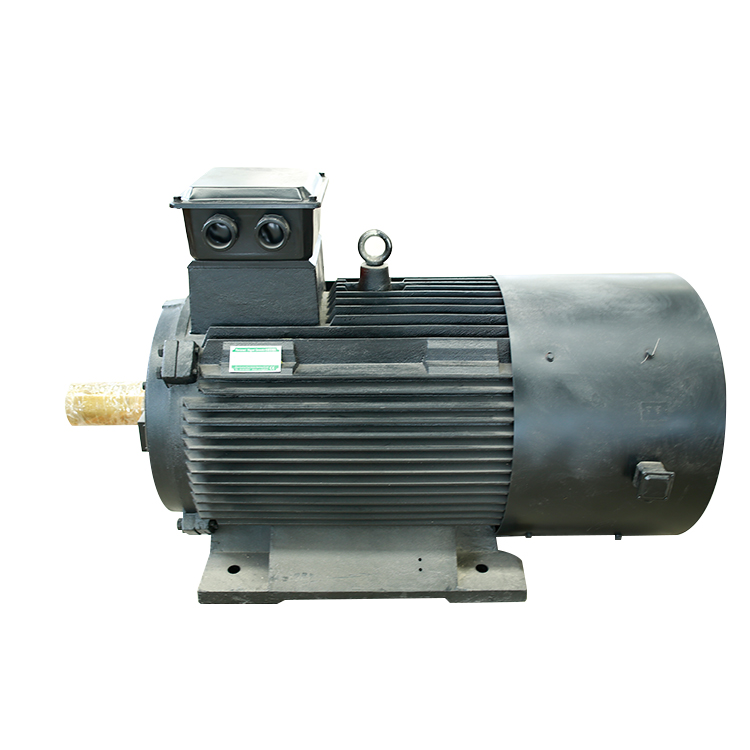
Schritt 1: Umwandlung der technischen Anforderung in eine Prüfmatrix
Eine gute Verifikation beginnt mit einer Matrix, die jede besondere Anforderung in einen messbaren Prüfschritt umwandelt. Die Matrix soll Methode, Messinstrument oder Prüfvorrichtung, Prüfbedingung, Akzeptanzkriterium, Verantwortlichen und aufzubewahrende Dokumentation identifizieren. Zudem trennt sie Routineprüfungen von anwendungsspezifischen Prüfungen, damit keine Seite davon ausgeht, die andere habe diese bereits abgedeckt.
| Anforderungsbereich | Beispielhafte Verifikationsfrage | Typischer Nachweis |
|---|---|---|
| Elektrisches Interface | Entspricht die Probe der vorgeschriebenen Wicklung, dem vorgeschriebenen Widerstand, der vorgeschriebenen Isolieranordnung und der vorgeschriebenen Anschlussmethode? | Aufwicklungsprotokoll, Widerstandsmesswerte, Isolations- und Durchschlagprüfprotokoll, soweit zutreffend |
| Leistungsfenster | Verhalten von Drehzahl, Drehmoment, Strom und Eingangsleistung an den vereinbarten Betriebspunkten wie erwartet? | Daten und Bedingungen für die gesteuerte Lastprüfung |
| Thermisches Verhalten | Stabilisiert sich die Temperatur innerhalb der vereinbarten Grenze unter der jeweiligen Last und Kühlbedingung? | Temperaturanstiegsprotokoll mit Angabe der Sensorenpositionen und der Umgebungsbedingungen |
| Mechanische Passform | Entsprechen Wellen-, Montage-, Laufgenauigkeits-, Schwingungs- und Geräuschmerkmale der Montageanforderung? | Maßprüfung und Beobachtungen mit funktionsfähigen Prüflehren |
| Systemintegration | Funktioniert der Motor mit dem geplanten Controller, der Last, der Rückmeldung und dem Betriebszyklus? | Integrationsversuch, Parameterprotokoll und Ausnahmelog |
AHocheffizienzmotorenlieferant sollte den Käufer auffordern, diese Matrix vor der Prüfung des Musters zu überprüfen. Die Tatsache, dass der Wirkungsgrad wie erwartet funktioniert, ist keine leere Behauptung; sie hängt von Verlusten, Lastpunkt, Versorgungsbedingungen und der Messmethode ab. IEC 60034-2-1 wird häufig als Referenz für Methoden herangezogen, mit denen Verluste und Wirkungsgrad bei rotierenden elektrischen Maschinen bestimmt werden; die anzuwendende Methode und die Annahmekriterien sollten jedoch für den jeweiligen Motor und die jeweilige Anwendung vereinbart werden.
Schritt 2: Baunachverfolgbarkeit vor Inbetriebnahme bestätigen
Vor einer stromführenden Prüfung sollte der Lieferant das Muster anhand der genehmigten Zeichnung und der Stückliste inspizieren. Zu den wesentlichen Prüfpunkten zählen Abmessungen des Blechpaketes, Einbau der Magnete, Wicklungsverbindungen, Lageranordnung, Wellengeometrie, Position des Encoders oder Sensors, Klemmenkonfiguration sowie der Kühlweg. Fotos, serienmäßige Kennzeichnung und versionskontrollierte Zeichnungen ermöglichen aussagekräftige Vergleiche zu einem späteren Zeitpunkt.
Dieser Schritt ist leicht zu unterschätzen. Sobald man Umgebungstemperatur und Einbaurandbedingungen berücksichtigt, kann eine Nennleistungsangabe stark von der Leistung abweichen, die ein Kunde vor Ort tatsächlich planen sollte. Falls die Probe einen anderen Lüfter, ein anderes Gehäuse, eine andere Wicklungsdrahtsorte oder ein anderes Magnetmaterial als der vorgesehene Serienmotor verwendet, muss dies im Prüfbericht klar angegeben und erläutert werden, ob eine weitere Probe oder eine eingeschränkte Verifizierung erforderlich ist.
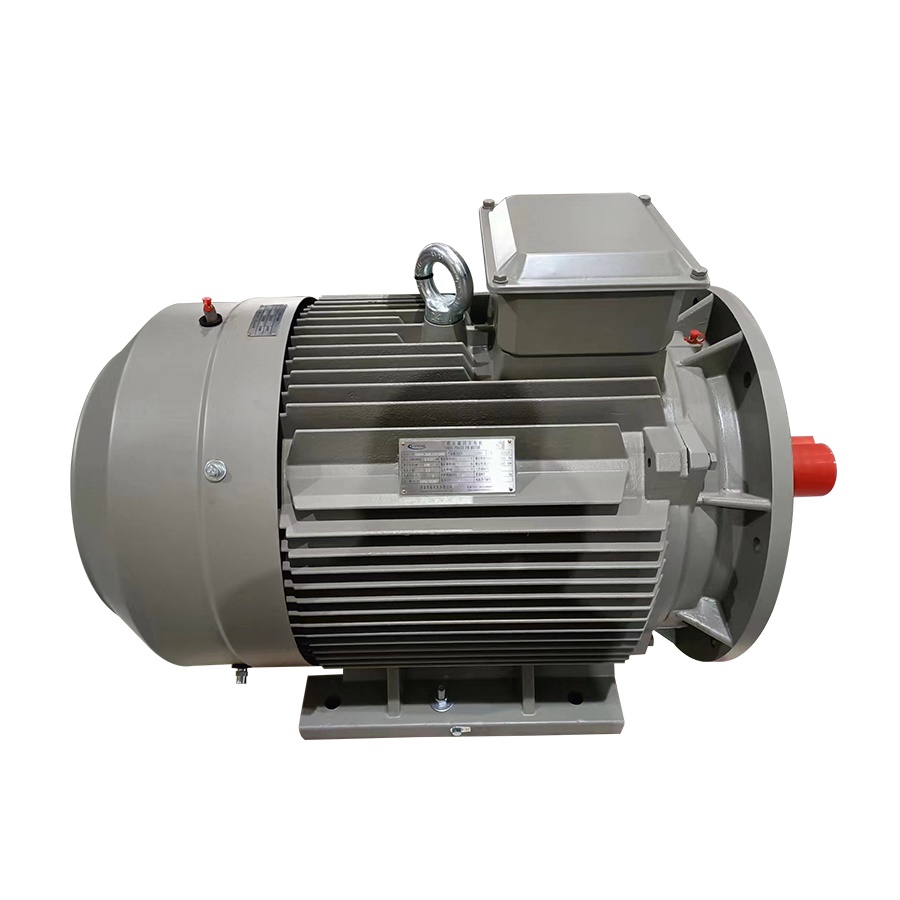
Schritt 3: Durchführung von Leerlauf-, Last- und Betriebszyklus-Prüfungen
Die nächste Phase prüft das elektrische und mechanische Verhalten der Probe. Mindestens umfasst die Prüfreihenfolge normalerweise die Ermittlung einer sicheren Grundlage mittels Leerlaufbetrieb, die Überprüfung der Drehrichtung und der Rückmelderichtung sowie die Aufzeichnung des Verhaltens an den vereinbarten Lastpunkten. Bei einer Anwendung mit variabler Belastung sind die geplanten Teillastpunkte genauso wichtig wie der Nennlastpunkt. Ein Hocheffizienzmotorenlieferant darf keinen einzelnen günstigen Betriebspunkt so darstellen, als stelle dieser den gesamten Betriebszyklus dar.
Der Prüfbericht sollte die Stromversorgungsquelle, die Reglerparameter, das Lastgerät, das Verfahren zur Drehmoment- und Drehzahlmessung, die Umgebungsbedingungen, die Stabilisierungsphase sowie den Kalibrierungsstatus – soweit verfügbar – angeben. Dieser Kontext ermöglicht es Ingenieuren, ein reproduzierbares Ergebnis von einer einmaligen Demonstration zu unterscheiden. Wenn ein Käufer ein spezielles Beschleunigungsprofil, eine intermittierende Überlast, ein Drehmoment bei niedriger Drehzahl oder eine Grenze für die Gegenspannung benötigt, gehört dies in dieselbe kontrollierte Prüfsequenz.
Schritt 4: Thermische Reserve und Schutzfunktionen bewerten
Die thermische Verifizierung ist der Bereich, in dem viele individuelle Anforderungen zu praktischen technischen Entscheidungen werden. Die Probe ist unter den vereinbarten kritischen Bedingungen so lange zu betreiben, bis sich eine Stabilisierung einstellt; die Temperatur ist an festgelegten Stellen zu messen. Die zutreffende Grenze hängt vom Isolationssystem, der Kühlungsanordnung, der Umgebung und dem Betriebszyklus ab; sie darf nicht aus einer allgemeinen Motorkategorie abgeleitet werden.
Schutz- und Integrationsfunktionen verdienen eine gesonderte Prüfung. Je nach Auslegung können dazu die Reaktion von Temperatursensoren, Signale von Resolvern oder Encodern, Phasenidentifikation, Bremsverhalten, Eindringeschutzmerkmale sowie die Fehlerbehandlung der Steuerung gehören. Falls ein geplanter Anforderungspunkt am Musterprüfstand nicht reproduziert werden kann, wird dieser Hocheffizienzmotorenlieferant als offener Punkt dokumentiert, anstatt pauschale Konformität zu bescheinigen.
Schritt 5: Ausnahmen prüfen, dann Produktions-Baseline festlegen
Die Verifizierung am Muster hat nur dann einen Wert, wenn die Ergebnisse die Produktionsentscheidung beeinflussen. Bei der Prüfung wird jeder Punkt als akzeptiert, akzeptiert mit kontrollierter Abweichung, zur erneuten Prüfung ausstehend oder als Designänderung erforderlich klassifiziert. Die getestete Musterkonfiguration wird zeilenweise mit der vorgeschlagenen Produktionskonfiguration verglichen. Dadurch wird beiden Seiten die häufige Fehlentscheidung erspart, ein Ergebnis zu genehmigen, während stillschweigend die Bedingungen geändert werden, unter denen es erzielt wurde.
Für Individuelle PM-Motorkonstruktionen , eine gut durchgeführte Prüfung klärt zudem, welche Prüfungen in der Serienfertigung wiederholt werden: Eingangsmaterialprüfungen, Wicklungswiderstands-Verifikationen, elektrische Sicherheitsprüfungen, funktionale Drehprüfungen sowie alle vereinbarten End-of-Line-Leistungsprüfungen. Stichprobenprüfungen können umfassender sein als Serienprüfungen; der Produktionsplan muss jedoch weiterhin die Merkmale bewahren, aufgrund derer die Stichprobe als akzeptabel eingestuft wurde.
Fragen, die Einkäufer vor der Freigabe einer Probe stellen sollten
- Welche Zeichnungsrevision, welche Materialauswahl und welche Regelungsparameter des Controllers wurden für diese Probe verwendet?
- Welche Betriebspunkte und Umgebungsbedingungen wurden geprüft – und welche nicht?
- Wie wurden Drehmoment, Drehzahl, Temperatur und elektrische Eingangsgrößen gemessen?
- Welche Annahmekriterien wurden vor der Prüfung vereinbart – und welche Abweichungen traten auf?
- Welche Erkenntnisse aus der Probe werden in den Produktionskontrollplan übernommen?
- Unter welchen Bedingungen wäre eine erneute Prüfung nach einer Konstruktions-, Material- oder Lieferantenänderung erforderlich?
Ein praktischer Standard für die Kommunikation mit Lieferanten
Das nützlichste Ergebnis ist kein idealisiert wirkender Bericht; es ist eine gemeinsame, nachvollziehbare Entscheidung. Ein Hocheffizienzmotorenlieferant der die kontrollierte Muster-Spezifikation, die Prüfmatrix, die Rohbeobachtungen, Abweichungen und den Produktions-Übernahmeplan enthält, beschleunigt die technische Überprüfung sowohl für die Konstruktions- als auch für die Einkaufsteams. Es gibt kein universelles Prüfpaket: Der richtige Umfang hängt von den Folgen eines Versagens, der Einsatzdauer und der zu validierenden besonderen Anforderung ab.
Für Projekte mit Individuelle PM-Motorkonstruktionen , fordern Sie die Verifizierung früh genug an, damit die Ergebnisse noch die Wicklung, Kühlung, Mechanik oder Regelparameter beeinflussen können. Dadurch verwandelt sich das Muster von einer Formalität in der Spätphase in aussagekräftige Belege für eine verlässlichere Serienfreigabe.
Der ENNENG-Anpassungsvorteil
Unterstützt durch unser exklusives F&E-Team aus Ingenieuren des Nationalen Ingenieurbüros für Seltene Erden und Permanentmagnete sowie gesichert durch Dutzende Patente, entwickeln wir maßgeschneiderte Hochspannungslösungen (6 kV/10 kV) und Niederspannungslösungen (380 V/660 V/1140 V), die sich nahtlos in Ihre bestehende Infrastruktur integrieren lassen. Von Kläranlagen und Ölförderanlagen bis hin zu explosionsgeschützten Bergbaubereichen – wir liefern optimale Leistung dort, wo Standardmotoren versagen.
Wenn Sie kommerzielle Permanentmagnetmotoren zum Verkauf bewerten und eine technisch ausgefeilte Antriebslösung benötigen, die Effizienz und Langlebigkeit garantiert, ist ENNENG Ihr verlässlicher Partner. Kontaktieren Sie ENNENG noch heute .Sprechen Sie mit unserem technischen Ingenieurteam, um ein maßgeschneidertes Antriebskonzept zu erhalten.
- WhatsApp:+86 18562780228
- E-Mail: [email protected]
- Telefon: +86 532 66000559

